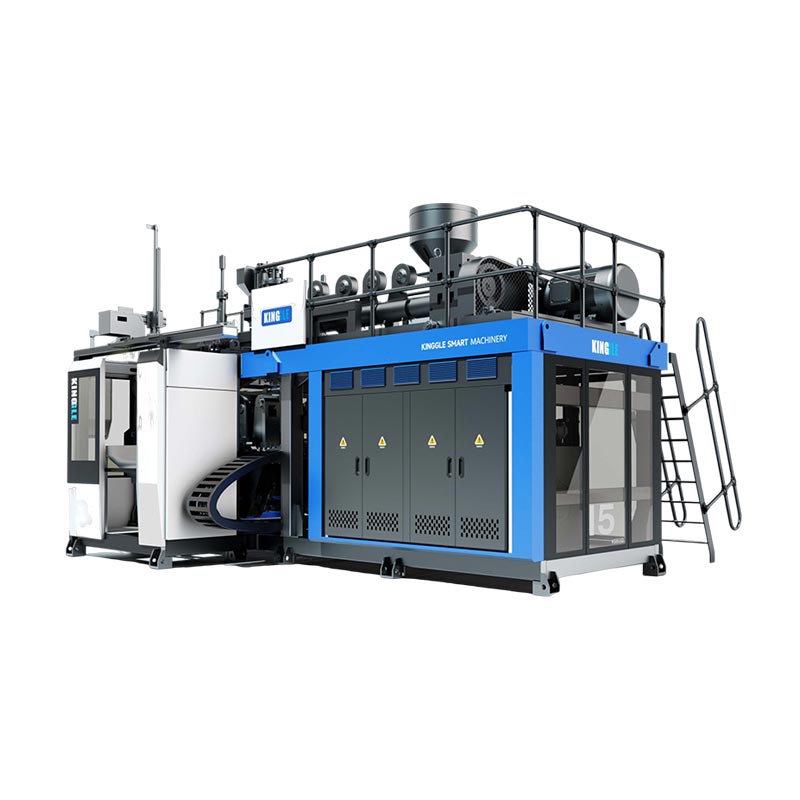
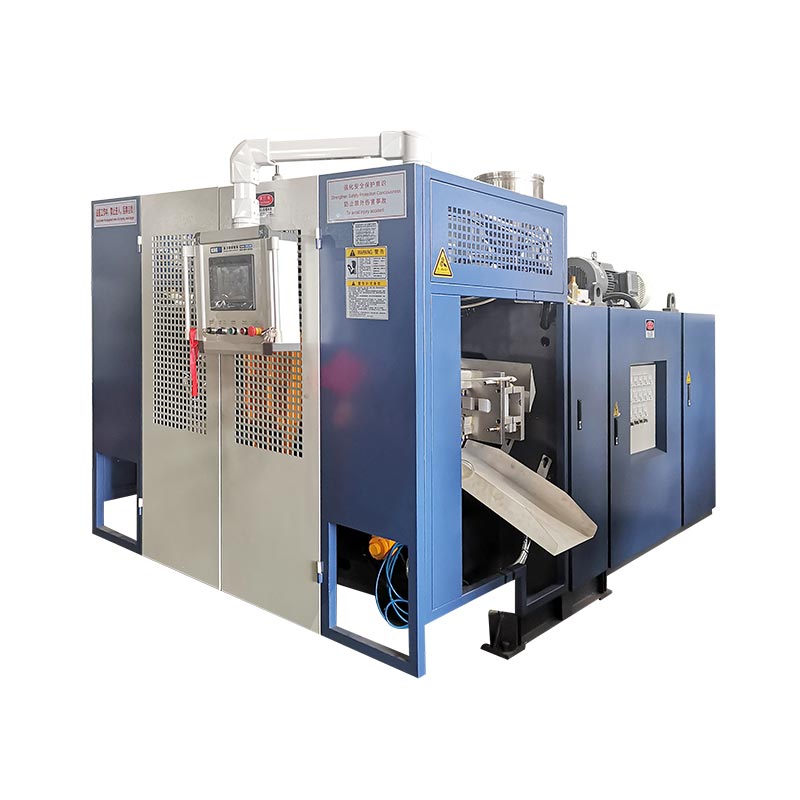
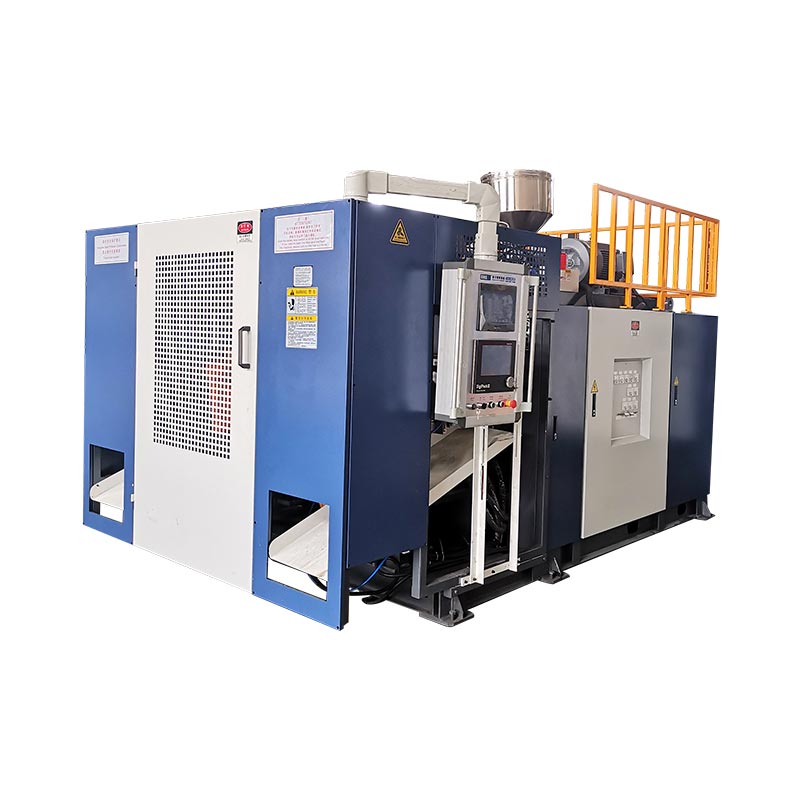
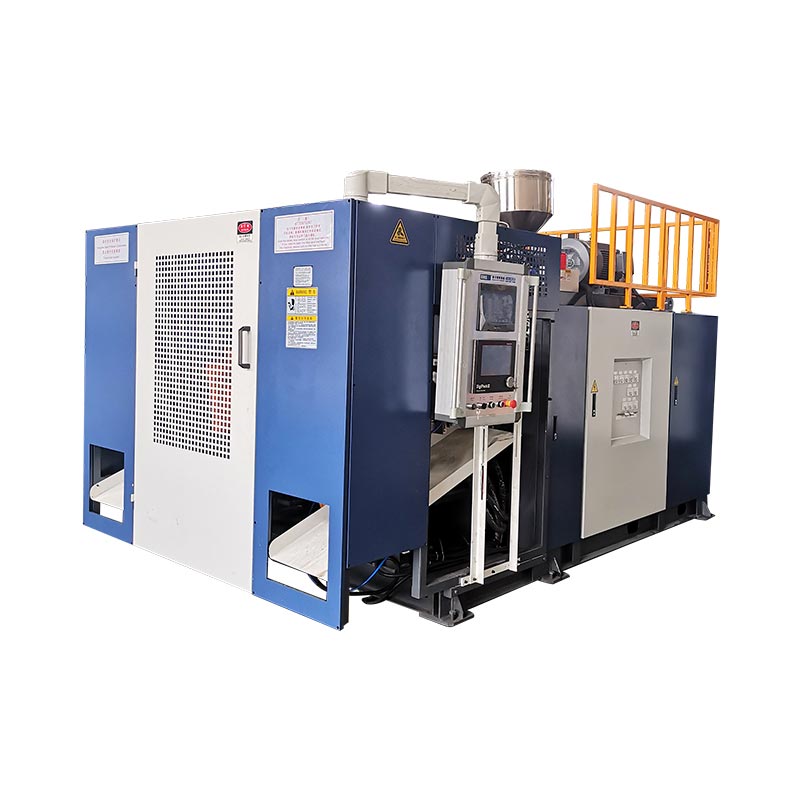
160L の名前だけではなく、測定された製品サンプルから KGB110A を設定します。部品の形状、正味重量、壁面マップ、樹脂、トリム、生産目標を記録します。次に、これらの入力を使用して、金型エンベロープ、パリソンの総需要、押出回収、クランプ要件、工場のユーティリティをチェックします。
160 リットルのブロー成形機では、まったく異なる製品を製造できます。中空の道路障壁には広い投影面積があります。ポンツーンには長いドローゾーンと密閉要件がある場合があります。テーブル パネルは幅が広くても比較的浅くすることができます。モデル名が 1 つだけであっても、これらの違いは解消されません。
最も有用な出発点は、多くの場合、すでに購入者の机の上にあるオブジェクトです。寸法を測って重さを量り、重要な部分に印を付けます。このサンプルは、製品設計、工具、機械構成、受け入れテストの間のリンクとなります。

プロジェクトを推進する 6 ページのサンプル ファイル
部品の寸法図、全体のサイズ、開口部、インサート、およびアセンブリインターフェイス。
正味部品重量、材料グレード、色、添加剤、許可される再研磨。
重要な場所と製品テスト要件を含む壁厚マップ。
トップフラッシュ、ボトムテール、ハンドルスクラップ、その他の損失を示すトリムマップ。
受け入れられた出力目標、シフトパターン、自動化および下流作業。
工場の電力、空気、水、アクセス、昇降、利用可能なセルスペース。
公開データに関するメモ:Kinggle の現在のページ タイトルとアプリケーション テキストでは、KGB110A は 160L クラスに分類されています。現在、同じページの概要と最大容量の表に 120 L と表示されています。この記事は公開されている 160L 製品の位置付けに従っていますが、正確な注文容量は見積書と技術契約で確認する必要があります。
カタログラベルではなく、製品サンプルから始めましょう
このサンプルは、マシンの決定が失敗する可能性がある場所を示します。外形寸法は金型に影響します。その重量とトリムはアキュムレータに影響します。その広い表面は投影面積に影響を与えます。深いコーナーとハンドルは壁の分布に影響します。冷却動作はサイクル タイムと取り外しに影響します。
ボリュームはまだ役に立ちます。これは、プロジェクトを一般的なマシン範囲に配置するのに役立ちます。ただし、同じ密閉容積を持つ 2 つの製品には、異なるヘッド、クランプ、または金型開口部が必要になる場合があります。かさばるフロートは、局所的なリブと厚い取り付けゾーンを備えた高密度のテクニカルパネルよりも少ない樹脂を使用しながら、より多くの空気を含むことができます。
競合他社の完成部品を唯一の情報源として依存しないでください。可能であれば、元の設計ファイルと意図したパフォーマンス要件を追加します。コピーされたサンプルには、古い金型またはプロセスを補う肉厚が含まれる場合があります。その役割を理解せずにその壁を繰り返すと、パフォーマンスが向上することなく重量が増加する可能性があります。
Kinggle の文書化販売プロセス製品の写真、図面、重量、サイズ、素材から始まります。また、厚さ、出力、耐薬品性の要件も求められます。マシンの推奨事項は製品の証拠に従うため、この順序は実用的です。
サンプル ファイルには 1 つのリビジョン番号が必要です。ネック、ハンドル、インサート、または全長が変更された場合は、機械と金型が固定される前にファイルを更新してください。これにより、見積書は初期のサンプルに適合するが、製造図面が見積もられたセルに適合しなくなるプロジェクトを回避できます。
エンジニアリングレビューに耐えられるサンプル書類を作成する
基本的な測定から始めます。全長、幅、高さを記録します。開口部の直径、ネックの仕上げ、フランジのサイズ、ハンドルのクリアランス、インサートの位置を追加します。サンプルでパーティング ラインと目に見えるピンチ領域が明らかになった場合は、マークを付けます。
完成した製品を目盛り付きの秤で重量を量ります。次に、ブロー成形されていない取り外し可能なコンポーネントを分離します。キャップ、プラグ、金属製インサート、または発泡充填材は、成形プラスチックとして数えるべきではありません。外観からポリマーを推測するのではなく、材料の同定方法を記録します。
壁の厚さには位置マップが必要です。図面または写真上の点に番号を付けます。コーナー、ショルダートランジション、ハンドル、ベースコンタクト、取り付けゾーン、幅広いパネルが含まれます。単一の平均厚さにより、パフォーマンスを制御する可能性のある薄い領域が隠れます。
次に、製品テストを作成します。フロート、交通障壁、家具パネル、産業用コンテナには同じ合格基準がありません。購入者の実際の図面、規制要件、または内部テストを使用します。無関係な製品から落下高さ、荷重、または漏れのテストを借用しないでください。
| サンプル証拠 | 録音方法 | 影響を受けるマシンの決定 |
|---|---|---|
| 全体的な形状 | 寸法記入された図面またはチェックされた 3D ファイル | 金型エンベロープ、中心線、ヘッドの位置、および取り外し経路 |
| 正味成形重量 | 個別に組み立てられた部品を除いた重量 | パリソン総質量の開始点 |
| 壁分布 | 選択した測定方法による番号付きの場所 | パリソンのプロフィール、ショット分布、トライアル基準 |
| 樹脂系 | グレード、サプライヤー、色、添加剤、再生ルール | スクリューの適合性、メルトレート、および加工ウィンドウ |
| トリミングとフラッシュ | 予想されるトップ、ボトム、ハンドル、サイドのスクラップ | アキュムレータ需要と再生負荷 |
| 機能テスト | 名前付きメソッド、条件、サンプルサイズ、合格限界 | モールド設計、冷却、壁ターゲット、FAT スコープ |
| 受け入れられた出力 | 時間当たりの良好な部品数または検査後のシフト | 回収率、冷却、自動化、および下流の能力 |
サンプルは証拠であり、完全な仕様ではありません。経年劣化、歪み、化学物質の吸収などが考えられます。これを使用してより適切な質問をし、承認された図面とテスト標準をドキュメント階層内の物理サンプルの上に配置します。
KGB110A 仕様を確認事項として読んでください。
のKGB110A 商品ページは、6.6 x 4.2 x 5.2 m の機械サイズと 22 t の機械重量を公表しています。そのクランプセクションには、760 kN、1100 x 1400 mm のプラテン、および 1000 x 1400 mm の最大金型が記載されています。このページには、610 ~ 750 mm の金型厚さの範囲も記載されています。
開閉、移動については600~1600mm、移動ストローク600mmを記載しております。これらの番号には、その横に金型アセンブリが必要です。有益な質問は、完全に冷却された部品が、目的のロボット、インサート、およびトリムが取り付けられたままの状態で金型から解放されて離れることができるかどうかです。
押出セクションには、110 mm スクリュー、25 L/D 比、75 kW 押出機モーター、および 4 つの加熱ゾーンがリストされています。公表されている HDPE の溶解能力は 160 ~ 200 kg/h です。その範囲はページの HDPE 文言に属します。別の素材や配合でも同じ速度が得られることは証明されません。
ヘッドセクションには、12(20) L アキュムレータ容量と 9(15) kg PE アキュムレータ重量が公表されています。また、最大ダイピン直径 450(600) mm も記載されています。括弧内の値は構成の選択を反映できますが、ページではルールは定義されません。提案書には、選択したヘッド、金型工具、樹脂ベースを記載する必要があります。
このページでは、MOOG 100 厚さコントローラー、ロボット アーム、ボトムブロー システムを備えた標準モデルについて説明します。これらはファーストパーティが公開した声明です。見積書では、提供される各アイテム、そのインターフェイス、およびプロジェクト固有の変更に名前を付ける必要があります。
工場出荷時の読み取り値:質問をせずにこの表を注文書にコピーしないでください。サンプルの測定、金型の図面、またはユーティリティの計算を、それが満たすべきすべての仕様の横に置いてください。
製品の形状を金型のフィットおよび取り外しスペースに変換します。
製品図面は、収縮戦略、キャビティ鋼、冷却、ピンチオフ、ベント、ネックツーリングおよび取り付けを追加した後でのみ金型になります。結果として得られるアセンブリは、製品よりもはるかに大きくなる可能性があります。 1000 x 1400 mm の制限内で快適に見える部品でも、接続や可動デバイスが追加されると狭くなる可能性があります。
幅、高さ、取り付け厚さを個別に確認してください。バッキングプレートやアダプターを含む完全なアセンブリを使用してください。 1100 x 1400 mm プラテン基準に対して取り付けパターンを確認してください。設置位置の水、油圧、空気圧、および電気接続を示します。
開口スペースはモーションの問題です。テーブルパネルは深いリブをクリアする必要がある場合があります。バリアがキャビティから斜めに離れる場合があります。ポンツーンは熱い間も柔軟性を保つことができるため、取り出し中にサポートが必要になる場合があります。ロボットのグリップとパーツの回転には、独自のスイープ エンベロープが必要です。
同時に金型交換ルートも計画します。 KGB110Aのページには22tの機械重量が記載されていますが、許容金型重量は公開されていません。最終的な金型重量制限、吊り上げポイント、および全体配置図については、Kinggle にお問い合わせください。次に、プラントのクレーン、フックの高さ、アプローチを確認します。
金型の冷却はサイクル全体を制御できます。大きな表面にはバランスの取れた回路が必要ですが、厚いフィーチャには集中的な冷却が必要な場合があります。の押出ブロー成形金型ガイドピンチオフ、ベント、回路計画について詳しく説明します。
ヘッドを選択する前にパリソンの総需要を計算します
アキュムレータは、1 回の成形イベント中に金型から出るすべての材料を供給する必要があります。完成品の重量は一部分のみです。ヘッドは、バリ、テール、ハンドルのスクラップ、およびトリミングプロセスで除去されたあらゆる材料も供給します。
パリソンの総質量 = 正味成形製品 + フラッシュおよびトリム + 文書化されたプロセス許容値
測定値または金型から得られた値を使用します。フロート、バリア、家具、技術部品には普遍的なスクラップ率はありません。
Kinggle は、KGB110A の PE アキュムレータ重量ラインとして 9(15) kg を公開しています。完成品の容量ではなく、ヘッドと材料の参考として扱ってください。 PE グレード、溶融温度、リサイクル内容、およびダイの設定により、使用可能な動作が変化する可能性があります。別の樹脂については、独自のレビューが必要です。
パリゾンの長さは質量に関係します。長いパリソンは、型が閉じる前にたるんだり伸びたりする可能性があります。幅の広いダイは、製品の周囲に必要な絞りを減らす可能性がありますが、ヘッドと工具の要件が変わる可能性があります。試行中に、ダイのサイズ、プログラムされたギャップ、押出時間、パリソンの位置を記録します。
総需要も再生材に影響を与えます。激しいフラッシュがアキュムレータに適合し、大きなスクラップの流れが発生する可能性があります。造粒機、搬送、混合システムは常に最新の状態に保たれなければなりません。リグラインドが製品に戻る場合、そのパーセンテージと汚染管理は承認された配合に含まれます。
プロファイル補正のための制御範囲を残します。実際のエッジで動作するヘッドには、厚いコーナーや長いパリソンを入れる余地がほとんどない場合があります。試験では、安定した総質量、許容可能なクッション、および定義されたサンプルウィンドウ全体にわたる再現可能なパリソンの配置が示される必要があります。
壁面マップを制御されたパリソンプロファイルに変える
壁の地図には、製品に材料が必要な場所が記載されています。パリソンのプロファイルは、パリソンがヘッドから離れるときにダイギャップがいつ変更されるべきかを示します。これら 2 つのレコードを接続することは、別の部分からプロファイルをコピーするよりも便利です。
サンプル図面上の壁の位置に番号を付けます。各試行の後、同じ場所を同じ順序で切断または測定します。グループごとに部品の重量とプロファイルの改訂を記録します。複数の設定を一度に変更すると、チームは結果の理由を失います。
KGB110A ページでは、MOOG 100 厚さコントローラーの名前が記載されています。あKinggle がホストする Moog DigiPack III マニュアル製品ファイルを保存し、プログラムされた壁の厚さを機械の位置に関連付けるコントローラーの方法について説明します。これはプロセスの証拠としては役立ちますが、すべての KGB110A に提供されている正確なコントローラー インターフェイスを特定するものではありません。
プロファイルですべての欠陥を修正できるわけではありません。ダイとマンドレルの形状、ヘッドのセンタリング、溶融温度、パリソンの膨らみ、および金型のタイミングは依然として重要です。パリソンが中心からずれて金型に入る場合、材料を追加すると重量が増加する一方で症状が隠れる可能性があります。
パーツが完成したら、完全なレシピを保存します。材料、色、温度、ショット設定、プロファイル ファイル、ブロー、冷却、金型の修正が含まれます。のパリソンプログラミングガイドより完全なチューニングシーケンスを提供します。
押出回復を冷却および許容される生産量に合わせます
公開されている表には、KGB110A HDPE の溶融能力範囲として 160 ~ 200 kg/h が記載されています。製造上の問題は、安定した溶融品質を維持しながら、選択したスクリューが次のショットの前にアキュムレータを補充できるかどうかです。パンフレットの最大料金だけではそれに答えることはできません。
完全なパリソンから時間当たりの総需要を計算します。時間ごとに計画された成形イベントとアクティブなアウトレットを使用します。次に、その結果を、実際の樹脂、色、再研磨条件についてテストした溶融速度と比較します。
総材料需要、kg/h = 総パリソン質量 x 1 時間あたりの成形イベント x 1 イベントあたりのアクティブなパリソン数
KGB110A のページには 320 個/h と記載されていますが、乾燥サイクルと表示されています。ドライサイクルは機械動作の基準です。製品の出力には、アキュムレータの回収、パリソンの形成、吹き込み、冷却、排気、開封、取り出し、トリミング、および品質の損失が含まれます。
大きな部品は多くの場合、サイクルの冷却に多くの時間を費やします。この時間により、エクストルーダーがヘッドを補充できるようになります。金型の冷却が改善されてサイクルが短縮されると、必要な溶融速度が増加します。したがって、サイクルの最適化では、金型温度だけでなく、回復と壁の品質もチェックする必要があります。
合意されたチェックの後、1 時間あたりの受け入れられた部品数を報告します。乾燥サイクル、総サイクル、不合格品、および停止を別のカラムに保持します。のサイクルタイム最適化ガイドに、段階ごとの時間予算を構築する方法を示します。
投影面積とプロセス圧力に対して 760 kN を確認します
Kinggle は、KGB110A のクランプ力 760 kN を公表しています。この数値は、キャビティの投影面積と合意された内部圧力以外にのみ役立ちます。投影面積は、パーティング面上のキャビティのシルエットです。容器の体積や表面積ではありません。
広い障壁やテーブルトップは、たとえ浅くても大きな分離荷重を引き起こす可能性があります。深くても狭いフロートでは動作が異なる場合があります。マルチキャビティまたはマルチパーツのレイアウトにより、クランプから見える総投影面積が増加します。
商品ページにはブロー圧力0.8MPaと記載されております。計算には実際の生産ウィンドウを使用します。金型の通気、溶融温度、表面の詳細、壁の厚さによって、必要な圧力が変化する可能性があります。工場テストでは、設定圧力と利用可能な機械入口圧力を記録する必要があります。
フラッシュの状態は有効な証拠です。バリの増大は、過剰な分離力、ピンチ領域の磨耗、位置合わせの問題、または過剰な材料を示している可能性があります。クランプ力を増やすことですべてのバリの問題を解決するわけではありません。金型とプロセスを一緒に検査します。
機械サプライヤーと金型サプライヤーは 1 つの計算を承認する必要があります。投影面積、プロセス圧力、クランプ要件、および想定される要素を技術ファイルに記載します。これにより、異なる仮定に依存する 2 つの別々の承認が防止されます。
キャビティのレイアウトが変更された場合は、計算を再度確認してください。 2 番目のパーツを追加したり、パーティング ラインを移動したり、パネルを拡大したりすると、投影面積が変更されることがあります。インサートやサイドアクションによっても金型の反応が変わる場合があります。初期の製品スケッチではなく、最終的な金型図面でこのチェックを終了する必要があります。
特徴的なフレーズに頼るのではなく、マテリアル レイヤーを定義します
KGB110A のページには、このプラットフォームは単層製品を提供できるほか、二層または多層構造も構築できると記載されています。同じ公開仕様表には、110 mm スクリュー 1 つと 75 kW 押出機モーター 1 つがリストされています。したがって、多層プロジェクトでは、標準テーブルを超える構成図が必要になります。
別のレイヤーの製品理由から始めます。それは、色の配置、リサイクルされた芯材、または機能的なバリアである可能性があります。各層の材質と目標比率を記載します。互換性、処理温度、および許容される変動を確認してください。
次に、メルトパス図をリクエストします。すべてのエクストルーダー、アダプター、ヘッドチャンネル、コントロールポイントを識別する必要があります。提案には、モーターのサイズ、暖房負荷、マテリアルハンドリング、改訂された光熱費の合計も示される必要があります。一般的な「多層」ラベルは、この機器を定義するものではありません。
段取り替え作業は、材料のパスごとに増加します。パージ量、洗浄アクセス、色の順序、スクラップの分離は稼働時間に影響します。製品に複数のレイヤーが必要ない場合、追加のシステムによって作業が追加されても、購入者の価値は生み出されない可能性があります。
単層方向
製品の性能、色、リサイクル計画を 1 つの壁構造で満たせる場合は、1 つの定義された樹脂ストリームを使用します。
多層方向
各層に文書化された機能と許容範囲がある場合は、プロジェクト固有の共押出構成をリクエストします。
キンググルズ多層共押出ガイドでは、レイヤーの役割と RFQ に含まれる質問について説明します。
22 t 機械を中心に完全なセルを計画する
公開されている機械の寸法は 6.6 x 4.2 x 5.2 m です。機械重量は22tです。これらの値はプラントのレイアウトを開始します。これらには、サービスクリアランス、階段、金型の取り扱い、樹脂設備、コンプレッサー、冷却システム、取り出しまたは下流仕上げは含まれません。
まずは垂直方向のパスを確認してください。建物には、機械、プラットフォームへのアクセス、および計画された昇降のために十分な高さが必要です。メンテナンスでオーバーヘッドの取り外しが必要な場合は、ダイヘッドと押出機のコンポーネントのルートをマークします。クレーン能力とフックリーチは最終図面にてご確認ください。
KGB110Aのページでは冷却水0.3MPa、120L/minを掲載しています。プロジェクト シートには、入口温度、戻り限界、水質、濾過、回路範囲も必要です。温度のない流量では、冷却システムのサイズを決定することはできません。
圧縮空気の場合、このページには 0.8 MPa および 1.8 m3/min がリストされています。ピークと平均の需要、受信機のサイズ、露点、濾過、接続サイズを確認します。ヘッダーのサイズが小さい場合、大規模なブローイベントにより圧力が低下する可能性があります。
このページでは、平均エネルギー消費量として 52 ~ 60 kW と表示されています。 kW は電力であるため、これを公表された動作電力の参考値として扱います。部品あたりのkWhに換算しないでください。ユーロマップ 46.2製品関連のエネルギー測定を、安定した条件下で特定の機械、金型、製品に結び付けます。
のファクトリーユーティリティガイド電気境界線、空気、水道、土木工事、アクセスをカバーします。設置承認には公的な封筒ではなく、最終的な全体配置図を使用してください。

追跡可能な製品トライアルで構成を証明する
工場トライアルでは、サンプル ファイルに記載されている製品ジョブを再作成する必要があります。承認された金型、樹脂、主要なオプションが存在する必要があります。代替品を使用する場合は、その違いを記録し、それに応じて結論を限定してください。
実行前にサンプルシーケンスを計画します。成形順序に従って部品に番号を付けます。安定した生産がいつ始まるか、および測定期間がどのくらい続くかを定義します。 EUROMAP 46.2 は、製品関連のエネルギー方法に安定した機械条件を要求し、テスト コンテキストの一部として製品の品質を文書化します。
- 構成を特定します。機械のシリアル番号、ヘッド オプション、金型ツール、金型の改訂、コントローラー、およびインストールされているオートメーションを記録します。
- 配合を検証します。実際の試作品の樹脂グレード、サプライヤー、色、添加剤、再研磨内容を記録します。
- レシピをキャプチャします。温度、ショット設定、壁プロファイル、ブロー設定、冷却条件、自動化タイミングを保存します。
- マスバランスを閉じます。製品、すべてのトリムストリーム、および完全なグロスショットの重量を量ります。引用されたヘッドベースと比較してください。
- 壁の地図を測ります。番号付きの場所と合意された方法を使用してください。測定値を各サンプル番号に関連付けておいてください。
- 機能チェックを実行します。承認された要件に記載されている製品固有のテストと制限のみを適用します。
- 出力を正直に数えます。個別のドライサイクル、グロスサイクル、受け入れられた部品、不合格品、および合意された期間にわたる停止。
- ユーティリティを記録します。合格した製品の製造中に、定義された境界で電力、空気、水を測定します。
- 開いているアイテムを閉じます。それぞれの逸脱に所有者、是正措置、証拠要件、期限を与えます。
レポートに最適な部分だけを選択しないでください。変化を示すシーケンスを維持します。レシピが変更された場合は、新しいサンプル グループを開始します。これにより、プロセス開発と受け入れ証拠が分離されます。
テスト前に測定ツールについて同意します。結果に影響を与えるスケール解像度、厚さ方法、および校正ステータスを記録します。サンプル シーケンスにも同じツールを使用します。購入者と供給者が異なる方法で測定した場合は、部品が一致しないと判断する前に、それらの方法を比較してください。
失敗した結果にはコンテキストが必要です。関連する設定、アラーム履歴、サンプル番号、検査記録を保管します。修正された部分は修復を証明できますが、以前の逸脱を消去するものではありません。この履歴は、チームが修正が安定したものであるか一時的なものであるかを判断するのに役立ちます。
生データ、写真、レシピのエクスポート、署名された概要を一緒に保存します。の工場受け入れテストガイド機械、製品、文書のチェックのためのより広範なプロトコルを提供します。
4 つのゲートを使用して KGB110A が適合するかどうかを判断します
4 つの証拠ゲートが閉じられた場合、KGB110A は最終候補リストに含まれます。まず、金型がプラテン、エンベロープ、厚さの範囲、動きに適合します。第二に、選択されたヘッドは有用な制御範囲で総パリソンを供給できます。第三に、押出回収は実際の材料を使用したターゲットサイクルをサポートします。第 4 に、工場は必要なユーティリティと処理を提供できます。
160L ラベルはゲートの代わりにはなりません。長いパーツは金型チェックに失敗する可能性があります。重いパーツはショットチェックに失敗する可能性があります。サイクルが短いと回復チェックに失敗する可能性があります。高さに制限のある工場では、設置検査に合格しない可能性があります。
製品や金型がはるかに小さく、大きなプラットフォームでは有用な能力が追加されない場合は、機械範囲を下に移動します。総ショット、金型スペース、またはクランプの需要が実証済みの範囲を超える場合は、上に移動するか、別の構成をリクエストしてください。のKGB100B 120Lガイド隣接する低範囲のエンジニアリング チェックを提供します。
署名された要件マトリックスで選択を完了します。各行には、購入者の入力内容、提案された構成、およびコンプライアンスを証明する証拠を記載する必要があります。不明な項目は、パンフレットの想定に置き換えるのではなく、オープンのままにしておく必要があります。
マシン モデルは製品ファイルの結果です。この命令により、金型設計者、機械製造者、購入者は、作業の対象となる 1 つの事実セットが得られます。
よくある質問
KGB110A 160Lブロー成形機はどのような製品を対象としていますか?
Kinggle の製品ページには、樽、家具、フロート、ポンツーン、おもちゃ、自動車部品、交通障壁がリストされています。これらはアプリケーション ファミリです。特定の製品については、金型の適合性、パリソンの総質量、クランプの需要、材料、冷却、および取り外しをチェックする必要があります。
図面だけでなく物理的なサンプルも送信する必要があるのはなぜですか?
図面は承認された形状を定義し、サンプルはエンジニアリング チームが重量、パーティング ライン、トリム、壁の分布、取り扱いを検査するのに役立ちます。可能であれば両方を使用してください。図面と筆記テストでは、サンプルが現在の設計と異なるかどうかを制御する必要があります。
KGB110Aの生産量は320個/hでしょうか?
いいえ。KGB110A のページには、乾燥サイクルとして 320 個/h と記載されています。受け入れられる生産物には、押出の回収、パリソンの形成、ブロー、冷却、取り出し、トリミング、不合格品、および生産金型と樹脂でのカウントストップが含まれている必要があります。
15 kg の完成した PE 部品を KGB110A で実行できますか?
公開されている表には、完成品の容量ではなく、PE アキュムレータ重量の基準として 9(15) kg が示されています。パリソンの総質量には、製品とすべてのバリまたはトリムが含まれます。選択したヘッド、樹脂ベース、動作マージンを確認し、製品トライアルでその結果を証明します。
標準のKGB110Aは多層製品を製造しますか?
製品説明には単層ソリューションと多層ソリューションが記載されていますが、公開されている表には 1 つのスクリューと 1 つの押出機モーターが記載されています。多層プロジェクトには、別個のメルトパス図面、押出機リスト、ヘッド構成、層比範囲、および改訂されたユーティリティ シートが必要です。
KGB110A の問い合わせには何を含めるべきですか?
製品図面、サンプル写真、寸法、正味重量、壁面マップ、樹脂、トリム見積もり、品質テスト、受け入れられた出力ターゲット、金型データ、および工場ユーティリティを送信します。 Kinggle は、ヘッド、金型スペース、押出配置、受け入れ計画を確認できます。
ボリュームだけでなく製品の証拠を送信する
サンプルファイル、金型情報、出力対象、プラント条件を Kinggle と共有します。プロジェクト チームは、これらの事実を利用して KGB110A の構成を確認し、製品ベースのトライアルを定義できます。
KGB110A 構成のレビューをリクエストする出典とレビューの根拠
- Kinggle、160L アキュムレートブロー成形機、モデル KGB110A。製品の位置づけ、仕様、および記載されている用途は、2026 年 9 月 15 日に確認されました。
- Kinggle の販売プロセス。製品情報リクエストと記載された検査ワークフロー、2026 年 9 月 15 日に確認。
- Kinggle がホストする Moog DigiPack III 取扱説明書。製品ファイルを保存し、アキュムレータまたは連続機械用にプログラムされた肉厚制御を行います。
- ユーロマップ 46.2、押出ブロー成形機、製品関連のエネルギー消費量の決定。バージョン 1.0、2014 年 1 月。
編集メモ:Kinggle はこのガイドの製造者および発行者です。製品データは、ファーストパーティの公開情報として表示されます。署名されたプロジェクト仕様書と立ち会いによるトライアルにより、注文されたマシンを制御する必要があります。