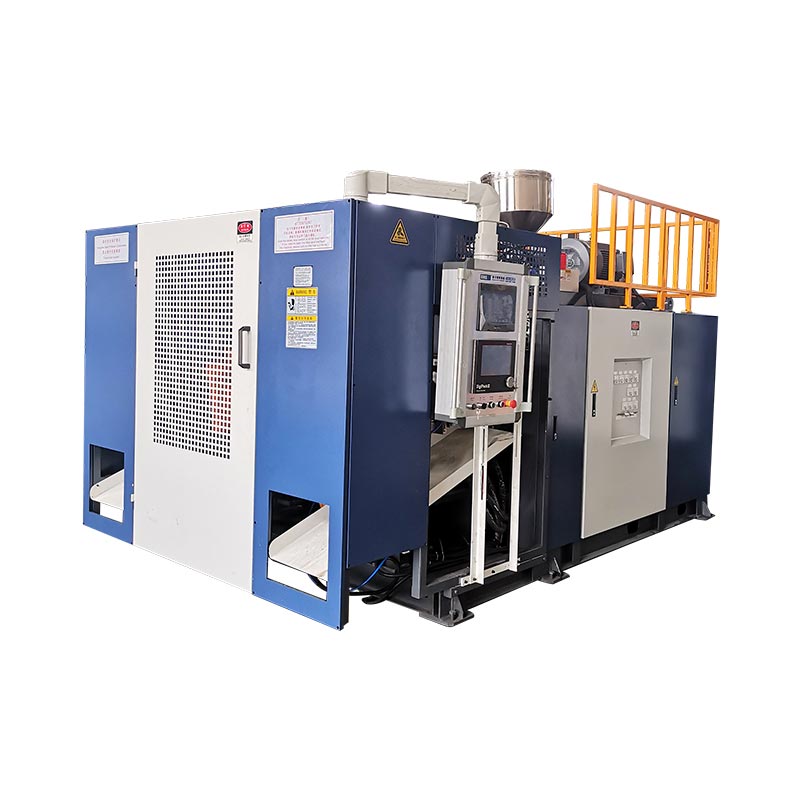
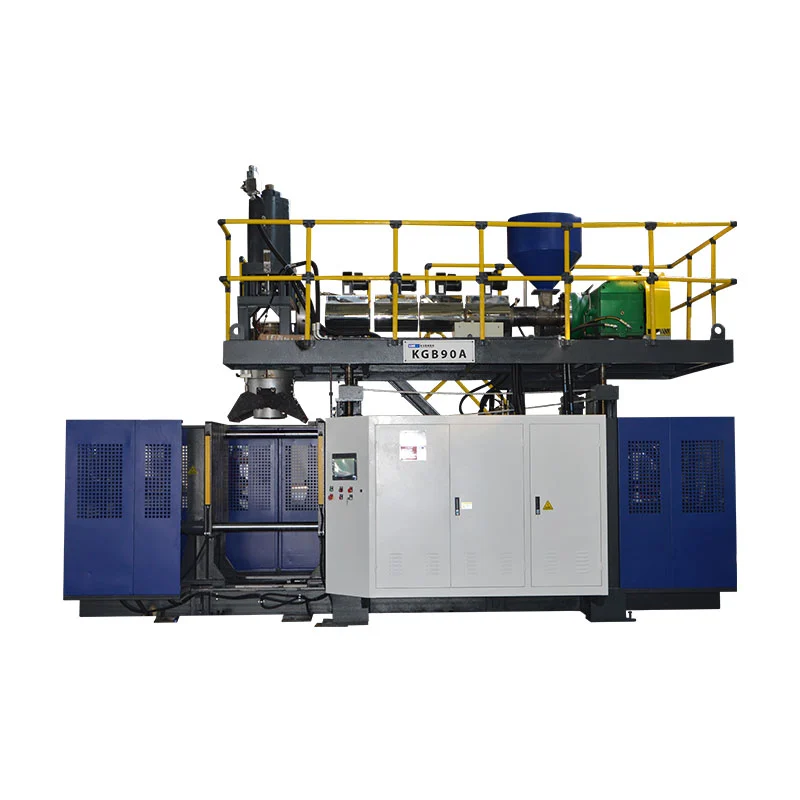
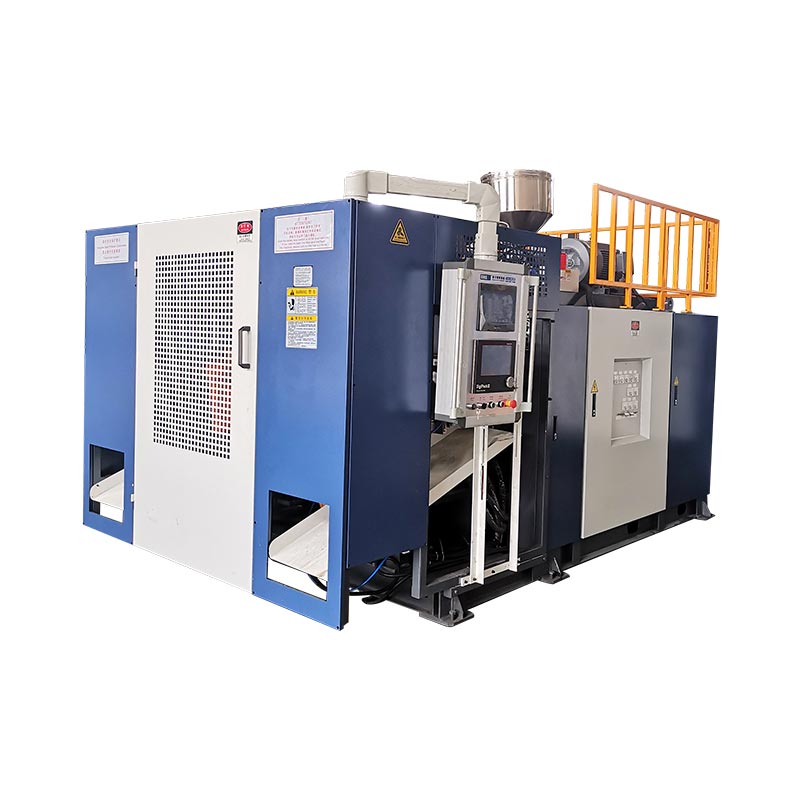
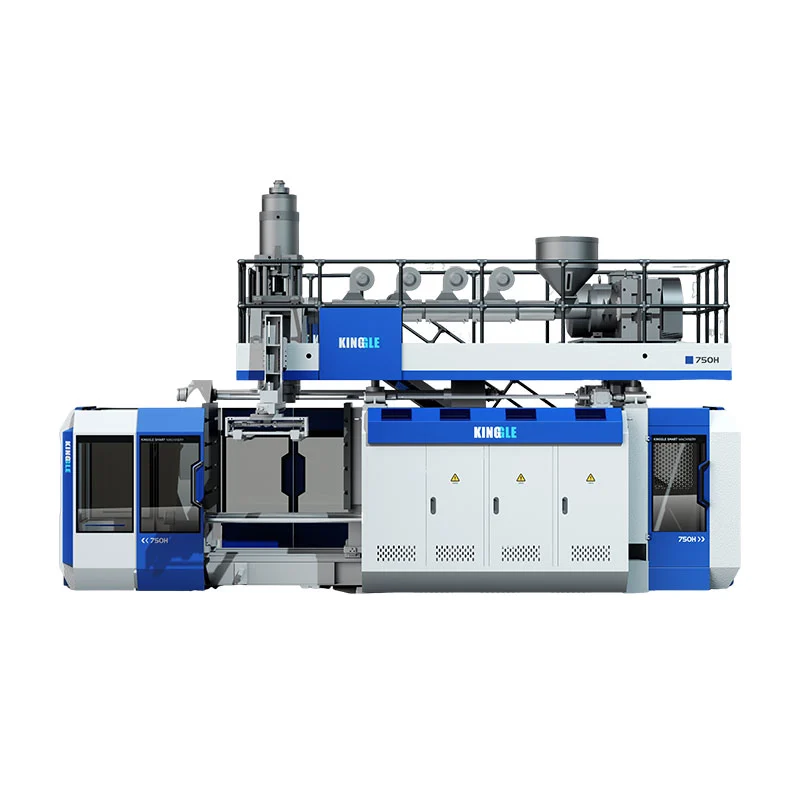
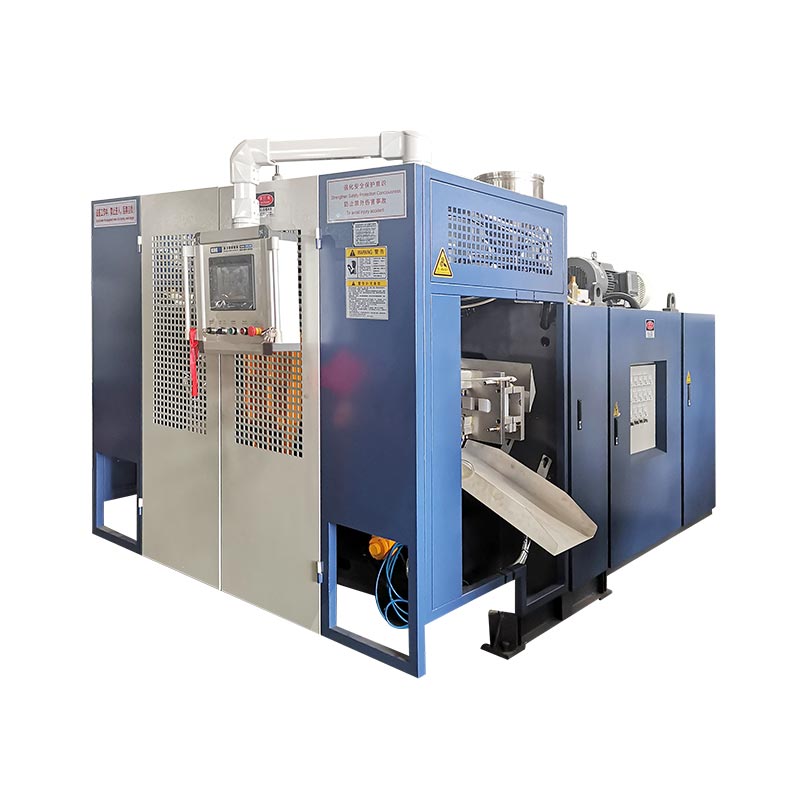
KGB100B は、部品、金型、総パリソン、工場のすべてが公表されている制限に適合する場合にのみ、大型中空製品の候補となります。 Kinggle には、最大コンテナ容量 120 L、最大金型サイズ 920 x 1200 mm、アキュムレータのリファレンス 12(20) L、および PE アキュムレータ重量のリファレンス 9(15) kg がリストされています。これらの数値はエンジニアリングのレビューを開始しますが、製品の図面と試用計画が最終的な選択を決定する必要があります。
120L ブロー成形機を探している購入者は、通常、実際の部品を念頭に置いています。それは、化学薬品ドラム、交通障壁、フロート、タンク、おもちゃ、または大型の技術コンポーネントである可能性があります。ボリューム ラベルは便利ですが、最も困難な領域、金型の動き、壁の分布、または冷却需要については説明されていません。
このガイドでは、KGB100B を実稼働システムとして扱います。公開されている各数値から何が分かるのか、何が分からないのかが説明されています。また、RFQ で送信すべき内容も示されているため、一般的なマシン名からテスト可能なソリューションに議論を移すことができます。

製品の適合性を迅速にチェックするための 6 つの質問
- 完成した金型はプラテン、金型エンベロープ、厚さの範囲に適合していますか?
- 冷却された部品は、利用可能な開口部を通って金型から出ることができますか?
- パリソンの総質量は、選択したアキュムレータ構成の範囲内にありますか?
- 押出機はターゲットサイクルに十分な材料を回収できますか?
- クランプ力は合意された投影面積とブロー圧力を含むことができますか?
- プラントは安定した電力、冷却水、圧縮空気を供給できるのでしょうか?
仕様境界:このガイドの数値は現在のものです。キンググル KGB100B 商品ページ。これらは 2026 年 9 月 15 日にチェックされました。公開されたスクリーニング参照として扱ってください。承認された見積書、レイアウト、機械図面、および技術契約により、注文された機械を定義する必要があります。
120L ラベルは出発点であり、製品の承認ではありません
KinggleではKGB100Bの最大コンテナ容量として120Lを公表しています。これにより、購入者は簡単なレンジマーカーを得ることができます。 120 L 未満のすべての部品が機械上で動作するとは限りません。コンパクトなドラムと長い交通障壁では、金型の幅、投影面積、パリソンの長さ、取り出し経路が大きく異なる場合があります。
名目上の量によって材料需要が隠れてしまう可能性もあります。大型の薄肉フロートには、厚いリブ、ハンドル、ピンチ ゾーンを備えた小型の技術部品に比べて、より多くの空気が含まれていますが、樹脂の量は少なくなります。機械は、後でフラッシュまたはトリムになる材料を含む、完全な高温パリソンを形成する必要があります。したがって、完成品の重量だけでは、ヘッドが発射しなければならないショットが過小評価されます。
ジオメトリは再び決定を変えます。深絞り領域ではパリソンが大きく伸びる可能性があります。幅の広いパネルでは、より多くのクランプ力が必要になる場合があります。長い部品は、コンテナの容積が重要になる前に、ダイと金型の距離や取り出しスペースによって制限される可能性があります。ネックインサート、雌ネジ、ボトムブローにより、サイクルにさらなる動きを加えることができます。
120L の説明を使用して候補リストを作成します。次に、実際の部品と金型を機械で比較します。これが Kinggle 独自の理由です。販売プロセスモデルを推奨する前に、製品の写真、図面、重量、サイズ、材質、厚さ、出力要件を尋ねます。
この順序により、容量ラベルは適切な役割を維持します。最初に迅速なスクリーニングが行われ、次に技術的な確認が行われます。
KGB100B 仕様を購入者の質問に変える
仕様表は、すべての数値がチェックにつながる場合に最も役立ちます。 KGB100B のページには、機械のサイズ、クランプ、押出、アキュムレータ ヘッド、およびユーティリティのリファレンスが記載されています。一部の値は明確な限界です。公開されている構成や無負荷のマシン状態について説明しているものもあります。
このページには、アキュムレータが 12(20) L、PE アキュムレータの重量が 9(15) kg とリストされています。括弧はリストされた代替案を示しているように見えますが、このページでは選択ルールは定義されていません。したがって、引用では 1 つのヘッド配置とその重要な範囲を指定する必要があります。 Kinggle がプロジェクトについて確認しない限り、大きな数値を標準マシンの想定と組み合わせないでください。
| 公開フィールド | KGB100B リファレンス | きっかけとなる質問 |
|---|---|---|
| 最大コンテナ容量 | 120L | 公称容積だけでなく、実際の製品の形状と総パリソンは適合していますか? |
| 出力 | 320 個/h、ドライサイクル | 生産金型、樹脂、冷却、品質ルールに従って、機械はどのような出力に対応できますか? |
| 機械サイズ | 5.9×3.8×4.6メートル | アクセス、プラットフォーム、ホース、取り扱い、メンテナンスのための十分な設置スペースはありますか? |
| 機械重量 | 18t | 最終的な全体配置図に続く基礎と艤装計画は何ですか? |
| クランプ力 | 440kN | 合意されたプロセス圧力における製品の投影面積には十分ですか? |
| プラテンとモールドのリファレンス | 1200 x 1200 mm プラテン。最大金型920×1200mm | 金型本体、取り付けパターン、サービス、接続は適合していますか? |
| 開き方と動き | 開口部500~1400mm。移動ストローク600mm | 部品は、衝突したり、高温の表面に損傷を与えたりすることなく、解放して取り出すことができますか? |
| 金型の厚さ | 510~600mm | 取り付けられた厚さにはバッキング プレート、アダプター、必要な工具が含まれていますか? |
| 押出機 | 100 mm ネジ。 24L/D; 55kWモーター | 選択したネジとプロセスウィンドウは記載されている樹脂に適合しますか? |
| 公表されている HDPE の溶解能力 | 160~200kg/h | 総材料需要は、実際の配合で証明された安定した生産量を下回っていますか? |
| アキュムレータヘッド | 12(20)L; 9(15) kg PE 参照 | どのオプションが見積もられていますか?また、使用可能なプロセスマージンでパリソン総質量をカバーしていますか? |
| ダイピン径 | 最大450mm | パリソンの直径と製品レイアウトにはどのような金型とツーリングのパッケージが必要ですか? |
| 冷却水のリファレンス | 0.3MPa; 120L/分 | これはどの入口温度、水質、回路範囲に適用されますか? |
| 公表されている平均エネルギー線 | 52~60kW | 安定した試験中に測定される製品関連の kWh/kg および受け入れ部品あたりの kWh は何ですか? |
製品ページにはブロー圧力 0.8 MPa と風量 1.8 の数値も掲載されていますが、その表示単位は M2/MIN として表示されます。そのユニットは、施設仕様に入る前に修正または確認が必要です。責任ある RFQ は、黙って単位を変更するのではなく、不確実性を報告する必要があります。
関連する行をまとめて読み取ります。金型のサイズは開口部と厚さに依存します。アキュムレータの質量は、選択したレジンとグロスショットに属します。溶解能力は回復時間と安定した溶解品質に関係します。機械の寸法には、メンテナンスアクセスと補助装置が含まれます。この接続された読み取りにより、1 つの有利な数値が別のプロジェクトの制約を隠してしまうことがなくなります。
金型エンベロープと部品の取り出し経路を確認する
公開されている最大金型サイズは 920 x 1200 mm です。プラテンは 1200 x 1200 mm、金型厚さの範囲は 510 ~ 600 mm です。これらの値は関連するディメンションを表しますが、互換性はありません。金型は指定された面の寸法に適合していても、タイロッド、パイプ、取り付け穴、または可動装置と衝突する可能性があります。
製品のスケッチではなく、組み立て図から始めます。両方の金型半体、バッキング プレート、水マニホールド、ブロー ピン、ネックまたはボトム ツール、油圧装置、センサー、電気ボックスを表示します。中心線と取り付けパターンを特定します。開封中に金型本体の外側に移動するすべてのアイテムにマークを付けます。
次に、取り外しをシミュレートします。 KGB100B のページには、500 ~ 1400 mm のプラテン開口部の基準と 600 mm のプラテン移動ストロークが公開されています。完成した部品には、解放し、必要に応じて回転させて機械から離れるための空きスペースが必要です。フラッシュ、テール、ハンドル、および高温の柔軟な壁により、実際の除去範囲が拡大する可能性があります。
パーツの剛性も重要です。大きな中空部分を壁が完成する前にロボットが掴むと変形する可能性があります。単純に落とすと首を損傷したり、暖かいパネルに跡が残ったりする可能性があります。金型内の冷却時間と突き出し後のサポートもレイアウトの検討に含まれます。
工場の様子:金型の図面を機械の全体配置の横に保管してください。クレーンのフック経路、金型カートの経路、サービス側のクリアランス、およびオペレーターの安全なアクセスを追加します。公表されている 5.9 x 3.8 x 4.6 m のマシン寸法は、完全なセルの設置面積ではありません。
公開されている製品ページには金型の重量制限が公開されていない場合でも、適切なレビューには金型の重量と持ち上げポイントも含まれています。 Kinggle に問い合わせて、許容金型重量と正確な構成に対する推奨取り扱い方法を確認してください。の押出ブロー成形金型設計ガイド冷却、ピンチオフ、通気に関する完全なチェックリストを提供します。
パリソンの総質量からアキュムレータのサイズを決定する
アキュムレータヘッドは溶融物を蓄え、要求に応じて大きなパリソンを押し出します。関連する材料量は、ヘッドから出る完全なショットです。これには、販売可能な部品、上部および下部のフラッシュ、ハンドルまたはネックのスクラップ、および選択したツールによって作成されたその他のトリミングされた材料が含まれます。
パリソンの総質量 = 完成品の質量 + フラッシュおよびトリムの質量 + 制御されたプロセス許容量
この手当は普遍的な割合ではありません。それは、承認された部品、金型のコンセプト、材料の挙動、および試行結果から得られる必要があります。
Kinggle は、KGB100B の PE アキュムレータ重量の基準として 9(15) kg を公開しています。これは、完成品の重量が 9 kg または 15 kg になることを約束するものではありません。また、PP、ABS、または充填配合物に自動的に移行することもできません。樹脂の密度、溶融強度、温度、ヘッドの状態は、使用可能なプロセス ウィンドウに影響します。
12(20) L アキュムレータ容量ラインも同様の注意が必要です。リットル容量はシステム内の容積を表しますが、製品図面や材料計画は通常質量で管理されます。どのヘッド オプションが含まれているか、どの樹脂が公表されている質量をサポートしているか、合意された動作点でヘッド内にどのくらいの材料が残っているかを尋ねます。
デフォルトでは理論上の制限値で実行しないでください。プロジェクトには、壁の分布とショット間の変動を修正するために十分な制御範囲が必要です。総パリソンが利用可能な容量のほぼすべてを占めている場合は、後の材料変更または局所的な厚さの修正により、その余地がなくなる可能性があります。試験では、安定したショット質量、再現可能なパリソン長さ、および選択したヘッドに許容できるクッションを示す必要があります。
複数部品の金型の場合は、サイクルごとに放出されるすべてのパリソンをカウントします。完全なショットは、すべてのアクティブなコンセントとそのトリムをカバーする必要があります。ヘッド数とキャビティ数によって計算が変わる可能性があるため、RFQ に別々に記載してください。のヘッドとキャビティガイドその違いを説明しています。
押出機を材料需要と回収時間に合わせます
KGB100B ページには、100 mm スクリュー、24 L/D 比、55 kW 押出機モーター、および 4 つの加熱ゾーンがリストされています。 HDPE の溶融能力範囲は 160 ~ 200 kg/h と発表されています。その範囲はマテリアルスコープの参照です。すべてのグレード、マスターバッチ、再生率、または温度ウィンドウの保証された生産量として扱うべきではありません。
生産目標を時間当たりの総需要に変換します。完成品の質量ではなく、パリソンの総質量を使用してください。すべての有効なポジションを含め、1 時間ごとに計画されたイベントを使用します。これにより、機械が許容可能な部品を製造する間に押出機とヘッドが維持しなければならない材料速度が決まります。
総材料需要、kg/h = イベントあたりのパリソン総質量、kg x 1 時間あたりの成形イベント x イベントあたりのアクティブなパリソン数
結果を実際の配合での試験と比較してください。パンフレットの範囲だけでは、溶融品質や回収マージンを確立できません。
回復時間はマシンサイクル内に収まる必要があります。冷却のために金型が閉じられたままの場合、押出機はその時間をアキュムレータの再充填に使用することがよくあります。したがって、冷却サイクルを短くすると、必要な溶融速度を高めることができます。ヘッドが次のショットの準備ができていない場合、金型の動きを速くしてもほとんど意味がありません。
マテリアルハンドリングは隠れた制約となる可能性があります。大きな部品は樹脂の消耗が早いです。プラントでは、信頼性の高い搬送、材料が必要な場合の乾燥、混合および汚染管理が必要です。再生粉砕は嵩密度と供給挙動を変える可能性があります。 「HDPE とリグラインド」などの大まかなラベルよりも、文書化された配合の方が役立ちます。
試行記録には、樹脂グレード、サプライヤー、カラーパッケージ、再研磨率、温度設定、スクリュー速度、実際の総質量を含めるよう依頼してください。別の素材が計画されている場合は、素材固有の証拠をリクエストしてください。キンググルズHDPE および PP 加工ガイドポリマーラベルだけでは機械のセットアップが完了しない理由を説明します。
クランプ力、投影面積、ブロー条件を接続します。
KGB100B のページでは、クランプ力 440 kN が公開されています。数値が大きいほど自動的に優れているわけではなく、ボリューム ラベルではクランプを検証できません。金型は、内部圧力にさらされる投影領域全体にわたって分離力を認識します。製品の形状、フラッシュランド、ピンチオフ設計、プロセス圧力はすべて、実際の要件に影響します。
投影面積は、金型の分割面上の加圧されたキャビティのシルエットです。幅広で平らなコンポーネントは、深くて狭いコンテナよりも分離荷重が大きくなる可能性があります。レビューには実際のキャビティの図面を使用する必要があります。また、選択したブロー圧力と合意された安全係数も含める必要があります。
公開ページにはブロー圧力の目安として0.8MPaと記載されています。これは、すべての製品を同じ設定で実行する必要があるという意味ではありません。樹脂の温度、通気、肉厚、表面の詳細、冷却方法がプロセスに影響します。工場でのトライアルでは、バリの成長や不安定な金型の動作を伴わずに許容可能な部品を生産する、文書化された生産ウィンドウを使用する必要があります。
ピンチオフ設計は同じシステムの一部です。シールが弱いと、漏れや溶接部の脆弱性が生じる可能性があります。素材が多すぎるとフラッシュが大きくなり、トリミングが難しくなる可能性があります。金型の位置合わせ、クランプの動き、およびパリソンの配置は、工具を補正するのではなく、工具をサポートする必要があります。
金型サプライヤーと機械サプライヤーに同じ図面をレビューするよう依頼してください。これにより、各当事者が自分の機器のみを承認するという共通のギャップが防止されます。最終的な技術契約では、投影面積、プロセス圧力、クランプ要件、金型の厚さ、取り付けおよび接続の詳細を指定する必要があります。
完全な成形セルを中心に工場を計画する
KGB100B のページでは、機械サイズ 5.9 x 3.8 x 4.6 m、重量 18 t が公開されています。これらは、レイアウトとリギングの貴重な出発点です。これらには、すべてのプラットフォーム、樹脂システム、チラー、コンプレッサー、取り出し装置、コンベヤ、トリマー、または安全境界が含まれるわけではありません。
マシンの上から始めます。明確な建物の高さ、クレーンの能力、ヘッドの取り外し経路、ヒーターや油圧コンポーネントへのアクセスを確認します。次に外側に向かって作業します。オペレーターは、金型を検査し、固着した部品を取り外し、通常のサービスポイントに到達するためのスペースが必要です。材料の配送と完成品の取り扱いには、危険区域を通らないルートが必要です。
冷却水はパイプのサイズを見積もる以上の価値があります。このページには 0.3 MPa および 120 L/min と記載されていますが、プラントには必要な入口温度、許容可能な温度上昇、水質、濾過および戻り条件も必要です。金型回路とオイル冷却には個別の制御が必要な場合があります。最終的なユーティリティ シートには、公開されたフローに何が含まれているかを記載する必要があります。
圧縮空気にも同様の処理が必要です。 Web サイトでは 0.8 MPa の圧力基準が示されていますが、目に見える空気流量の単位は一貫していません。修正された機械入口需要、ピーク需要、空気品質、露点、および接続サイズを要求します。大規模な噴出イベント中に圧力を安定に保つためにレシーバーが必要になる場合があります。
製品ページには52~60kWを「平均消費電力量」と表記しています。 kW は電力単位であるため、この数値は公表されている電力の参考値としてのみ使用してください。部品あたりのkWhに換算しないでください。製品関連のエネルギーは、金型、樹脂、サイクル、補助装置、および許容される出力によって異なります。
ユーロマップ 46.2特定の押出ブロー成形機、金型、および指定された製品の製品関連の測定を定義します。安定した稼働と顧客の要求を満たす製品品質が求められます。これは受け入れテストの確かな根拠です。キンググルズユーティリティ要件ガイドプラントのデータシートの構造化に役立ちます。

320 個/時間の乾燥サイクルは生産量ではありません
Kinggle は、KGB100B ドライサイクル出力として 320 個/h とラベル付けしています。ドライサイクルでは、生産プロセス全体を証明することなく、機械の動きを測定します。これには、樹脂の回収、パリソンの落下、吹き込み、冷却、部品の取り外し、トリミング、または意図された製造条件での品質検査は含まれません。
大型部品は多くの場合、冷却が制限されます。厚いハンドル、コーナー、ピンチゾーンでは、広い壁領域よりも時間がかかる場合があります。開く動作を速くしても、まだ柔らかすぎて形状を保持できないパーツを解放することはできません。ロボット、トリマー、コンベアの速度が成形機よりも遅い場合、自動化によってペースを設定することもできます。
3 つの別々の出力値を使用します。まず、乾燥サイクルをモーション参照としてのみ記録します。 2 番目に、生産試行中に 1 時間あたりの成形部品の総数を測定します。第三に、合意された品質検査とカウントされた停止後の時間当たりの受け入れ部品数を報告します。
合格した出力 = 総成型部品 - 不合格部品 - カウントされた停止中に失われた部品
シフト計画の場合は、測定期間と停止カテゴリを文書化します。短いベストサイクルの観察は、安定した生産速度ではありません。
受け入れ計画には、部品、金型、樹脂、色、再研磨ルール、オペレーターのアクション、および補助装置を指定する必要があります。また、品質基準も定義する必要があります。重量、寸法、漏れ性能、フラッシュ状態、外観、壁厚の場所は一般的なカテゴリですが、プロジェクトでは重要なものを選択する必要があります。
目標サイクルを予算として使用します。アキュムレータの排出、金型の移動、ブロー、冷却、排気、開放、取り出し、回収に分けて説明します。これは、制限が機械、金型、材料、または下流の作業によるものであるかどうかを示します。のサイクルタイム最適化ガイド欠陥を他のステージに移さずに 1 つのステージを改善する方法を説明します。
壁のプログラミングは、コピーされた曲線ではなく、製品に従う必要があります
大型の押出ブロー成形品は不均一に伸びます。ショルダー、コーナー、ハンドル、または深絞り付近の素材は、広いパネル上の素材よりも遠くまで移動できます。均一なダイギャップでは、ある領域が薄すぎる一方、別の領域には不必要な重量がかかる可能性があります。
KGB100B のページには、標準モデルには MOOG 100 厚さコントローラーが含まれていると記載されています。正確にインストールされているコントローラー、プロファイル解像度、オプション パッケージの名前を見積書に記載する必要があります。あKinggle がホストする Moog DigiPack III マニュアルアキュムレータマシンコントローラがどのようにツーリング位置をプログラムされたプロファイルにリンクできるかを示します。また、ショット サイズ、クッション、アキュムレータ位置関数もリストされています。このマニュアルには制御ロジックが説明されていますが、正確な KGB100B インターフェイスを想定するために使用されるべきではありません。
既知の形状と金型タイミングから最初のプロファイルを構築します。次に、定義された位置で部品を切断または測定します。一度に 1 つの領域を変更し、リビジョンを記録します。重いパーツが自動的に優れたパーツになるわけではありません。目標は、パフォーマンスに必要な部分には十分な材料を確保し、必要のない部分には余分な材料を減らすことです。
プロファイル作業は、ショットの質量とパリソンの長さに関連したものでなければなりません。 1 つのプロファイル領域を拡大すると、他の場所で利用可能なマテリアルが変更されます。温度やうねりによっても結果が変わる可能性があります。承認されたレシピを、材料グレード、色、ヘッド温度、ショット設定、金型バージョンとともに保存します。
のパリソンプログラミングガイド段階的な調整方法を提供します。このプロジェクトの場合、FAT は最終的に保存されたプロファイルを、測定された壁マップおよび部品の重量範囲と比較する必要があります。
購入決定に答えるための工場でのトライアルを実行する
有用な工場受け入れテストは、機械によるデモンストレーションではありません。これは、文書化された条件の下で合意された製品を製造するための管理された試みです。結果には、何がテストされたか、どのように測定されたか、そして何がテスト範囲外に残ったかが示される必要があります。
ユーロマップ 46.2 は、役立つ測定規律を提供します。機械が安定した状態にあること、製品の品質が顧客の要件を満たすこと、重要なプロセスデータが文書化されていることなどが求められます。 Kinggle の販売プロセスでは、顧客をテストに参加するよう招待できるとも述べています。裁判が始まる前に、その機会を書面による議定書に変えてください。
- テスト記事を凍結します。部品のリビジョン、金型、ヘッドの配置、キャビティまたは出口の数、および取り付けられているすべてのオプションを特定します。
- 配合を記録します。樹脂グレード、サプライヤー、カラーパッケージ、添加剤、再研磨ルールをリストします。可能であれば、1 つの既知のロットから十分な材料を保管してください。
- 設定を確認します。バレルとヘッドの温度、ショット設定、プロファイル ファイル、ブロー条件、冷却水の条件、自動化ステータスを記録します。
- 安定した動作に達します。最初の許容可能な部分は選択しないでください。パフォーマンスを測定する前に、安定化ルールとサンプル ウィンドウについて合意します。
- マスバランスを測定します。完成した部品、フラッシュ、その他のトリムの重量を量ります。見積もられたアキュムレータ配置に対してパリソンの総質量を確認します。
- 製品の品質を検査します。壁の厚さ、寸法、重量、漏れ性能、目に見える欠陥については、承認された場所と方法を使用してください。
- 受け入れられた出力をカウントします。合意された期間にわたる合計サイクル、総部品数、不良品および停止を報告します。乾燥サイクルを別の記録として保存します。
- ユーティリティを測定します。定義された境界における電圧、電力、圧縮空気の圧力と流量、冷却水の温度、圧力と流量を記録します。
- 再現性への挑戦。選択した 1 つのピースだけでなく、サンプル ウィンドウ全体でショット質量、パリソン位置、製品の測定値を確認します。
- 逸脱を近づけます。出荷が承認される前に、失敗したすべてのアイテムに所有者、アクション、証拠要件、および期日を与えます。
生の測定値を署名付きの概要とともに保存します。写真にはサンプルの識別と測定場所が示されている必要があります。レシピファイル、アラーム、逸脱メモは証拠の一部です。のブロー成形機 FATガイドより完全な受け入れフレームワークが含まれています。
サンプルの選択にもルールが必要です。部品に順番に番号を付け、失敗したサンプルをより良いサンプルと交換しないでください。設定が変更された場合は、新しいサンプル グループを開始し、変更時間を記録します。これにより、結果が追跡可能になります。また、通常の変動を意図的なプロセス開発から分離します。
出荷承認の前に、テスト記録を署名された要件マトリックスと比較します。機械動作チェックに合格しても、未開封の製品品質のアイテムを閉じることはできません。完了できなかったテストは、その理由と合意されたフォローアップ方法とともに表示されたままにしておく必要があります。
機械製造業者が設計できる RFQ を準備する
「120リットルのブロー成形機を1台」という漠然とした要望が、曖昧な提案を招きます。代わりに、コンパクトな技術パッケージを送信してください。完璧である必要はありませんが、既知の要件と未解決の決定を区別する必要があります。
寸法を記入した製品図面または 3D ファイルから始めます。ネック、インサート、ハンドル、トリムについて説明する場合は、写真を追加してください。目標完成重量を述べ、重要な壁領域を特定します。材料グレードと許可されている再生材を指定します。耐薬品性や規制テストが重要な場合は、正確な規格と製品の状態を記載してください。
次に、生産を定義します。時間ごとまたは日ごとに受け入れられた部品、利用可能なシフト、計画された自動化、および下流のステップを示します。プロジェクトに新しい金型が含まれているかどうかを述べます。金型がすでに存在する場合は、その組立図、重量、厚さ、取り付けおよびサービス接続を提供してください。
施設情報には、電源、周波数、圧縮空気容量、冷却水の状態、高さ、アクセスドア、クレーンおよび床のデータが含まれる必要があります。インストールを待たずに、これらの項目をマシンと比較してください。大規模な部品のプロジェクトは、押出成形と同じくらい簡単にリギングや製品の取り扱いによって制約を受けることができます。
お問い合わせに添付してください
製品および金型の図面、樹脂の詳細、出力目標、品質基準、ユーティリティ条件、レイアウト制限、および希望する自動化範囲。
提案書での要望
最終的なヘッド オプション、ネジとドライブ、金型の適合ステートメント、ユーティリティの境界、レイアウト、受け入れプロトコル、付属のオプション、および技術的除外事項。
完成した要件マトリックスを要求します。各行には、「準拠」、「変更が必要」、または「含まれていない」と表示され、その後に提案への参照が続きます。これは、電子メールに散在する記述よりも監査が容易です。 Kinggle が提供するのは、ダウンロードエリア技術文書とプロジェクトお問い合わせフォーム最初の連絡用に。
KGB100B が候補リストに含まれる場合
KGB100B は、製品がその大部分の応用範囲に近づき、エンジニアリング チェックが一致している場合には、より詳細なレビューを受ける価値があります。製品ページでは、用途として化学薬品の樽、自動車部品、交通障壁、フロート、おもちゃ、家具を挙げています。このリストには目的のフィールドが示されていますが、特定の部分が実行されることを証明するものではありません。
有力な候補者リストのケースには 4 つの特徴があります。この型は、動きやサービスのためのスペースに適合します。パリソンの総質量は確認済みのヘッド オプションに適合します。押出回収は、目的の材料で必要なサイクルをサポートします。工場は、合意された境界内でユーティリティと処理を提供できます。
これらの条件のいずれかが失敗した場合は、別の構成に移行します。アキュムレータを大きくすると、ショットの質量は解決できますが、金型の幅は解決できません。プラテンを大きくすると、金型エンベロープは解決される可能性がありますが、押出回復は解決されません。部品がプラットフォームの動作範囲よりはるかに小さい場合は、別の機械サイズの方が経済的である可能性があります。
データが不完全な場合も一時停止します。ウェブサイトのカッコ内の頭部図と一貫性のないエアフローユニットについては、書面による説明が必要です。乾燥サイクル数によって出力保証を完了することはできません。これらは技術契約の通常の項目であり、推測する理由ではありません。
購入の決定は、部品ベースの試用計画で終了する必要があります。機械が合意されたレートとユーティリティ境界で安定した許容可能な部品を製造できる場合、モデルはジョブに適合します。その証拠が欠けている場合、最終候補リストは暫定的なものになります。
よくある質問
KGB100B 120Lブロー成形機ではどのような製品を作ることができますか?
Kinggle は、KGB100B ページに化学薬品バレル、自動車部品、交通障壁、フロート、おもちゃ、家具をリストしています。これらはアプリケーションの参照であり、自動承認ではありません。実際の製品では、金型のサイズ、パリソンの総質量、クランプの需要、材料、取り出し経路、冷却を確認する必要があります。
120 L ということは、120 L 以下のすべての容器が適合するという意味ですか?
いいえ。公称コンテナ容量は 1 つのスクリーニング値にすぎません。 120 L 未満の部品でも、金型エンベロープ、投影面積の制限、アキュムレータの需要、または利用可能な取り外しスペースを超える可能性があります。モデル固有のレビューのために製品と金型の図面を送信します。
KGB100B は 15 kg の HDPE 完成品を製造できますか?
公開されている表からそのような推測をしないでください。このページには、PE アキュムレータ重量の参考として 9(15) kg が掲載されており、リストされている 2 つのヘッド容量と並んでいるように見えます。パリソンの総質量には、部品とすべてのバリまたはトリムが含まれます。選択されたヘッド、樹脂、および使用可能なプロセスマージンは、Kinggle によって確認され、トライアルで証明される必要があります。
320 個/h は予想される生産量ですか?
いいえ、Kinggle は 320 個/h を乾燥サイクルとしてラベル付けしています。実際に受け入れられる生産物には、押出、パリソン形成、ブロー、冷却、除去、トリミング、拒否および停止が含まれます。必要とされる受け入れられた出力を述べ、それを生産金型と材料で検証します。
エネルギー使用量はどのように比較すべきでしょうか?
同じ金型、製品、樹脂、品質ルール、テスト境界の下で製品関連のエネルギーを比較します。 KGB100Bのページには、電力の目安となる平均的なエネルギーラインとして52~60kWが掲載されています。ページ値を換算するのではなく、安定した生産中に kWh/kg および合格部品あたりの kWh を測定します。
KGB100B の見積もりにはどのような情報を送信すればよいですか?
製品の図面と写真、寸法、完成重量、壁の要件、材料グレード、再研磨ルール、受け入れられた出力、品質テスト、金型データ、ユーティリティ条件、自動化のニーズを送信します。不明な項目には明確にマークを付けます。これにより、サプライヤーはヘッド、金型の適合性、試用範囲を確認するのに十分な情報が得られます。
機械を選択する前に部品を確認してください
製品図面、総重量見積、樹脂、金型データ、出力目標、工場設備条件をKinggleに送信します。チームは、KGB100B プラットフォームとその選択されたアキュムレータ構成がプロジェクトに適合するかどうかをレビューできます。
製品適合性レビューをリクエストする