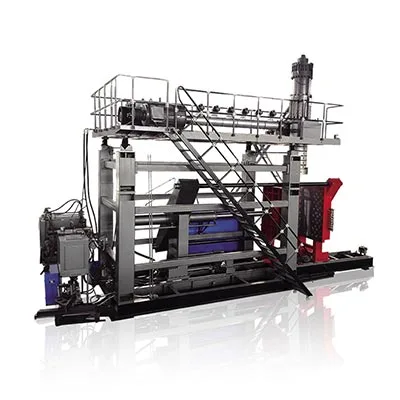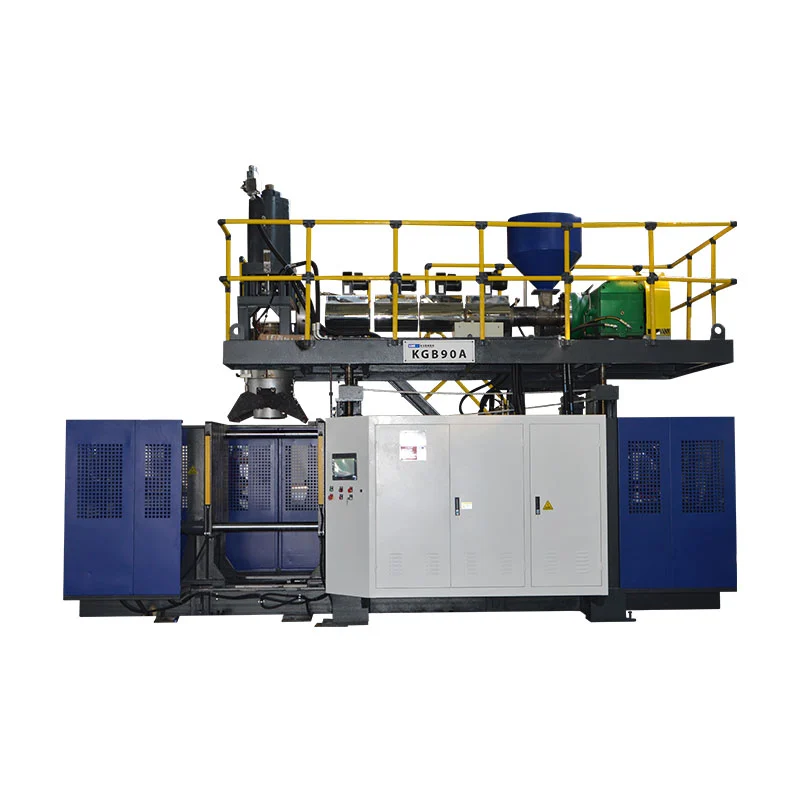
ブロー成形サイクル時間は、チームが現在のサイクルがどこで消費されているかを測定し、受け入れられた部品がまだ仕様を満たしていることを確認した後にのみ短縮する必要があります。多くの場合、冷却が最大のブロックを占めますが、パリソンの供給、クランプの動き、ブロー、排気、取り出し、下流での待機もペースを決める可能性があります。安定したベースラインを構築し、根拠のある制約を 1 つ指定し、それを制御する変数のみを変更します。次に、短いサイクルを維持する前に、受け入れられた出力、壁分布、寸法、排出後の形状、必要な機能テストと欠陥を、製品、樹脂、金型、ユーティリティの状態、記録された最終レシピ改訂と比較して、別のシフトで結果を繰り返すことができます。

制作チームが使用する用語:ブロー成形のサイクルタイムの最適化、押出ブロー成形のサイクルタイム、ボトルブロー成形機のサイクルタイム、ブロー成形機の出力、サイクル短縮、冷却時間の最適化、ブロー成形の生産効率。これらの用語は同じビジネス目標を示していますが、技術的な作業は、目標パーセンテージではなく、測定されたプロセスから始まります。
サイクルを制限できる 6 つの場所
| サイクルブロック | 機械で測定する | 短縮前の証拠 | 後で現れるかもしれない失敗 |
|---|---|---|---|
| パリソンかショットか | 反復可能な開始/終了信号、パリソンの長さ、ショットまたはアキュムレータの位置 | 安定した納期と型締めとの正しい関係 | たるみ、短いパリソン、ウェビング、重量またはプロファイルの変化 |
| 閉じてロックする | コマンド、位置フィードバック、完了状態 | 明確な動き、完全な閉鎖、承認された機械の状態 | フラッシュ、挟み込みによる損傷、不完全な閉鎖または衝突 |
| ブローと排気 | イベント中のタイミング、機械入口の空気状態、および圧力の挙動 | 完全な膨張、詳細、通気、安全なリリース | 不完全な部分、吹き出し、固着または早期開封 |
| 冷却 | 回路別の供給・復帰条件、金型温度パターン、突き出し時の部品状態 | 安定した寸法、壁、ネック、ベース、排出後の形状 | 反り、楕円ネック、収縮、ロッカーボトムまたはホットトリミング |
| テイクアウトとダウンストリーム | ロボット、コンベア、トリマー、テスターのシーケンス | パーツは実稼働ペースで各インターフェイスをクリアします | 衝突、ジャム、トリムの損傷、またはテスターのバックログ |
01 / ベースラインラインが実際に実行されているサイクルから開始します
サイクルタイムプロジェクトには、反復可能な測定ポイントが 1 つ必要です。連続押出ラインでは、その点はパリソンの切断に関連する信号、または次の繰り返される機械シーケンスの開始である可能性があります。アキュムレータ機械では、ショットの準備、アキュムレータの位置、押し出し、成形シーケンスを通じて生産をよりよく理解できます。完全な形成イベントごとに 1 回現れる信号を選択し、文書化します。あるマシンからの HMI ターゲットと、別のマシンから手動で計測した観察を比較しないでください。
Kinggle がホストするMoog DigiPack III マニュアル区別を明確に説明しています。連続押出の場合、コントローラーはパリソンのプロファイルをサイクルタイムに関連付けることができ、連続する開始信号の間隔を測定できます。アキュムレータ機械の場合、パリソンのプロファイルは材料が押し出される間のアキュムレータの位置に関係します。同じタイミング編集が一方のマシンでは壁のプロファイルをシフトし、もう一方のマシンでは異なる影響を与える可能性があるため、この違いは重要です。
少なくとも正常な変動を確認するのに十分な連続イベントを記録します。プラントはサンプル期間を選択する必要がありますが、実際の動作パターン、つまりダブルステーションライン上の両方のステーション、関連するすべての金型出口またはキャビティ、日常的な部品の取り外し、およびリリースを管理する下流の機器をカバーする必要があります。アラーム、短時間停止、および手動介入を個別に記録します。未分類のダウンタイムを含む平均はサイクルを隠しますが、最良の単一イベントは再現性を隠します。
受け入れられた部分はタイミング記録の横に保管してください。製品と金型のリビジョン、樹脂のグレードとロット、色または再生ルール、レシピのリビジョン、実際の温度状態、機械の入口空気と冷却水の状態、部品の重量、重要な壁の位置、寸法、および必要な機能テストをキャプチャします。この記録がベースラインとなります。短いトライアルが失敗した場合、チームは記憶からプロセスを再構築するのではなく、既知のプロセスに戻ることができます。
02 / 診断次のサイクルを制限するイベントを追跡する
ほとんどの HMI では、時間設定を簡単に編集できます。その利便性により、チームは何を制御しているのかを知る前に、目に見える最大の数値を削減してしまう可能性があります。サイクルを物理的なブロックに分割し、その境界を監視します。パリソンまたはショットの準備、金型の移動、閉じてロック、ブローピンの移動、膨張、冷却、排気、開口、取り出し、下流での取り扱いです。いくつかのブロックは連続して発生します。他は重複します。合計サイクルは、次の形成イベントが始まる前に終了する必要があるパスによって設定されます。
設定のリストよりも、単純なタイムラインの方が便利です。各ブロックの開始信号と終了信号を記録し、コマンドを実際のフィードバックと比較します。冷却が終了しても機械がロボットクリア信号を待っている場合、冷却時間を短縮すると、サイクルを変更せずに部品がより高温になる可能性があります。金型が戻ったときに次のパリソンの準備ができていない場合、より速く開いても生産量を上げることはできません。トリマーが新しいペースでパーツをクリアできない場合、拘束は下流に移動しています。
キンググルズHMI設定とアラームガイドこのため、設定値と実際の値を区別します。コマンドは、コントローラーが要求した内容を示します。センサーの状態、位置フィードバック、物理的観察により、アクションが発生したかどうかがわかります。機械のアラーム履歴により、シーケンスを中断した最初のインターロックまたは許容を明らかにすることもできます。リセットすると、最良の手がかりが削除される可能性があります。
レシピを編集する前に、各遅延を分類します。部品を形成して安定させるには、生産的な時間が必要です。条件付き時間はモーションを保護するか、検証された状態を待ちます。回避可能な待機は、ロボットの遅れ、不安定なユーティリティ、冷却回路のブロック、一貫性のないパリソン、手動による確認、または下流の混雑によって発生します。メンテナンスの損失は、摩耗、漏れ、潤滑不良、センサーの損傷、または位置合わせの問題によって発生します。各クラスには異なる所有者と異なる修正があります。
03 / 熱の除去冷却時間を短縮する前に冷却性能を確認してください
ライオンデルバセルズポリオレフィンブロー成形ガイドは、多くのポリオレフィンブロー成形用途において、冷却が成形サイクルの大部分を占めると述べています。このガイドは、所望の部品品質を要求しながら、より短いサイクルを樹脂温度、金型温度、水流、乱流などの熱伝達条件に結び付けます。これは診断に役立つ方向性であり、一連の普遍的な Kinggle 値ではありません。
冷却源から始めて、実際の回路に従います。チラーの表示だけでなく、安定生産時のクーラントの供給・戻り状態も記録します。金型に指定された流量が供給されているか、並列回路のバランスが取れているかを確認します。温かい回路、制限されたホース、汚染されたチャネル、不適切な接続、エアポケット、シールの漏れ、または別の機械と共有されている熱負荷を探します。のブロー成形機ユーティリティガイドプラントの供給と機械の入口の状態を区別する必要がある理由を説明します。
金型と突き出された部品をマッピングします。単一の表面の読み取り値では、ネックインサート、ピンチ領域、厚いハンドル、深いベース、および個別の回路を備えた金型を表すことはできません。プラントの承認された測定方法を使用して、再現可能な場所を比較します。金型内、取り出し中、トリミング中、冷却コンベア上、または部品が室内状態に達した後など、変形がいつ現れるかを観察します。 1 分間は許容範囲に見えた高温部品でも、後に楕円形のネック、ロッカーボトム、収縮、または寸法のずれが現れる可能性があります。
フォルモサプラスチックスポリエチレン押出ブロー成形プロセスガイドでは、部品が熱すぎる場合に考えられる原因として、サイクルの短さ、金型温度の高さ、冷却チャネルの詰まりが挙げられます。また、金型の冷却不足と反りを関連付け、水の流れ、金型の温度、チャネルの状態を確認するようアドバイスします。これらの関係は冷却の調査をサポートしますが、許容可能な動作ウィンドウは樹脂のグレード、金型、および製品の仕様によって決まります。
習慣的に冷却水の温度を下げないでください。結露は、表面温度、周囲温度、湿度の関係によって決まります。金型上またはその周囲に水があると、部品に影響を与え、装置や作業場に問題が発生する可能性があります。結露が動作境界付近にある場合は部屋の状態を記録し、チラー、金型、プラントの手順に従ってください。流れの分布を改善したり、制限された回路を清掃したりすると、温度目標を変更せずに熱伝達を回復できる可能性があります。
04 / 部品設計壁の分布により、金型が除去する必要がある熱の量が変化します
冷却要求は成形品のプラスチックに従います。厚い領域には薄い領域よりも多くの熱い材料が含まれており、近くの壁が排出の準備ができた後も柔らかいままになる可能性があります。冷却ステージ全体を延長すると、その 1 箇所を保護できる可能性がありますが、金型内の他のすべての領域をより長く保持することになります。長いサイクルを避けられないものとして受け入れる前に、測定された壁マップを設計要件およびパリソンからキャビティまでの予想される伸びと比較してください。
Kinggle がホストする Moog DigiPack III マニュアルでは、パリソン プログラミングが製品の長さに沿ったダイ ギャップを制御すると説明しています。また、不必要な厚肉セクションを長時間の冷却に結び付け、試験容器で測定した肉厚に対してプロファイルを検証する必要があると説明しています。この関係を慎重に使用してください。修正された部品が重量、最小壁、衝撃、上面荷重、落下、圧力、耐薬品性、および製品に適用される寸法要件を満たしていない限り、材料を除去してもサイクルタイムの短縮にはなりません。
まず、完成した部品上の熱い領域または歪んだ領域を見つけます。次に、その位置をパリソン プログラム、金型のストレッチ、ピンチオフ、および冷却回路に接続します。重いベースは、プロファイル、テールキャプチャ、またはジオメトリに起因する可能性があります。ハンドルが熱くなると、ウェビング、局所的な伸び、通気、または冷却が必要になる場合があります。首が温かい場合は、ブローピンの接触、インサートの冷却、過剰な材料、またはリリースの遅延が発生する可能性があります。のパリソンプログラミングガイドは、外観によってポイントを編集するのではなく、プロファイル マテリアルを移動するための測定ベースの方法を提供します。
金型の設計によって、利用可能な熱伝達ルートも設定されます。チャネルの配置、流路、インサート、ネック構造、通気、表面接触、パーティング ラインの設計により、部品が安定するまでの速度が制限される場合があります。キンググルを使う押出ブロー成形金型設計ガイドユーティリティと承認された壁の分布が検証された後も、同じ高温領域が残る場合。永続的なローカル制約には、別のタイマー変更ではなく、金型の修正が必要な場合があります。

承認された部品重量を唯一の制御ではなく結果として維持します。合計重量が同じ 2 つの部品でも、壁の分布と冷却動作が異なる場合があります。性能を左右する箇所を切断または測定し、製品管理計画で定められた時点での排出後の形状を確認します。このようにして、肉厚作業が、材料節約に関する一般的な主張ではなく、有用なプロセス証拠となるのです。
05 / マシンロジック連続マシンとアキュムレータ マシンは 1 つのタイミング モデルを共有しません
連続押出ブロー成形機では、1 つ以上の金型ステーションが順番に移動しながら、押出機がパリソンを連続的に送り出します。したがって、サイクルタイム、パリソン長さ、切断タイミング、肉厚プログラムをリンクできます。サイクルが変更された場合でも、コントローラーは物理的なパリソンに沿って金型内に意図したプロファイルを配置する必要があります。プロファイルをシフトする短いステーション シーケンスは、ニュートラル速度の変更ではありません。
Moog コントローラのマニュアルでは、連続マシンの時間ベースのプロファイル制御とアキュムレータマシンの位置ベースの制御について説明しています。連続セットアップでは、連続するパリソンカットなどのスタート信号の間隔からサイクルタイムを決定できます。アキュムレータのセットアップでは、壁のプロファイルは押し出し中にアキュムレータの位置に従います。この公表された区別が、プラントが別のラインからサイクルタイム手法を借用する前にマシンとコントローラのモードを識別する必要がある理由です。
アキュムレータ機械は、成形シーケンスの進行中に必要なショットを準備する必要もあります。金型の次のショットの準備が整う前に、可塑化または蓄積が終了するかどうかを確認します。アキュムレータがまだ充填中の場合、金型が開いてから数秒をトリミングしても、サイクル全体が短縮されない可能性があります。蓄積が早く終了する場合、成形および冷却経路が制約となる可能性があります。 1 つの目標値から準備状況を推測するのではなく、実際のショットの準備、クッションまたは終了位置、溶融状態、部品の重量を記録します。
駅のレイアウトによってタイムラインも変わります。ダブルステーション連続機械では、1 つのステーションを使用しながら、もう 1 つのステーションで部品を冷却またはリリースできますが、押出機、ダイヘッド、トランスファーモーション、冷却システム、および下流の機器がオーバーラップをサポートする必要があります。キンググルズシングルステーションとダブルステーションの比較この容量の決定について説明します。マルチヘッドおよびマルチキャビティのレイアウトは、イベントごとのパーツとアウトレットまたはキャビティ間のバランスに影響します。のマルチヘッドガイドとマルチキャビティガイドそれらの用語を区切ります。
マシンを比較するときは、正しい分母を使用してください。形成イベントは必ずしも 1 つの部分であるとは限りません。関連するすべてのヘッド、キャビティ、ステーションから受け入れられた部品をカウントし、それらの部品を販売可能にする制約を含めます。高速乾燥動作を備えた機械であっても、押出、冷却、トリミング、または品質安定性が追いつかない場合、1 時間あたりに生産できる部品の数が少なくなる可能性があります。
06 / シーケンスハザードが重ならないように待ち時間を回復する
冷却とパリソンの供給を理解したら、アクション間のギャップを調べます。遅延は必要というよりも歴史的なものである可能性がありますが、クリアランス、圧力の安定化、排気、信号の確認、または安全なハンドオフを提供することもあります。各遅延がどのような状態を保護するかを特定します。次に、コントローラーがその状態に対する信頼できるフィードバックをすでに持っているかどうかを確認します。固定待機を検証済みの完了信号に置き換えることで再現性を向上させることができますが、これは機械設計と承認された制御ロジックがそれをサポートしている場合に限ります。
Kinggle がホストする自動ブロー成形機取扱説明書金型の閉鎖、ブローのタイミング、排気関連の動作、金型の微小開口、ブローピンの動き、ロボットの遅延などのタイミング カテゴリを分離します。マニュアルでは、数値を実際の製品または製造条件と繰り返し結び付けています。そのインターフェイスは文書化されたマシン ファミリに適用され、モデル、オプション、またはソフトウェア バージョンによって異なる場合があるため、推奨される秒数の一般的なリストにするべきではありません。
機械の手順で許可されている削減および制御された条件で物理的なシーケンスを監視します。ホース、ケーブル、ブローピン、コア、取り出し装置、および部品が経路全体に障害物がないことを確認します。コマンドとフィードバックを一緒に読んでください。モーションが早く位置に到達してもシーケンスがまだ待機している場合は、正確な許容値を見つけます。フィードバックが遅れて届くか断続的に届く場合は、フィードバックをマスクしていたタイマーを減らす前に、センサー、メカニズム、またはユーティリティの原因を修正してください。
下流の作業は同じタイムラインに属します。ロボットは金型をすぐに片付けるかもしれませんが、すでにいっぱいになっているコンベヤーに部品を置きます。トリマーには安定した部品温度が必要な場合があります。機械の出力が上がるとリークテスターがボトルネックになることがあります。マシンでの数サイクルの間だけでなく、最初の継続的な実行を通じてキューの長さと停止の原因を記録します。最速の安全なマシン サイクルは、欠陥や輻輳を 1 ステーション離れたところに移動する場合には役に立ちません。
07 / 実験別のシフトで繰り返すことができる、制御されたサイクルタイムのトライアルを実行します
有益なトライアルは、「モールド回路 B は安全な排出を制限していますか?」などの質問から始まります。または「センサーが検証された後もロボットクリアの遅延は残りますか?」 「サイクルを速くする」から始まるわけではありません。疑わしい制約、変更、予想される応答、およびトライアルを拒否する可能性がある部分のチェックを述べます。サンプル間で複数の調整が発生しないように、レシピ編集の管理に 1 人、結果の記録に 1 人を割り当てます。
-
承認されたベースラインを凍結します。リリースされた設定を保存または印刷し、製品パッケージを識別し、受け入れられたサンプルを保持します。実際のサイクル変動と安定した条件下で許容された出力を記録します。
-
制約を 1 つ挙げてください。シーケンスのタイムライン、冷却マップ、ユーティリティの測定値、アラーム履歴、および下流の観察を使用します。この制約を示す証拠を書いてください。
-
許可される変更を定義します。機械、金型、樹脂のドキュメントを使用します。制御された調整限界と復帰点を設定します。観察ウィンドウ中に別の変数を変更しないでください。
-
拒否トリガーを設定します。不安定なパリソン、不完全な動き、高温または固着している部品、反り、寸法の動き、重量または壁の破損、フラッシュ、噴出、アラーム、詰まり、または危険な動作などの関連する兆候を含めます。
-
安定化を実行します。時間、ステーション、ヘッド、またはキャビティごとに部品にマークを付けます。変更された変数が新しい定常状態に到達するまでに時間がかかる場合は、最初の部分から新しい条件を判断しないでください。
-
受け入れられた製造ウィンドウを測定します。管理された視覚、重量、壁、寸法、および機能のチェックを適用します。販売可能な部品を定義する場合は、下流のトリミング、テスト、梱包を含めます。
-
保持するか、拒否するか、調査します。定義されたウィンドウが通過し、受け入れられた出力が改善された場合にのみ、変更を保持します。品質または管理が悪化した場合は、ベースラインを復元します。トライアルによって物理的な原因が明らかになった場合は、ツール、ユーティリティ、またはメンテナンス アクションを開きます。
サンプルプランはラインと一致している必要があります。ダブルステーションマシンでは、両側を含めます。マルチヘッド設定では、ヘッドのアイデンティティを保持します。複数キャビティ金型では、可能な限りキャビティの同一性を保持します。平均により、1 つのホット回路または 1 つのシン出力が隠蔽される可能性があります。のブロー成形欠陥ガイドは、固定パターンとランダム パターンがどのように異なるチェックにつながるかを示しています。
試験記録には、古い値、新しい値、変更時期、責任者、実際のサイクル分布、材料ロット、ユーティリティの状態、サンプル ID、測定結果、不合格、最終決定が含まれている必要があります。写真は形状や欠陥の位置を知るのに役立ちますが、測定値に代わるものではありません。プロセスがベースラインに戻った場合は、それも記録します。トライアルが失敗しても、別のシフトで同じアイデアが繰り返されるのを妨げる可能性があります。
08 / 容量ドライサイクル動作ではなく、受け入れられた部品から出力を計算します
ドライサイクル出力は、完全な材料、冷却、部品受け入れの負担を伴わない機械の動作を表します。動作能力の確認には役立ちますが、販売可能な生産を保証するものではありません。生産計算では、実際の部品、樹脂、金型、ヘッドまたはキャビティの数、冷却システム、下流の機器、および受け入れ方法を使用する必要があります。これがキンググルの理由ですプロジェクト情報プロセス機械を推奨する前に、製品のサイズ、重量、材質、厚さ、出力要件を尋ねます。
受け入れられた出力を代表的な生産ウィンドウ上で直接測定します。定義されたリリース基準を満たした部品のみをカウントし、計画停止、計画外停止、セットアップ損失、および不合格を個別に記録します。それらを単一の説明できない効率係数の中に隠してはいけません。ラインがイベントごとに複数の部品を生成する場合は、無効になった出力が合計内で消失しないように、ステーション、ヘッド、またはキャビティごとにカウントを調整します。
| メトリック | 計算または観察 | 使用 | よくあるレポートエラー |
|---|---|---|---|
| サイクル秒数 | 繰り返される安定サイクルにわたる同じイベント間の時間 | マシンイベントのペースと変動を表示 | 最短の単一イベントをレポートする |
| イベントごとのパーツ | 1 回の完全な成形イベントによってリリースされた受け入れ済みの物理部品 | ヘッド、キャビティ、ステーションをボリュームで接続 | すべての販売店が生産していると仮定すると、 |
| 理論上の時間当たり生産量 | (3,600 / サイクル秒) × イベントごとのパーツ | 中断のない状態での計画の比較 | 結果保証生産と呼ぶ |
| 許容される時間当たりの出力 | 受け入れられた部品 / 観察された生産時間 | テストされた製品パッケージからの使用可能な出力を表示します | パージ、セットアップ、または拒否された部品のカウント |
| 変更結果 | 条件が一致した場合、その後の受け入れられた出力から以前の受け入れられた出力を差し引く | 編集によって実際の目標が改善されたかどうかをテストします | さまざまな製品、シフト、またはユーティリティの比較 |
速度だけでなく品質も報告してください。重量と壁の結果、重要な寸法、機能テストの結果、スクラップまたは保留数、ユーティリティの状態、レシピの改訂が含まれます。元のサイクル、部品数、許容される歩留まり、およびテスト条件がなければ、2 秒の短縮は単独では意味がありません。したがって、この記事では改善率の目標は公表しません。結果は購入者の明細データから取得される必要があります。
新しい機械や金型の場合は、トライアル前に出力方法を定義します。キンググルズ工場受け入れテストガイド測定された実行を正確な製品、材料、金型、およびユーティリティの条件と結び付ける方法を説明します。を使用します。起動チェックリストタイミングを計る前に安定した状態を確立するため、切り替えガイドセットアップのロスを安定した生産から切り離すためです。
09 / 限界プロセスが制御を失ったときにトライアルを停止する
ガード、インターロック、緊急停止、または危険エネルギー制御が意図したとおりに機能しない場合は、停止して承認された状態に戻します。予期しない機械の動き、衝突の危険、異常な油圧または空気圧の動作、圧力コンポーネントの損傷、電気の過熱、漏れ、または表示されたフィードバックと物理的位置の不一致が発生した場合には停止してください。サイクルタイム作業では、障害を回避する操作が許可されることはありません。
部分的な証拠によっては裁判を中止することもできる。正しい位置に到着しなくなったパリソン、金型の閉鎖が不完全、バリの上昇、重量の不安定、重要な壁の薄さ、吹き出し、細部の不完全さ、固着、トリムの損傷、反り、楕円形のネック、ロッカーの底部、収縮、または機能テストの失敗に注意してください。 Formosa のプロセス ガイドでは、これらの症状のいくつかを、過剰な熱、不十分な冷却、短いサイクル、または冷却チャネルの状態と関連付けています。原因を特定せずに冷却時間を大幅に追加するのではなく、症状を利用して正しい診断を再度行います。
制約により、モールド チャネルの変更、ダイまたはブローピンの変更、制御プログラムの変更、インターロックの変更、圧力システムの作業、または認定された樹脂およびマシン ウィンドウ外での操作が必要な場合はエスカレーションします。を使用します。予防保守ガイド再現可能な機器の発見のために。機構が磨耗するとサイクルが遅くなる可能性がありますが、コマンドを高速化しても修復されません。
リリースされたベースラインでプロジェクトを終了します。工場の承認プロセスを通じてのみレシピを更新し、サンプルと測定記録を添付し、結果がどの製品、金型、樹脂、機械構成をカバーしているかを記載します。拒否されたトライアルを変更ログに保存します。次のシフトで許容されたサイクルを再現し、その限界を説明できれば、改善は通常の生産に向けて準備が整います。
10 / 答えブロー成形サイクルタイムに関するよくある質問
押出ブロー成形のサイクルタイムは何によって決まるのでしょうか?
サイクルタイムは、パリソンまたはショットの準備、金型の移動、膨張、冷却、排気、開口、取り出し、および下流の処理までの最も遅い必要な経路によって決まります。製品の形状、壁の分布、樹脂の挙動、金型の冷却、機械のアーキテクチャ、および承認された部品の基準はすべて、そのパスに影響します。どのタイマーが担当するかを決定する前に、実際のシーケンスとフィードバック信号を測定してください。
冷却は常にブロー成形サイクルの中で最も長い部分ですか?
LyondellBasell のブロー成形ガイドによると、多くのポリオレフィン用途では冷却が成形サイクルの大部分を占めていますが、冷却はすべてのラインで自動的にアクティブな制約になるわけではありません。パリソンの配送、アキュムレータの充填、金型の移送、ロボットのクリアランス、トリミングまたはテストが次の開始を決定する場合があります。タイムラインには、冷却を減らすとサイクル全体が変わるのか、それとも成形品の熱が高くなるだけなのかが示されます。
反りを発生させずに冷却時間を短縮するにはどうすればよいですか?
まず、冷却剤の供給と戻りの状態、回路のバランス、チャネルの清浄度、金型の温度パターン、および部品上の高温の場所を確認します。壁の分布を図面および承認されたプロセスと比較します。文書化された条件を 1 つ変更し、プロセスを安定させ、必要な排出後間隔の後に寸法と形状をチェックします。同じ局所的な高温領域が残る場合は、金型または壁の分布を技術的に見直す必要がある可能性があります。
サイクルを短くすると常にブロー成形の生産量が増加しますか?
いいえ。変更されたサイクルがライン制約であり、追加部分が受け入れられた場合にのみ出力が増加します。マシンイベントが高速化すると、部品の高温化、不良品の増加、ロボットの詰まり、トリミングの損傷、またはテスターのバックログが発生する可能性があります。一致した製品、材料、金型、ユーティリティ、および品質条件の下で、観察時間当たりの合格部品を比較します。乾式サイクル動作、理論上の生産量、および許容生産量を別個の数値として保持します。
パリソンプログラミングはサイクルタイムにどのような影響を与えますか?
パリソンプログラミングは、製品に沿って材料が配置される場所を変更します。不必要に重い領域はより多くの冷却が必要になる可能性がありますが、過度に薄い領域は製品テストに合格しない可能性があります。連続マシンでは、壁のプロファイルをサイクル タイムと同期させることもできるため、タイミングの変更によりプロファイルの配置が変わる可能性があります。サイクル変更後は、保存された曲線が正しいままであると仮定するのではなく、壁の位置、パーツの重量、プロファイルの位置合わせを確認してください。
サイクルタイムの問題については、どのデータを Kinggle に送信する必要がありますか?
機械のモデルとコントローラーのバージョン、製品図面、金型と工具の ID、樹脂のグレードとロット、レシピの改訂、安全な場所から撮影したサイクル ビデオ、イベント タイムライン、アラーム履歴、部品の重量と壁面マップ、限界寸法、欠陥の写真、機械の入口空気と冷却水の観察、下流側の停止原因、および定義された期間にわたる許容された出力を送信します。この証拠は、冷却、ツール、制御、ユーティリティ、材料、ラインバランスの原因を分離するのに役立ちます。

プロダクトとサイクルを一つのシステムとして議論する
実際の部品の図面、樹脂、金型、機械構成、現在のサイクルのタイムライン、ユーティリティの観察、および測定された品質結果を送信します。 Kinggle は、機械、工具、制御、生産目標に関する証拠をレビューできます。
制作データを送信してくださいこのガイドで使用したソース
Kinggle がホストするマニュアルでは、文書化された制御とマシンのシーケンスに関する記述がサポートされています。ポリマー生成ガイドは、冷却と欠陥の関係をサポートします。米国の安全境界については、OSHA の情報源が含まれています。これらの情報源には、すべての製品または機械に対する普遍的なサイクル目標を提供するものはありません。
- Kinggle ホスト型自動ブロー成形機操作マニュアル、2026 年 9 月 8 日にアクセス。
- Moog DigiPack III パリソン肉厚コントローラー マニュアル、MRJ06301、Kinggle が主催、2026 年 9 月 8 日にアクセス。
- LyondellBasell、ポリオレフィンブロー成形ガイド、2026 年 9 月 8 日にアクセス。
- フォルモサプラスチック、ポリエチレン押出ブロー成形プロセスガイド、2026 年 9 月 8 日にアクセス。
- OSHA 29 CFR 1910.147、危険なエネルギーの管理、2026 年 9 月 8 日にアクセス。
- OSHA 29 CFR 1910.212、すべてのマシンの一般要件、2026 年 9 月 8 日にアクセス。