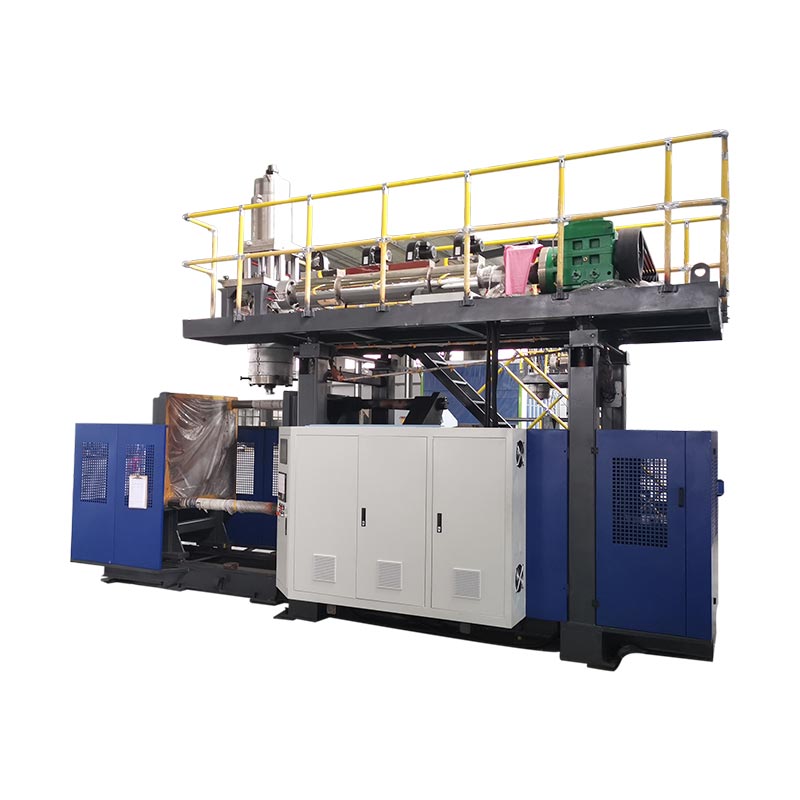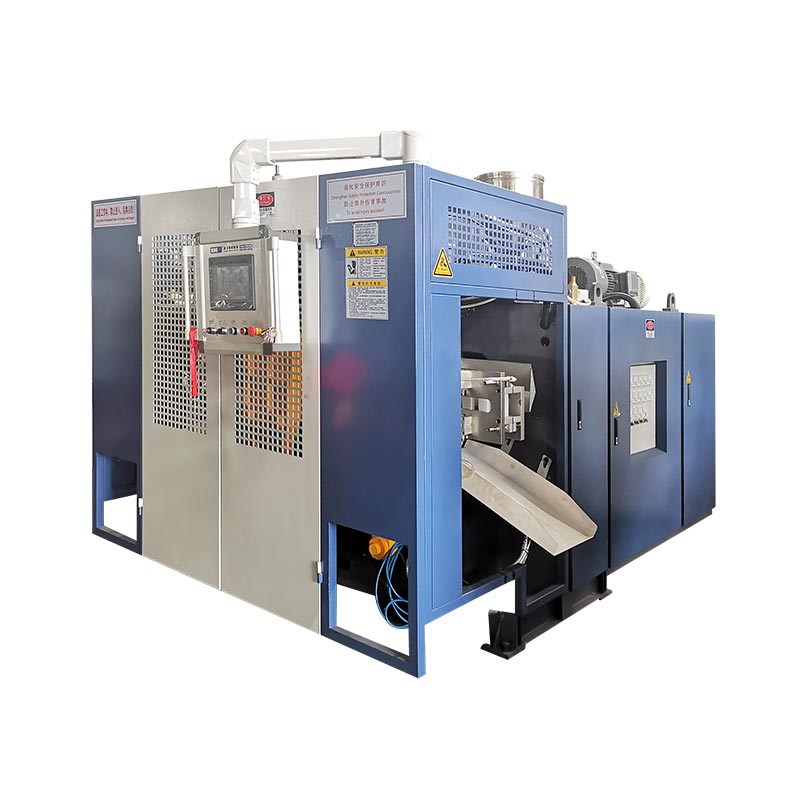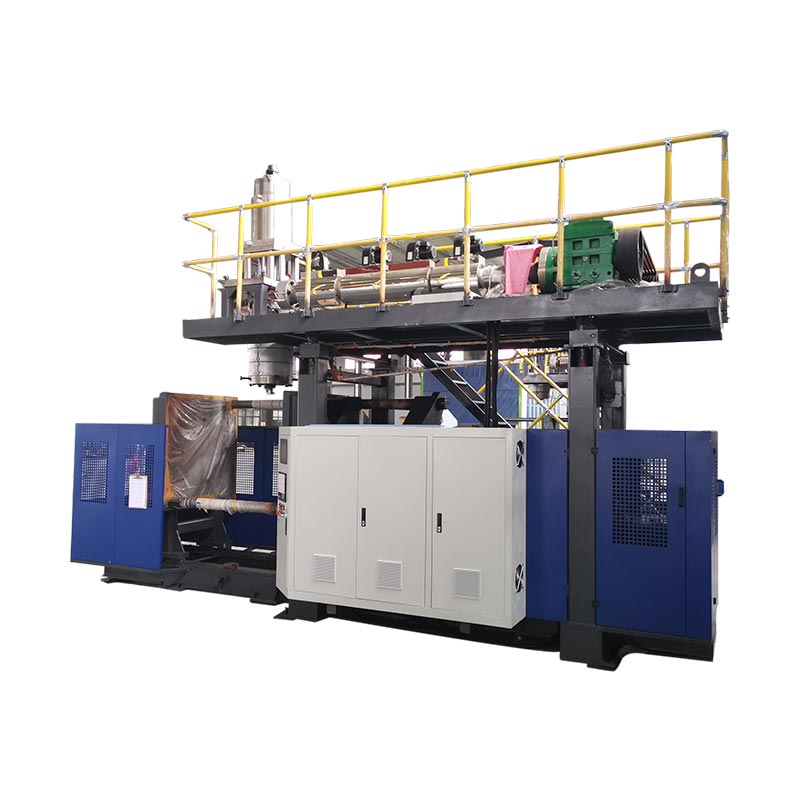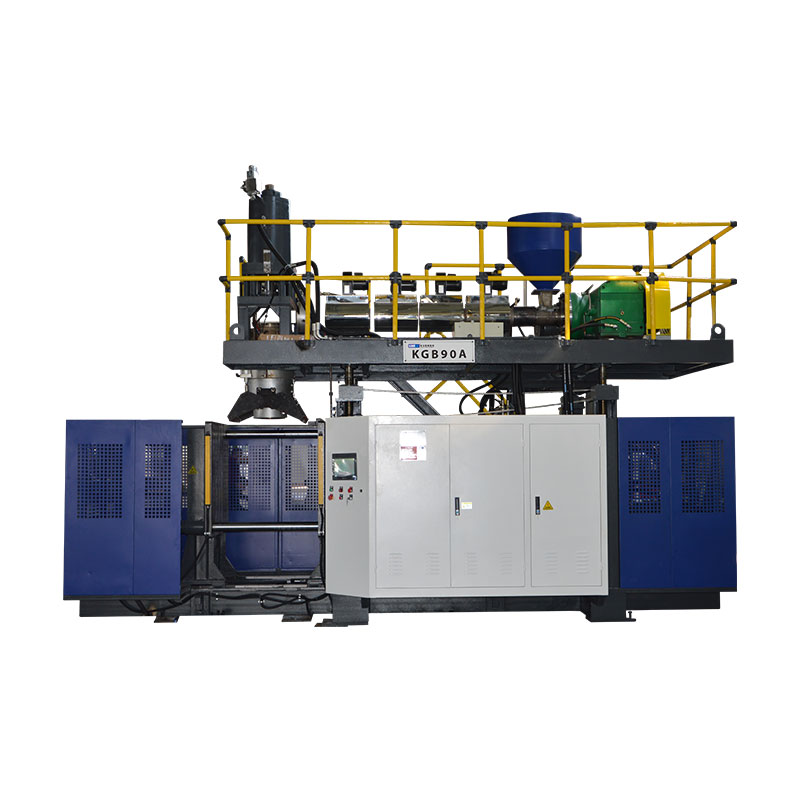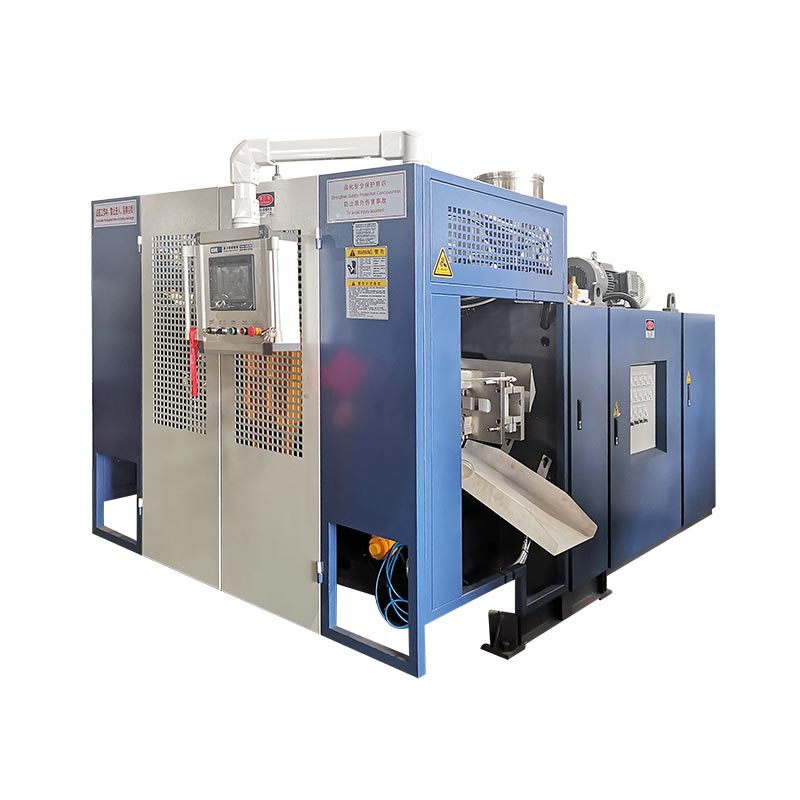
ブロー成形機の切り替えは、新しい金型、材料パス、ツーリング、レシピ、および下流のセットアップが正しく特定され、新しい部品が定義されたチェックに合格した場合にのみ完了します。自動サイクルの開始は中間マイルストーンであり、完了の証明ではありません。最も安全で最速の実践的な方法は、停止前に可能な限りすべての準備を整え、露出した作業用の危険なエネルギーを隔離し、制御された順序で機能を復元し、チームが管理され追跡可能な生産ベースラインから次の生産キャンペーンを開始する前に、受け入れ定義、移行損失、責任ある承認者、および必要な証拠を記録して、最初に受け入れられた生産ウィンドウまでの時間を測定することです。

用語メモ:生産チームは、この作業を、押出ブロー成形機の変更、ブロー成形金型の変更、金型交換、ツール交換、ボトルライン変更、ブロー成形色の変更、ブロー成形樹脂の変更、またはブロー成形レシピの変更と表現する場合があります。これらのラベルは重複していますが、常に同じ範囲を表すわけではありません。ジョブ パケットには、物理的、マテリアル、デジタル、および下流のどの要素が変更されるかを正確に記載する必要があります。
転換を左右する5つの決断
- 終了点を、承認された部品および安定した生産ウィンドウとして定義します。
- 金型、金型工具、ブローピン、樹脂、色、レシピ、下流機器など、変更されたすべての項目を特定します。
- 検証、ステージング、ドキュメントを停止したマシンの枠外の安全な場所に移動します。
- 誰かが露出した危険ゾーンに入る前に、サイトの認可された危険エネルギー手順を実行してください。
- 次回の実行が管理されたベースラインから開始できるように、承認されたセットアップと証拠を記録します。
| ドメインを変更する | 新しい仕事にマッチするものは何か | 証拠を再開する | 典型的な隠れた依存関係 |
|---|---|---|---|
| モールドとインターフェース | 正しいリビジョン、取り付け、冷却、ブローピン/コア、取り出し関係 | 制御された手動動作と漏れのない接続 | ホースの配線、センサーの位置、または下流側のクリアランス |
| ダイとパリソンの工具 | 承認された工具の識別、機械的位置、および校正 | まっすぐで安定したパリソンを金型に配置 | ツール ファイルがインストールされているハードウェアと一致しません |
| 素材と色 | 正しい樹脂グレード、ロット、マスターバッチ、および承認された再生ルール | クリーンで均質な溶融と追跡可能な材料遷移 | 古い樹脂や色が取り扱いや溶融経路に残っている |
| レシピとコントロール | インストールされている製品パッケージのレシピ リビジョンをリリースしました | コマンドと実際の状態は制御されたサイクルを通じて一致します | 古い製品値は保存されたレシピの外に残ります |
| パーツとラインの受け入れ | 図面、視覚限界、重量、壁、寸法および機能テスト | 定義された連続または時間ベースの受け入れウィンドウ | トリマー、リークテスター、コンベア、またはパックアウトは依然として古い SKU を使用します |
新しいボトルが承認された場合にのみ切り替えが完了します
植物はよくこの言葉を使います切り替えいくつかの異なるイベントに。新しい金型を型締めするときに、監視者が時計を停止する場合があります。最初の自動サイクルが開始されると、別のユーザーがそれを停止する場合があります。品質では、検査に合格した最初の部品として完成が定義される場合がありますが、生産では、合格した部品の継続的な稼働が必要な場合があります。これらの定義では異なる数値が生成されるため、開始点と終了点が確定するまでは切り替え時間の比較は無意味です。
押出ブロー成形ラインの場合、出力されるジョブから最後に受け入れられた部品が開始点として役立ちます。有用な終了点は、受信ジョブの最初に受け入れられた実稼働ウィンドウです。プラントはそのウィンドウを定義する必要があります。それは、連続する部品の設定された数、安定した状態での定義された時間、またはステーション、キャビティ、またはダイ出口にわたるサンプリング規則である場合があります。要件は、オペレータの記憶ではなく、管理される製品またはプロセスの仕様に属します。
この定義により、モールドのみのメトリックでは隠蔽されている作業が明らかになります。入荷する製品には、別のダイまたはマンドレル、ブローピン、ネック工具、コアの動き、パリソンプロファイル、樹脂、色、再研磨ルール、リークテストプログラム、トリミング治具、ラベル、コンベアガイド、またはパックアウトパターンが必要な場合があります。物理的な金型が設置されたままの場合でも、材料とレシピの移行により、プラスチック ボトルの生産が完全に切り替えられる可能性があります。
結果を 4 つの尺度に分割します。マシンの停止時間、最初に成形された部品までの時間、最初に受け入れられた部品までの時間、および受け入れられた生産ウィンドウまでの時間です。それらの時間の横にセットアップの拒否とパージの数量を記録します。これは、すべての数字が下がることを約束するものではありません。これにより、損失が可視化され、下流ラインまたは品質ゲートでまだ部品が拒否されている場合に、押出ブロー成形機の切り替えが成功したとして迅速な再起動が報告されるのを防ぎます。
機械が停止する前に新しい製品パッケージを計画する
切り替えは、発信ジョブの実行中に情報チェックとして開始する必要があります。部品の図面とリビジョン、樹脂グレード、マスターバッチ、許可された再研磨、目標部品重量、重要な寸法、肉厚の位置、視覚的基準、機能テスト、および予想されるパックアウトを識別する、リリースされたジョブ パケットを 1 つ作成します。金型、ダイツーリング、ブローピン、インサート、取り出し、および下流の治具のアイデンティティを追加します。 2 つのアイテムに共通の名前がある場合は、セットアップ チームが外観で選択しないように、耐久性のある ID またはリビジョン管理された写真を使用してください。
キンググルが出版した販売プロセス機械ソリューションを選択する前に、購入者に製品の写真または図面、重量、サイズ、材質、厚さ、生産量、耐薬品性のニーズを提供するよう求めます。同じ入力カテゴリは、機械のセットアップと生産する必要がある部品を結び付けるため、後の切り替え時に役立ちます。生産パケットは、元の問い合わせよりも具体的である必要があり、実際の機械、金型、および材料の組み合わせについて承認された値のみが含まれている必要があります。
出口、警備、材料の流れを妨げることなく、指定されたエリアに次の金型と検証済みの補助アイテムを配置します。吊り上げポイントとプラントの吊り上げ計画を確認してください。ただし、金型の公称サイズから吊り上げ能力を推測しないでください。冷却接続、空気接続、センサー、ケーブル、留め具が存在し、正しく識別されていることを確認します。清潔なマテリアルハンドリング機器と、搬出される樹脂、移行材料、および不合格部品用に分別されたコンテナを準備します。ラインにトリマー、リークテスター、ラベラー、またはコンベアが含まれている場合は、そのレシピと変更部品を同じ準備レビューに含めます。
最後の古い部分の前に、短い準備の決定を保留します。金型セッターはツーリングと吊り上げの準備状況を確認し、マテリアルハンドリングは正しいロットとクリーンなルートを確認し、オペレーターはレシピへのアクセスを確認し、メンテナンスはスケジュールされた作業を確認し、品質はサンプル計画を確認します。必要な項目が欠落している場合は、可能な限り送信ジョブを実行したままにしてください。計画停止前に問題を発見すれば、安全性を確保する近道をすることなく、ダウンタイムを準備時間に変えることができます。
金型や工具の作業前に危険なエネルギーを制御
ブロー成形金型の交換では、クランプの動き、プラテン、ブローピン、カッター、ロボット、油圧、空気圧、電気エネルギー、高温のポリマー、加熱された工具の移動に人がさらされる可能性があります。通常の停止ボタンを押しても、危険区域内での作業が安全な状態になるわけではありません。雇用主は、どの作業がサービスまたはメンテナンスであるかを判断し、すべてのエネルギー源を特定し、訓練を受けた認定担当者を通じて現場の機械固有のエネルギー管理手順を適用する必要があります。
米国の職場の場合、OSHA 29 CFR 1910.147予期せぬ通電、始動、または蓄えられたエネルギーの放出によって従業員が負傷する可能性がある場合のサービスとメンテナンスに対処します。それには、エネルギー管理プログラム、該当する場合は文書化された手順、トレーニング、定期検査が必要です。OSHA 29 CFR 1910.212一般的なマシン保護要件を提供します。米国外の工場は、その所在地で適用される法律、基準、雇用主の手順に従わなければなりません。
変更計画では、テストや位置決めに一時的なエネルギーを必要とするタスクにも対処する必要があります。それは即興演奏を許可するものではありません。責任ある雇用主は、工具や人員を片付け、必要なエネルギーのみを回復し、テストを実施し、必要に応じて再度電源を切り、暴露された作業を再開する前に制御を再適用するための準拠したシーケンスを定義する必要があります。ライト カーテン、インターロック ドア、または緊急停止は通常の動作を保護する可能性がありますが、これらを該当する危険なエネルギー手順の代替として軽率に扱ってはなりません。
人と同じように機器も慎重に保護してください。 Kinggle がホストする自動ブロー成形機取扱説明書ブローピンの動きは型を開いた状態と調整する必要があることを警告し、プラットフォームとダイヘッドの位置決め機能について説明しています。正確なインターフェイスと安全な動作ロジックは、モデル、オプション、ソフトウェア バージョンによって異なります。したがって、セットアップ チームは、吊り下げられた金型や露出した工具が存在するときに検出するのではなく、停止する前に機械固有の許可された動作を特定する必要があります。
金型、材料、制御全体にわたって 1 つの制御されたシーケンスを実行します
次の 8 段階のシーケンスは、普遍的な機械手順ではなく、制御フローとして意図的に書かれています。詳細な金型の取り外し手順、ファスナーの値、ホースの方法、工具の温度制限、およびテスト動作は、実際の機械、金型、およびプラントの指示に基づいて行う必要があります。共通シーケンスの価値は、操作、工具、メンテナンス、材料、品質に同じ引き継ぎポイントが与えられることです。
-
送信ジョブを解放します。最後に受け入れられた古い部品を特定し、必要なプロセス記録を保存し、出荷される樹脂、ラベル、仕掛品を調整します。プラントの管理計画で承認されたサンプルが必要な場合は、承認されたサンプルを保存してください。
-
承認された状態で停止します。機械と樹脂のシャットダウン手順に従ってください。樹脂の交換には通常の一時停止が適していると仮定するのではなく、ホッパー、押出機、ヘッド、またはアキュムレーター内に残った高温の滞留物と材料を考慮してください。
-
露出した作業の場合は隔離してください。権限のある担当者が、現場の危険エネルギーおよびリフト手順を適用します。定義された危険ゾーンに誰かが立ち入る前に、隔離を確認し、蓄積された水圧、空気圧、重力、熱エネルギーに対処します。
-
送信コンポーネントを取り外して保護します。制御された指示に従って、金型および関連ツールを取り外し、持ち上げて保管します。きれいな接続にキャップを付けるか保護し、次の実行に引き継がずに、損傷、漏れ、または異常な摩耗を記録します。
-
共通インターフェイスを検査します。取り付け面、位置合わせ機能、冷却および空気接続、センサー、ケーブル、アクセス可能な保護エリアを確認してください。新しい金型に隠れたインターフェイスの問題が発生し、レシピの欠陥のように見える場合があります。
-
検証済みの受信パッケージをインストールします。物理 ID をリリースされたジョブ パケットと照合します。挟み込み、熱、動きの危険を避けるために接続を配線し、指定された取り付けと接続のチェックを完了します。
-
承認により機能を復元します。人員と工具を片付け、ガードを再取り付けし、承認された再通電プロセスに従い、制御された条件で許可された手動動作を証明します。コマンド、フィードバック、物理動作が一致していることを確認します。
-
素材を紹介し、製品を評価します。承認された樹脂または色の移行を完了し、リリースされたレシピをロードし、診断部品を形成し、証拠のある原因を一度に 1 つずつ修正し、定義された許容期間が経過した後にのみ生産をリリースします。
ステージ所有者は、ハンドオフごとに署名するかデジタル承認する必要があります。この小さな制御により、冷却が接続されていない場合の「金型の準備ができました」や、1 つの補助デバイスが以前の SKU をまだ保持している場合の「レシピがロードされました」などのあいまいなステートメントが防止されます。また、認証を待つ、ハードウェアを見つける、インターフェイスを修正する、古い色を消去する、パリソンを安定させる、品質テストを繰り返すなど、実際にどこで時間が失われたのかも示します。
ツール関係の詳細については、Kinggle の押出ブロー成形金型設計ガイド。停止したマシンから運用環境への制御された復帰を行うには、ブロー成形機立ち上げチェックリスト。これらの記事は個々の段階を拡張します。この切り替えページは、承認されたジョブから次のジョブへの機能横断的な引き継ぎを担当します。
樹脂と色の変更をマテリアルパスの決定として扱う
ブロー成形材料の交換は、次の袋がホッパーに到着した時点では完了していません。流出した樹脂またはカラーは、搬送ライン、ローダー、ホッパー、ブレンダー、フィードスロート、スクリューとバレル、アダプター、押出ヘッド、アキュムレーター流路およびダイツールに残る場合があります。移行計画では、これらのボリュームのどれが関係するのか、および混合またはオフカラーのマテリアルが収集される場所を特定する必要があります。また、プラントの材料規則に基づいて移行材料を回収できるか、隔離する必要があるか、または廃棄する必要があるかについても記載する必要があります。
樹脂サプライヤーが承認したシャットダウン、起動、パージのガイダンスおよび機械の指示に従ってください。普遍的なパージ材料、温度、または量がすべてのポリマー、着色剤、および押出システムに適用できると想定しないでください。ナチュラルマテリアルからダークマテリアルへの変更は、ダークマテリアルからナチュラルマテリアルへの異なる視認性の問題を引き起こします。同じポリマーのグレードを変更すると、溶融強度、膨潤、冷却およびパリソンの挙動が変化する可能性があります。ポリマーファミリー間の変更には、より具体的な適合性と劣化のレビューが必要になる場合があります。キンググルズHDPE 対 PP ブロー成形ガイド材料名を単純な置き換えとして扱うのではなく、部品、プロセス、および検証パッケージを再検討する必要がある理由を説明します。
ライオンデルバセルズブロー成形のトラブルシューティング ガイド外部の汚染や劣化した樹脂をダイライン、縞模様、色の違う粒子や穴の原因として特定します。具体的には、マテリアルハンドリングのハウスキーピング、汚染された再生材、樹脂間のパージの不十分さ、シャットダウンやスタートアップの不適切な慣行が原因の可能性があることを指摘しています。これらは診断上の関係であり、Kinggle の動作設定値ではありません。
引き継ぎに積極的なマテリアルの識別を組み込みます。樹脂の供給者、グレード、ロット、マスターバッチ、比率、再生原料、および新しいブレンドがフィードシステムに入った時間を記録します。必要に応じて、サンプルを保持したラベルまたはバーコード記録を保管してください。最初の新しい部品に黒い斑点、縞模様、または色の持ち越しが見られる場合、タイムスタンプと材料経路記録は、予測可能な遷移を汚染または劣化から区別するのに役立ちます。の押出ブロー成形の欠陥ガイド症状から証拠までの幅広いマトリックスを提供します。
古い製品の前提条件をインポートせずにレシピを復元します
保存されたレシピは、そのアイデンティティと範囲が明確な場合にのみ役立ちます。受信した記録には、製品のリビジョン、金型と工具の組み合わせ、樹脂グレード、関連するコントローラー ファイル、承認ステータス、および最終検証日が記載されている必要があります。アクセス権は、リリースされた製品レシピと開発トライアルを区別する必要があります。ファイルをロードする前に、オペレータは、ハードウェアが正しいことの証拠としてレシピ名を使用するのではなく、物理マシンの状態がファイルと一致することを確認する必要があります。
レシピのスコープはシステム間で分割できます。メイン HMI には、金型の開閉位置、動作速度、遅延、ブロータイミング、冷却時間、取り出しロジックおよび機能の選択が含まれる場合があります。別個の壁厚コントローラは、ショットまたはサイクル情報、ダイギャップ値、およびパリソンプロファイルを保持してもよい。下流の機器は、トリミング、リークテスト、またはコンベアの設定を保持する場合があります。 Kinggle がホストするMoog DigiPack III マニュアルは、保存されたコンテナ ファイルには、プログラムされたパリソン プロファイルとツールの校正情報を含めることができると説明しています。また、あるコンテナから別のコンテナに変更する際には、正確なダイギャップ ツールのキャリブレーションが重要であるとも述べられています。
この証拠は、ソフトウェア ファイルを、動作するように調整されたツールから切り離さないという重要なルールを裏付けています。同じコントローラのマニュアルには、金型の変更にはダイギャップ工具の変更も必要になる場合があると記載されています。 1 つのダイ、マンドレル、およびキャリブレーションを備えた承認済みのコンテナを作成したファイルは、これらの項目が変更されると自動的には有効になりません。プラントがマスター設定を承認している場合は、ロードされたリビジョンとリリースされたレコードを比較し、意図的な差異があれば文書化します。最初の部分をチューニングするときにマスターを上書きしないでください。
手動モードまたはセットアップ モードを使用して、マシン固有の手順で許可されている動作のみを証明します。自動サイクルの前に、金型のクリアランス、ブローピンまたはコアの関係、ダイヘッドとプラテンの位置、取り出し経路、ガードおよびフィードバックを確認します。 Kinggle の操作マニュアルには手動機能が説明されており、ブローピンの動きは開いた金型に合わせて調整する必要があると警告されています。インターフェースやオプション機能が異なるため、HMI設定とアラームガイド代わりに使用するのではなく、正確なマシンマニュアルと並行して読む必要があります。
チューニングが開始されると、指定された理由で 1 つの制御変数を変更し、古い値と新しい値を記録し、プロセスの応答を待ってから判断します。パリソン分布、部品重量、押出挙動、冷却、金型位置は相互作用します。のパリソンプログラミングガイドでは、外観だけで点を平滑化するのではなく、プロファイルを測定された壁の位置に接続する方法について説明します。
切り替えの成功を測定する前に最初の部分を検証する
最初の閉じられた部分は、線が何かを形成する可能性があるという 1 つの質問のみに答えます。部品が図面、機能、またはプロセスの要件を満たしていることを証明するものではありません。初期の部分は診断サンプルとして扱います。必要に応じて、シーケンス、時間、ステーション、キャビティ、またはダイ出口でマークを付けます。プロセスが収束しているか、ドリフトしているか、または側面固有の欠陥を繰り返しているかどうかを確認するのに十分な期間、それらを整然とした状態に保ちます。
アイデンティティと全体的な状態から始めます。正しい部品とリビジョン、樹脂と色、ネックまたはインターフェイスの形状、完全な形成、トリミング ルート、および明らかな損傷を確認します。次に、部品の重量、壁の分布、重要な寸法、外観、および必要な機能テストに管理された計画を適用します。漏れ、落下、圧力、荷重、耐薬品性、または適合性のテストは製品ごとに異なります。購入者の図面、標準、または検証計画で必要なもののみが含まれます。普遍的な許容誤差やサンプル数を発明しないでください。
受け入れサンプルは、実際の生産手配を表している必要があります。ダブルステーションマシンで両面をサンプリングします。マルチヘッドまたはマルチキャビティのセットアップでは、平均によって 1 つの失敗した出力が隠蔽されないように、ヘッドまたはキャビティのアイデンティティを保持します。下流のトリマーまたはリークテスターが販売可能部品プロセスの一部である場合、その機器も認定します。金型では合格しても、トリミング後に不合格となるボトルは、製造結果として認められません。の工場受け入れテストガイド製品、プロセス、およびテストの証拠を出荷前にどのように結び付けることができるかを示します。生産切り替え時にも同じトレーサビリティ原則が適用されます。
ガード、フィードバック、ユーティリティ、手動動作、マテリアル フローは、承認されたセットアップと一致します。
特定されたサンプルは、適用される図面、外観、寸法、壁および機能の要件に合格します。
プラントで定義された連続的または時間ベースの生産ウィンドウは、関連するすべての出力に渡ります。
ラインの解放は工場の指定された権限を通じてのみ行ってください。受け入れられたサンプルと、それらを作成したレシピの改訂を記録します。プロセスが認定範囲を離れることなく承認されたウィンドウに到達できない場合は、設定のエスカレーションを停止し、工具、ユーティリティ、材料、機械の状態、または元のプロセス設計を調査します。キンググルズユーティリティ要件ガイド機械の設定の問題を、不安定な空気、水、または電力供給から切り離すのに役立ちます。
準備を停止の外に移動することで切り替え時間を短縮します
最も安全な機会は通常、レンチ作業を高速化することではありません。停止したウィンドウ内にあるべきではない作業が排除されます。記録された切り替えを確認し、すべての遅延を分類します。金型の待機、リビジョンの確認、ホースの検索、材料コンテナのクリーニング、ファイルのダウンロード、テスト治具の検索、品質の待機、損傷した接続の修正などです。これらのタスクの多くは、準備が生産や保護を妨げない限り、最後に受け入れられた古い部品の前に完了または検証できます。
繰り返し使用される製品ファミリーごとに、すぐに実行できるキットを作成します。これには、検証済みの接続マップ、保護されたファスナー、ラベル付きホース、センサー ブラケット、承認されたレシピ参照、サンプル計画、および下流の変更部品が含まれます。店舗環境に耐えられる視覚的な識別を使用します。金型と工具は、持ち上げポイントと接続面にアクセスでき、保護された状態に保たれるように保管してください。キットは検索と解釈を減らす必要があります。管理された品目が不足している場合に代替品を奨励するべきではありません。
インターフェイスの標準化は、エンジニアリングのレビュー後にのみ行ってください。一貫したホースの位置、コネクタの識別、取り付け基準、およびレシピの命名により決定時間を短縮できますが、それらは圧力、温度、流量、動き、および安全要件に一致する必要があります。クイックチェンジ機能を検討する場合は、ポジティブ ロック、フィードバック、漏れ、メンテナンス、エラー防止、サイトのリスク評価を含むシステム全体を評価してください。高速化プロジェクトを文書化されていないハードウェアの変更に変えないでください。
切り替え記録を使用して、一度に 1 つの改善を選択します。カラークリアリングが優先される場合は、材料のルーティングと承認されたパージ戦略を調査してください。位置合わせが重要な場合は、保管場所、位置、金型の状態を検査してください。最初の部分の調整が支配的である場合は、レシピのガバナンス、ツールの調整、およびプロセスの証拠を監査します。品質待機が優先される場合は、ゲージを事前段階的に調整し、誰がジョブをリリースできるかを定義します。目標は、再現可能な最初に受け入れられる生産期間であり、記録を打ち立てたドライチェンジとその後のスクラップではありません。
メンテナンス作業も明確に計画する必要があります。切り替えにより検査へのアクセスが可能になりますが、タスクを組み合わせると範囲、人員、エネルギー管理のニーズが変わります。を使用します。予防保守チェックリスト計画された介入に何が属するかを決定するため。定期的に発生する機器の問題を可視化できるように、メンテナンスの結果を製品のセットアップの変更とは切り離して保管してください。
次のランを容易にするチェンジオーバー記録を構築する
有用なレコードは、完了するには十分短く、実行を再構築するには十分具体的です。まずはアイデンティティから始めます: 日付と時刻、機械、出荷および入荷する製品のリビジョン、金型とツーリングの ID、材料グレードとロット、レシピのリビジョン、チーム メンバーとリリース権限。前に定義した 4 つのタイミング ポイントに、パージ材料、セットアップ不合格品、および保留された製品の量または重量を加えます。プラントが 1 つのフィールドを確実に測定できない場合は、そのフィールドを推定するのではなく、使用不可としてラベルを付けます。
例外を監視可能な言語で記録します。 「金型回路 B からの冷却戻りに流れが見られなかった」ということは、「水の問題」よりも役に立ちます。 「レシピ ファイル 14 がロードされました。ダウンストリーム テスターは SKU X に残りました」は、ハンドオフの失敗を示します。予期せぬ摩耗、漏れ、コネクタの破損、または再現性のある部品の欠陥を、関連する識別マーカーで写真に撮ります。修正作業をオペレーターのコメントに埋め込むのではなく、メンテナンスまたは不適合システムに関連付けます。
| レコードブロック | 最低限必要なフィールド | 質問は次回にお答えします |
|---|---|---|
| ジョブアイデンティティ | 機械、製品、金型、工具、材料、レシピの改訂 | 物理的なパッケージとデジタルのパッケージは一致しましたか? |
| 時間 | 最後に受け入れられた古い部分、最初に形成された新しい部分、最初に受け入れられた部分、安定ウィンドウでのリリース | 止まっていたインターバルはどこから予選タイムになったのでしょうか? |
| 損失 | 役割別のパージ数量、段取り不良、保留製品と労力 | 短いストップは単に損失を他の場所に移しただけなのでしょうか? |
| ディレイコード | 待機、検索、修理、クリーニング、チューニング、テストまたは認証 | 改善すべき準備やシステムの問題はどれですか? |
| 承諾 | サンプルID、測定、テスト、承認、および最終レシピ改訂 | ラインが解放されたことを証明する証拠は何ですか? |
| 例外 | 観察された問題、所有者、封じ込め、および関連するアクション | 同じジョブを再開する前に何を修正する必要がありますか? |
1 回の最良の実行に依存するのではなく、製品ファミリーごとに繰り返される変更を確認します。各タイミング段階の中央値と広がり、繰り返される例外、繰り返されるスクラップ モードを調べます。単一の異常に速いイベントでは、チェックが省略されているか、理想的な条件の恩恵を受けているか、または異なる受け入れ定義が使用されている可能性があります。データの目的は、基準と準備を改善することであり、安全装置を回避するようオペレーターに圧力をかけることではありません。

現在承認されているベースラインと次のアクションを使用してレコードを閉じます。変更によりセットアップが改善された場合は、マスターを更新する前に、改訂された値をプラントの承認プロセスにルーティングします。設計上の問題が露呈した場合は、エンジニアリングが閉鎖するまで一時的格納容器を見えるようにしておいてください。この規律により、ブロー成形機の各切り替えが、別の個別のシフト イベントではなく、使用可能な証拠に変わります。
ブロー成形品の切り替えに関するよくある質問
ブロー成形機の切り替えには何が含まれますか?
完全な切り替えには、金型、ダイとマンドレル、ブローピン、コアまたはインサート、樹脂、マスターバッチ、再生ルール、HMI レシピ、肉厚プロファイル、取り出し、トリマー、リークテスター、コンベアガイド、ラベル、およびパックアウトが含まれます。正確な範囲は、出荷される製品パッケージと今後提供される製品パッケージの違いによって異なります。停止する前にそれらの違いを定義してください。金型のみがリストされている場合、チームは古い材料ルート、コントローラー ファイル、または下流の設定で再スタートする可能性があります。
切り替え時間はいつ開始し、いつ終了する必要がありますか?
実際の定義は、送信ジョブの最後に受け入れられた部分から始まり、受信ジョブの最初に受け入れられたプロダクション ウィンドウで終了します。また、最初に形成された部品と最初に受け入れられた部品の中間時間も記録します。プラントでは、指定された数の連続部品や、関連するすべてのステーション、キャビティ、またはヘッドにわたる時間ベースのサンプルなどの生産ウィンドウを定義する必要があります。同じ定義を使用すると、将来の比較が意味のあるものになります。
プラントでブロー成形金型の交換時間を安全に短縮するにはどうすればよいでしょうか?
識別、ステージング、洗浄、レシピの検証、ゲージの準備、および品質計画を、生産を妨げることなくこれらの作業を実行できる停止期間外に移動します。インターフェイスにラベルを付け、ストレージを保護し、ジョブ固有のキットを準備し、ハンドオフごとに所有者を割り当てます。待ち時間と修正時間を物理的な金型作業とは別に分析します。必要な検査に合格する前に、警備員を迂回したり、危険なエネルギー管理をスキップしたり、定格外の吊り上げ装置を使用したり、部品を受け入れたりして時間を短縮しないでください。
保存したレシピを読み込むとセットアップは完了しますか?
いいえ。保存されたレシピは、設置されている金型、ダイ ツール、ブロー ピン、材料、および製品のリビジョンと一致する必要があります。一部の設定は、別のパリソン コントローラーまたは下流のマシンに存在する場合もあります。完全なファイル セットを確認し、許可されている手動動作を証明し、実際のマシンの動作をリリースされたベースラインと比較します。 Moog の DigiPack III マニュアルでは、保存されたコンテナ ファイルとパリソン プロファイルおよびダイギャップ ツールのキャリブレーション情報がリンクされているため、ハードウェア ID とファイル ID を接続したままにする必要があります。
素材を変更すると黒い斑点や色の縞が現れるのはなぜですか?
考えられる原因には、ハンドリングまたは溶融経路に残っている古い材料、汚染された樹脂または再研磨、停滞領域から放出される劣化した樹脂、不均一な色の混合、ヒーターの故障、または不適切なシャットダウンとパージが含まれます。設定を変更する前に、レジンとトランジションの記録を保存してください。承認された機械と樹脂供給者の手順に従い、材料のルートを検査し、欠陥がランダムかパリソン周囲に固定されたものかを分類します。 1 つの汎用パージ方法がすべての樹脂とヘッドに対して安全であるとは考えないでください。
難しい切り替えについては、どのような情報を Kinggle に送信する必要がありますか?
機械とコントローラーの識別情報、出荷および納品の製品図面、金型と工具の ID、樹脂のグレードとロット、マスターバッチと再研磨の詳細、レシピの改訂、アラーム履歴、ユーティリティの読み取り値、切り替えタイムライン、マークされたサンプル写真、および測定された故障データを送信します。危険区域に入らずに撮影できる場合にのみビデオを含めてください。具体的な証拠により、材料経路、工具、制御、ユーティリティ、または部品設計の問題をより効率的に分離して議論することができます。
製品パッケージに基づいてマシンを計画する
新しい金型、新しい材料、または繰り返しの切り替えの問題の場合は、実際の部品の図面、樹脂、ターゲット テスト、金型と工具の詳細、現在の機械情報、および観察された切り替え記録を送信してください。 Kinggle は、同じ証拠セットに基づいて、機械、工具、制御、生産要件について議論できます。
プロジェクト情報を送信するチェックされた情報源と証拠方法
ファーストパーティの Kinggle ページと Kinggle がホストするマニュアルは、マシンインターフェイス、プロジェクト入力、およびトレーニング範囲のステートメントに使用されました。保存されたファイルとツールの校正関係については、コントローラーの製造元のマニュアルが使用されました。材料の汚染と劣化経路については、公式の樹脂製造者ガイドが使用されました。 OSHA 規制は、米国の安全境界を説明するためにのみ使用されました。以下のソースは普遍的なレシピとして提示されていません。
- Kinggle ホスト型自動ブロー成形機操作マニュアル、2026 年 9 月 8 日にアクセス。
- Moog DigiPack III パリソン肉厚コントローラー マニュアル、MRJ06301、Kinggle が主催、2026 年 9 月 8 日にアクセス。
- Kinggle の販売プロセスそしてアフターサービス、2026 年 9 月 8 日にアクセス。
- LyondellBasell、ブロー成形の問題を解決する方法、2026 年 9 月 8 日にアクセス。
- OSHA 29 CFR 1910.147、危険なエネルギーの管理、2026 年 9 月 8 日にアクセス。
- OSHA 29 CFR 1910.212、すべてのマシンの一般要件、2026 年 9 月 8 日にアクセス。