ブローピンはパリソンに空気を送り込み、一部の押出ブロー成形設計では、容器のネックの調整や仕上げに役立ちます。ネックの欠陥を診断するには、故障箇所を特定し、完全なツールとクロージャ システムをチェックし、製品要件に対する修正を検証します。
ブローピン交換前
- ネックのどこが最初に損傷したか、仕様外になったかを特定します。
- ステーション、キャビティ、工具のリビジョンまでサンプルを追跡できるようにします。
- アライメントと摩耗を空気供給、タイミング、冷却の問題から切り離してください。
- 指定されたボトル、栓、および試験条件で結果を確認してください。
押出ブロー成形におけるブローピンの役割は何ですか?
ブローピンはブロー装置に属します。捕捉されたパリソンを金型に押し付けて膨張させる空気を供給します。校正された仕上げ用に設計されたシステムでは、ブローピン アセンブリはネック ツールとも連動します。切断リング、冷却通路、その他の仕上げ機能は実際の設計によって異なります。名前だけでは、提供されている関数を識別できません。
Eastman は、その中でねじ仕上げの校正とトリミングのためのブローピン方法について説明しています。コポリエステル用押出ブロー成形ガイド。これはツール関係の有益な例です。樹脂固有の設定値は、そのガイドに記載されている材料と装置の配置のままにする必要があります。
原因を特定する前に特徴を特定する
ボトル仕上げには、さまざまな役割を持つ機能が含まれています。ネックボア、雄ねじ、およびシール接触領域には、独自の図面参照が必要です。クロージャは、ライナーまたは別の設計された接触面に対してシールすることができる。漏れの原因としてマークを説明する前に、実際のシール配置を記録してください。
外部仕上げは、完全なツールと成形シーケンスによって決まります。すべてをブローピンに割り当てると、嵌合ツールがスキップされます。したがって、寸法に関する苦情では、その特徴、測定方法、それに影響を与えるツールを特定する必要があります。
ダイピンとIBMコアロッドは別のリファレンスです
ダイピンまたはマンドレルは、ダイヘッドの溶融成形ツールに属します。そのコンポーネントとブローピンを混同すると、メンテナンス要求が間違ったアセンブリにつながる可能性があります。工場のニックネームではなく、部品の図面とアセンブリの識別を使用します。
射出ブロー成形では、異なるプリフォームとコアの配置が使用されます。このガイドでは、押出ブロー成形のネックチェックについて説明します。ネックを超えた金型フィーチャの場合、押出ブロー金型設計ガイド成形、冷却、通気の間の幅広い関係について説明します。
ブローピンを交換する前にネックの欠陥を特定します
レシピを調整する前に、失敗したボトルを保存してください。欠陥とその方向をマークします。ステーションとキャビティを特定し、同等の許容可能なサンプルを保持します。 「首の問題」だけを述べた報告書には、いくつかのまったく異なる調査が残されています。
ネック壁からの漏れをボトルと蓋の境界面からの漏れから分離します。また、リークテスト治具が最終的な閉鎖部と同じ部分に接触またはシールしているかどうかも確認してください。治具の問題とパッケージの漏れでは、異なる修正作業が必要になる場合があります。
連続する段階で部品を比較する
品質手順により安全なサンプリングが許可されている場合は、成形後、トリミング後、および下流での取り扱い後のネックを比較してください。キャッピング後に障害が発生した場合は、閉じたパッケージを追加します。承認されたサンプリングポイントを通じて収集します。移動ツールへのアクセスはサンプリング方法ではありません。
トリミング後に初めて接触マークが現れた場合は、ブローピンの位置を変更する前に、切断とサポートの配置を見直してください。指定されたコンディショニング期間中にネックの形状が変化した場合は、レビューに熱履歴を含めてください。これらの観察結果は次のチェックの指針となります。彼らは自分自身で原因を確立しません。
パターンを診断にせずに使用する
影響を受けた 1 つのステーションは、そのツーリングと取り扱い経路を詳しく調べる価値があります。複数のキャビティにまたがる問題がある場合は、共通の条件も見直す必要があります。どちらのパターンもツール関連の原因を排除するものではありません。複数のアセンブリが同じ設計、セットアップ手順、または最近の交換品を共有している可能性があります。
最初に拒否されたサンプルの前に何が変化したかを記録します。有用なエントリには、金型の設置、材料またはクロージャのバッチ、メンテナンス作業、およびレシピの改訂が含まれます。元の状態を記録に残しておいて、後の変更で観察と疑わしい説明を区別できるようにします。
故障が実際に本体または底部の溶接にある場合は、より広範な押出ブロー成形トラブルシューティング ガイド。ネック検査は、コンテナのあらゆる欠陥をブローピン修理に吸収すべきではありません。
ネックの4つの欠陥パターンと収集すべき証拠
便利なトラブルシューティング表は、技術者に調整を選択する前に何を調べるべきかを示します。同様に見える欠陥でも、異なる段階が関与する場合があります。測定または制御された比較によって関連性が裏付けられるまで、疑わしいコンポーネントを観察された特徴から切り離しておいてください。
フォルモサのポリエチレンおよびポリプロピレンのブロー成形ガイド、2025 年 4 月改訂、クロージャーの漏れの考えられる原因をいくつか特定します。また、トップフラッシュの分離とネックの楕円形も個別のトラブルシューティングの対象として扱います。この区別は、ブローピンを交換するための一括指示よりも役立ちます。
| 観察された欠陥 | 最初に集めるべき証拠 | 分けるべき質問 | 修正後の確認 |
|---|---|---|---|
| 首が楕円形または歪んでいる | 各段階の図面寸法、測定姿勢、サンプル状態 | 成形形状、熱変化、リリースおよび取り扱い | 合意されたコンディショニング時間での同じ寸法 |
| シール部分の傷または損傷 | マークの位置、接触パターン、および損傷を示す最初の段階 | 工具接触、切削、サポートおよび下流接触 | 表面状態と関連するパッケージ機能 |
| トップフラッシュがついたまま、または破れてしまった | 切断エッジ、工具の種類、および実際の切断ペアの状態 | 摩耗、嵌合形状、および承認された切断順序 | きれいな分離と損傷のない仕上がり |
| キャッピング後のパッケージの漏れ | 漏れの場所、ボトルと栓の識別、組み立ておよびテスト条件 | ネックの形状、シール接触、クロージャーの互換性、およびテストのセットアップ | 合意されたテストに基づく指定された密閉パッケージ |
楕円率には測定条件が必要です
定義されたフィーチャを、図面または検査計画で必要な方向で測定します。測定時間とサンプルの状態を保存します。機械から取り出した温かいボトルを調整済みの基準と直接比較すると、その違いが成形中に生じたのか、その後の冷却中に生じたのかが不明瞭になる可能性があります。
首が楕円形に見える場合は、調査する必要があります。新しいブローピンの位置を規定するには証拠が不十分です。修正措置を選択する前に、関連する熱条件と取り扱い条件を工具のリファレンスとともに確認してください。
表面のマークと取り付けられたフラッシュには別の記録が必要です
楽譜の方向と位置が見えるように写真を撮ります。シール領域が損傷している場合は、ボトルと蓋の図面を使用して、対象となる接触面を特定します。取り付けられたフラッシュの場合は、切断エッジを保存し、切断ペアを形成するコンポーネントを記録します。両方の欠陥が口の近くに現れたとしても、これらは別の問題です。
切削コンポーネントを研磨したり交換したりする前に、アセンブリがその作業を可能にし、ペアになっているツールが適切であることを確認してください。嵌合コンポーネントを確認せずに 1 つのエッジを修復すると、調査が不完全になる可能性があります。
キャップの漏れは完全なパッケージに属します
どのクロージャーが取り付けられ、どのように適用されたかを確認します。完全なパッケージが依然として指定された機能を満たしていないにもかかわらず、ネックは 1 次元チェックに合格する可能性があります。逆に、許容できないテスト結果がテスト構成自体から発生する可能性があります。結果をツールの欠陥の証拠として扱う前に、承認されたセットアップでチェックを繰り返します。
連続スレッドクロージャの場合、ASTM D2063/D2063M-24手動試験装置を使用してトルク保持に対処します。その公開範囲は、定義された条件下での除去トルクに関するものです。トルクの結果はその結果として記録する必要があります。パッケージの指定された漏れテストに代わるものではありません。
アライメント、摩耗、空気供給、タイミングを個別に確認してください
「ブローピンをチェックする」というフレーズには、その背後にある検査計画が必要です。位置エラー、接触面の損傷、および空気供給の制限は、別の所見です。これらを 1 つのメンテナンス指示にまとめると、特定の修理や設定変更が選択された理由を説明することが難しくなります。
承認された参照から調整が開始されます
ブローピンアセンブリ、ネックツール、および取り付けの参考資料を図面と照らし合わせて確認してください。どのフィーチャがデータを提供し、どの位置が測定されているかを特定します。写真に描かれた線では、隠れた表面間の関係を確立することはできません。
機械メーカーの検査方法と安全なアクセス手順を使用してください。関連する測定値を、そのアセンブリの承認された制限値と比較します。取り付けツールやマッチング ツールが変更された場合は、以前の位置が引き続き適用されると考える前に、コンポーネントのスタック全体を確認してください。
測定された摩耗から目に見えるマークを分離する
目に見えるマークを記録する必要がありますが、その重要性は、コンポーネントが製品または嵌合ツールと接触する場所によって異なります。マークを欠陥位置および該当する図面要件と比較します。表面の外観だけでは、普遍的な交換の閾値を確立することはできません。
インサート、リング、およびその他のペアになっているコンポーネントが設計の一部である場合、それらのアイデンティティを確認します。物理的に結合している 2 つの部分が、異なるリビジョンに属している場合があります。交換リクエストには、取り外したピンの写真だけでなく、アセンブリ関係も含める必要があります。
完全な空気経路を確認する
承認された診断を使用して、供給条件、制限、バルブの動作、およびツール付近の漏れを識別します。上流の圧力表示は証拠の 1 つです。調査では、必要な空気が意図した経路と順序でプロセスに到達するかどうかを確立する必要があります。
測定値により、測定位置とサイクル条件が特定されるはずです。測定値を取得するために加圧ラインを切断したり、即興でアクセスしたりしないでください。より広範な植物供給に関する問題は、マシンユーティリティの要件;ローカル ツール チェックは、実際のマシンまでトレースできるようにする必要があります。
タイミングと冷却は独自の比較が必要
該当する挿入、ブロー、切断、排気、および抜去イベントを確認してください。これらの機能の一部は、異なるメカニズムを使用している場合や、ブロー ピンにまったく属していない場合があります。調整を提案する前に、HMI 上のイベント名を実際の機器のドキュメントと照合してください。
レシピを保存し、コマンドとアクションが発生したことの確認を区別します。のHMI設定とアラームガイドでは、実際の状況をイベント シーケンスで記録することの価値について説明します。観察された変形が関連性を示すネックの冷却とサンプルの状態を含めます。
機械と工具の承認された制限を使用してください。一般的な記事では、未確認のアセンブリに対する安全なブローピンのストローク、クリアランス、圧力、切削力、またはタイミング増分を確立することはできません。
管理されたトラブルシューティングと検証のワークフロー
観察結果と提案されたテストを別々に書き留めます。 「トリミング後にバリが見える」は所見です。 「カッティングリングの交換が必要」というのは検査で裏付けられるまでは仮説です。この区別を記録に残しておくと、引き継ぎがより便利になり、初期の推測が受け入れられる説明になるのを防ぎます。
- 失敗した要件を定義します。位置をマークし、サンプルを保管し、検査または試験方法を確認します。苦情が寸法、表面状態、トリミング、または密閉されたパッケージに関するものであるかどうかを特定します。
- サンプル ID をセットアップにロックします。機械、ステーション、キャビティ、ツーリングのリビジョン、材料バッチを記録します。失敗にキャッピングが含まれる場合は、レシピとクロージャーの ID を保存します。
- 指定された安全な条件下で検査してください。メンテナンスを行ったり、工具に接触したりする前に、承認されたアクセスおよび隔離手順を実行してください。制御された診断操作には、独自の認可された手順が必要です。
- 最も強くサポートされている仮説をテストします。承認された制限内で承認された変更を選択します。他の制御可能な条件を比較を解釈できる程度に安定させ、保持できない条件を文書化します。
- 関連するチェックを繰り返します。同じ機能を検査し、指定された機能テストを繰り返します。同じ測定条件を適用すると、比較が意味のあるものになります。
- リリースの決定を記録します。変更されたセットアップで結果を保持します。継続的な検証のために品質計画に従い、製品リリースを承認した人を特定します。
整備には品質の問題以外にも危険が伴います。OSHA の危険エネルギーに関するガイダンス予期せぬ起動と蓄積されたエネルギーの放出を重大なメンテナンスのリスクとして特定します。マシン固有の絶縁は、関連するエネルギー源に対処する必要があります。 HMI 停止コマンドのみを、必要な分離手順の代替として扱うべきではありません。
結論を裏付ける短い記録を残してください
比較には、定義された検査ウィンドウが必要です。検査した数と、同じ規定基準を満たさなかった数を記録します。同じサンプルの繰り返しチェックには個別にラベルを付けて、記録では追加のボトルとしてカウントされないようにします。
| 記録 | その中に含まれるもの |
|---|---|
| 身元 | 機械、ステーション/キャビティ、金型、ブローピンアセンブリ、および図面の改訂 |
| ベースライン | 欠陥の位置、最初に影響を受けた段階、レシピおよびサンプルの状態 |
| 検査証拠 | 写真、測定された特徴、方法、および適用される許容限界 |
| 制御された変更 | 承認された措置、責任者、保持または変更された条件 |
| 検証 | 検査数量、故障、テスト条件、継続的なチェックとリリースの承認 |
率が報告される場合は、そのウィンドウ内のすべての検査済みボトルで割った不合格の検査済みボトルとして率を定義します。比較間で基準とサンプリング基準の一貫性を保ちます。故障が観察されなかった少量のサンプルはサンプル結果であり、将来の生産で漏れがないことを保証するものではありません。
元の証拠をそのままにして、未解決の結果をエスカレーションします。失敗したサンプルと合格したサンプルをツール ID とともに送信することは、最終レシピのみを転送するよりも便利です。サプライヤーまたは品質チームは、実際に観察された内容と、修正の試みによって何が変化したかをレビューできます。
正しいブローピンアセンブリを保守および交換します。
交換品を注文する前にアセンブリを特定してください。機械のシリアル番号、金型の識別、ブローピンの図面の改訂版を一緒に保管してください。該当する場合は、適合するネックインサートと切削コンポーネントを含めます。共通のコンポーネント名または類似の外径は互換性を確立しません。
クリーニング、再加工、交換にはさまざまな決定が必要です。承認されたメンテナンス手順と許容限度を使用してください。表面の修復、研ぎ、またはコーティング作業は機能インターフェイスを変更する可能性があるため、目に見えるすべてのマークを修理指示として扱うのではなく、適切なメーカーの承認を得てください。
インストール後、実際の作業に必要なチェックを繰り返します。関連するネック寸法とシール領域を確認し、指定された閉鎖と機能テストを検証します。結果として得られたセットアップのリビジョンを検査記録とともに保管します。の予防保守チェックリストこれらのレコードは、より広範なマシン固有の計画内に配置されます。
Kinggle ボトルマシンのリファレンス 2 つ
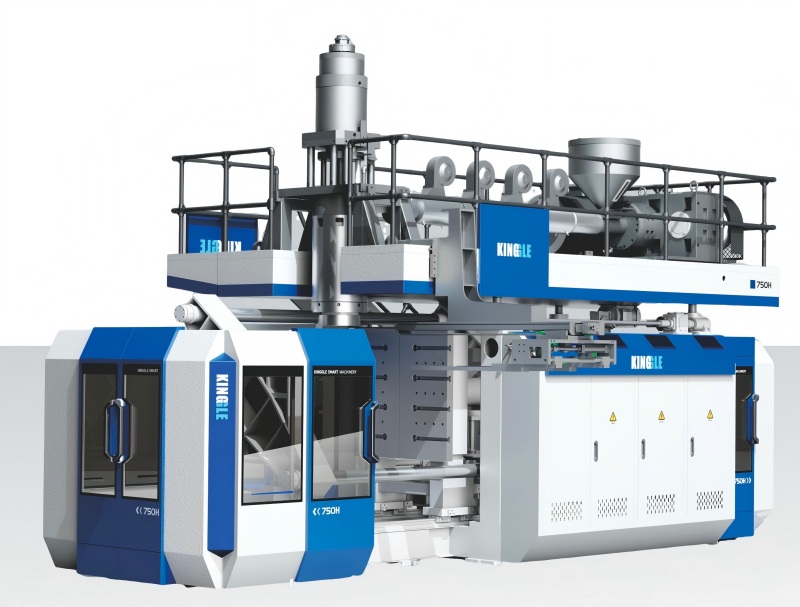
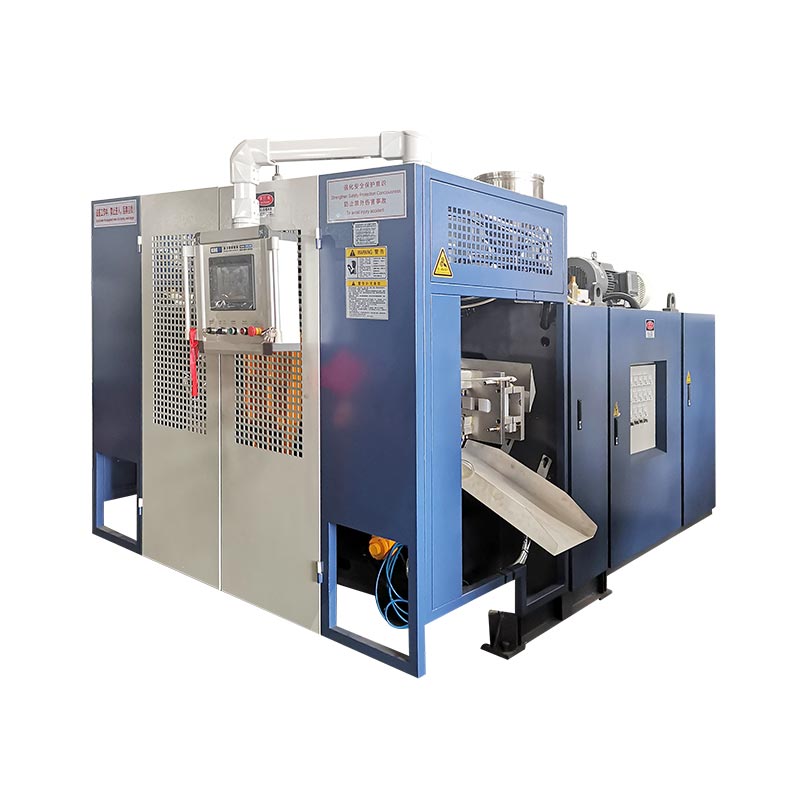
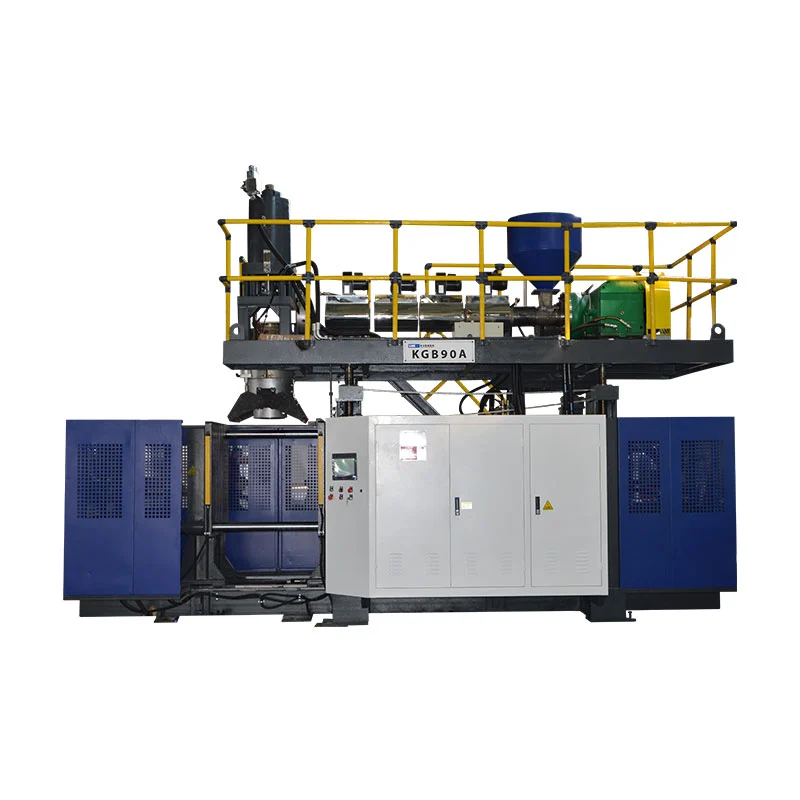
KGB5L および KGB5D は、関連する連続押出ボトルマシンの例を提供します。公開されているステーション レイアウトは、検査記録の整理に役立ちます。つまり、ステーションの識別情報、および該当する場合はヘッドとキャビティの識別情報が保存されます。カタログには、どちらのプラットフォームで製造されたすべてのボトルにも共通のブローピンが記載されているわけではありません。


| 公開フィールド | KGB5L | KGB5D |
|---|---|---|
| 駅配置 | シングル | ダブル |
| 最大コンテナ容量 | 5L | 5L |
| ネジ径 | 60mm | 70mm |
| HDPEの溶解能力 | 55kg/h | 80kg/h |
出典: リンクされた KGB5L および KGB5D 製品ページ。溶解能力は公表されている材料スループットのフィールドであり、ボトルの合格率やネック品質の結果ではありません。
これらの数字を使用してプラットフォームを特定し、生産に関する議論を組み立てます。ブローピンの選択は、依然としてボトルの仕上げ、金型、取り付け、および実際のブロー配置に依存します。ダイヘッドの仕様に記載されているダイピンの直径は、ブローピンの図面に代わるものではありません。
新しい機械プロジェクトの場合は、ツーリングの範囲を承認する前に、ボトルとクロージャーの図面を提供してください。既存の設置の場合は、現在のアセンブリの識別と検査の証拠を追加します。のHDPE ボトルマシン選択ガイドより広範な製造仕様をカバーします。
ブローピンとネックの欠陥に関するよくある質問
ブローピンとダイピンは同じですか?
いいえ、ダイピンまたはマンドレルは溶融成形ツールの一部です。ブローピンは吹き込み空気を送り出し、特定の設計では首に関連する役割を担う場合があります。アセンブリ図面からいずれかのコンポーネントを特定します。 「ピン」という共通の単語によって、インターフェイスや寸法が交換可能になるわけではありません。
すべての押出ブロー成形機は同じブローピン設計を使用していますか?
いいえ。ブローと仕上げの手配は製品とツールによって異なります。校正、冷却、切断機能は構成に応じて異なります。代替品の選定や他の機械からのセットアップ命令を適用する前に、実際の組み立てや動作を確認してください。コンテナの容積だけでは正しいコンポーネントを特定できません。
ブローピンの状態が良好でもボトルから漏れることはありますか?
はい。指定されたキャップ、シール接触部、およびテスト配置を含む、ボトルと蓋のインターフェース全体を調査します。成形中またはその後の取り扱い中に損傷が現れるかどうかを確認します。漏れの結果によりチェックの失敗が特定されます。それ自体では、どのツール、コンポーネント、またはプロセスの状態が障害の原因となったかを特定することはできません。
交換用ブローピンを検討するにはどのような情報が必要ですか?
機械のモデルとシリアル番号、金型の識別情報、ブローピンのアセンブリ図面とリビジョンを提供します。嵌合ネック ツールと関連するボトルと蓋の図面を追加します。欠陥調査の場合は、サンプルの身元、写真、測定値、問題が最初に現れる順序を含めてください。技術文書については、承認された連絡チャネルを使用してください。
ブローピンを修理または交換した後は何を確認する必要がありますか?
承認された文書と照らし合わせてアセンブリのアイデンティティとセットアップを確認し、合意された測定条件の下で影響を受けるネックの特徴を検査します。指定されたクロージャを使用して、関連するパッケージのテストを繰り返します。数量と障害を記録し、改訂されたセットアップを維持し、品質計画に従って継続的なチェックと製品リリースを行います。
機械、工具、ネック欠陥の詳細を送信してください
モデルとシリアル番号、工具の識別、およびマークされた欠陥の写真から始めます。ボトルと密閉の要件、最初に影響を受ける製造段階、および測定結果を含めます。これらの詳細は、技術的な議論に明確な開始点を与えます。
ツールと生産要件について話し合う寧波キンググル機械有限公司 ·会社情報