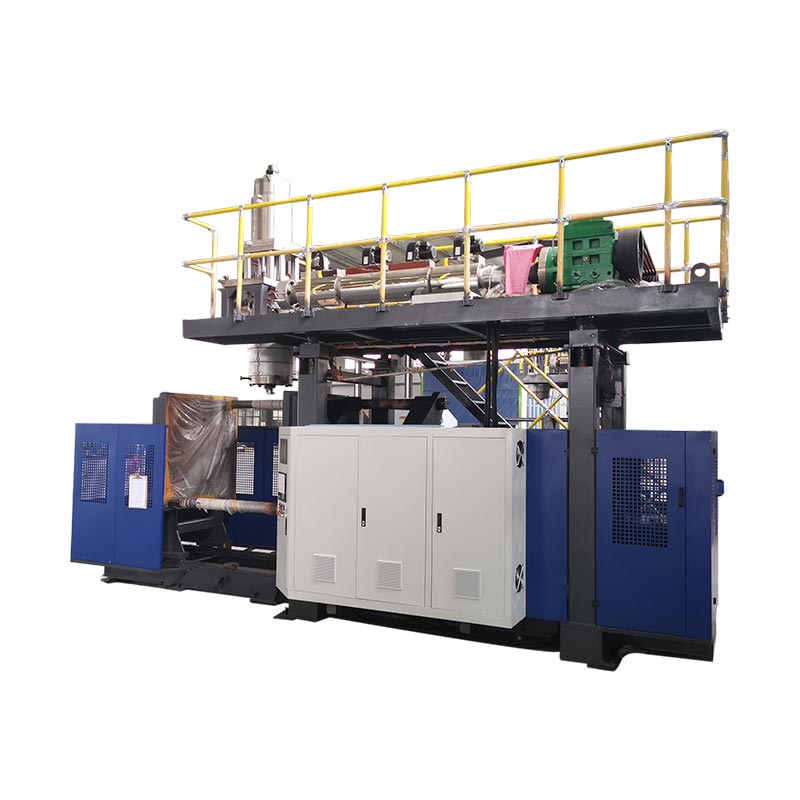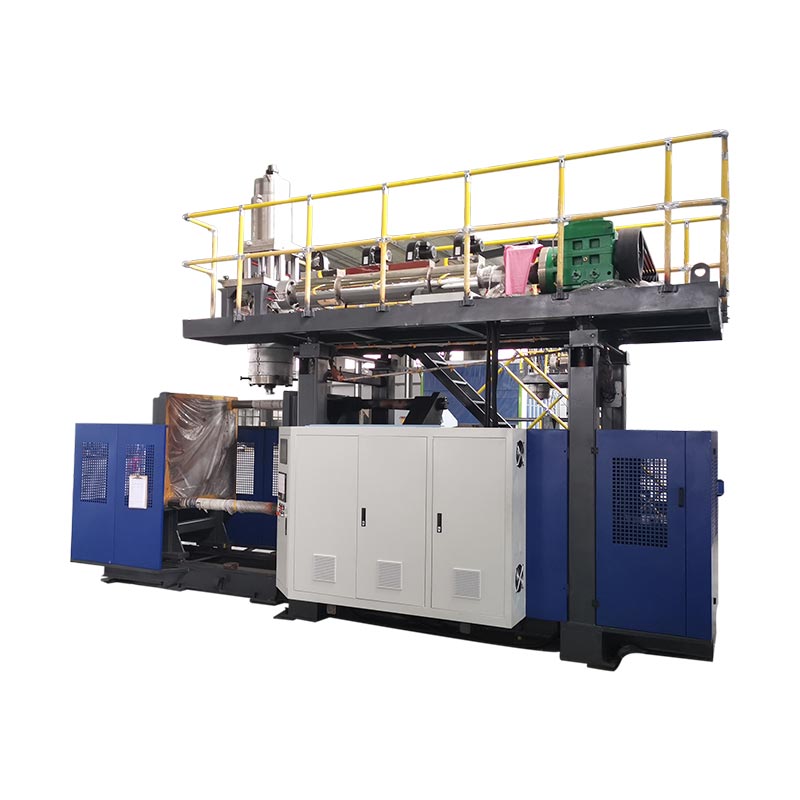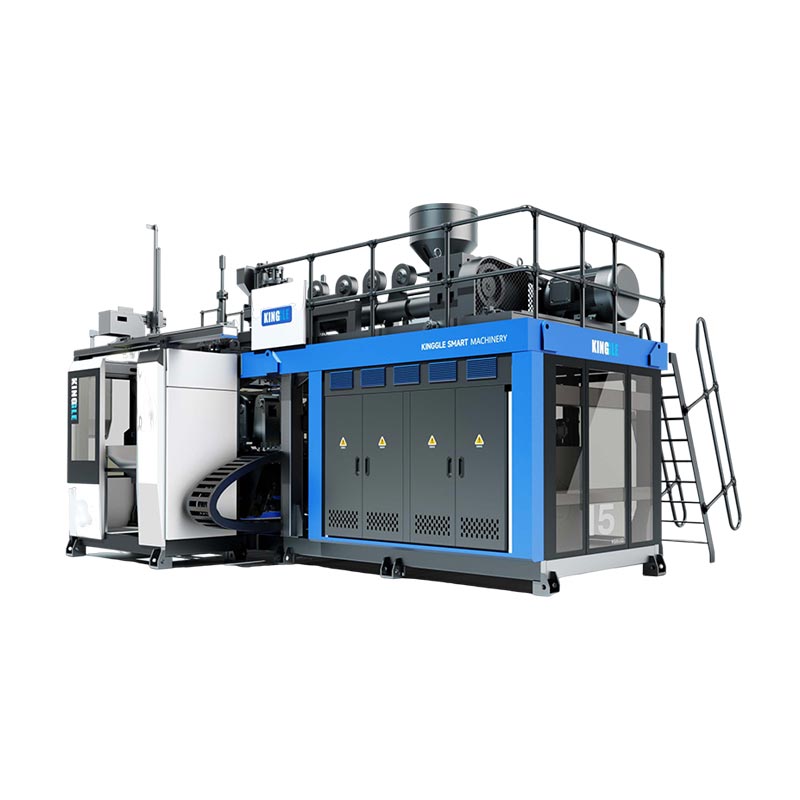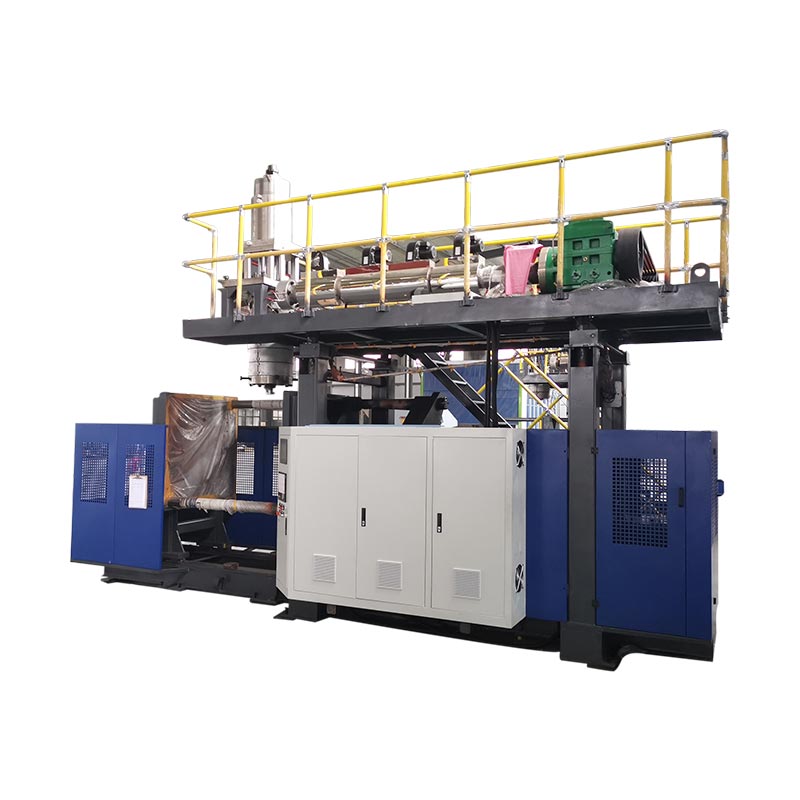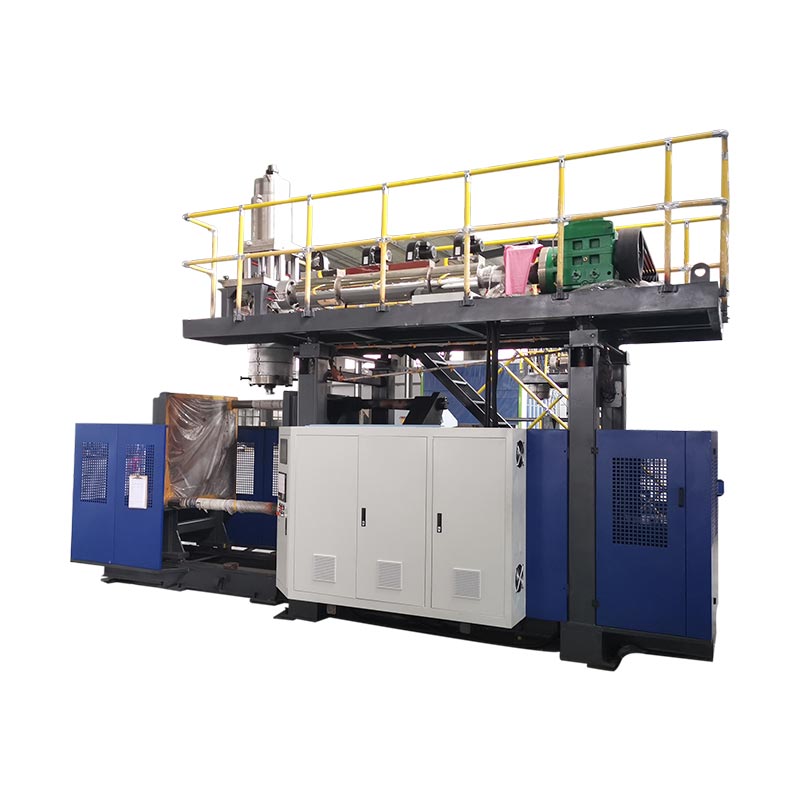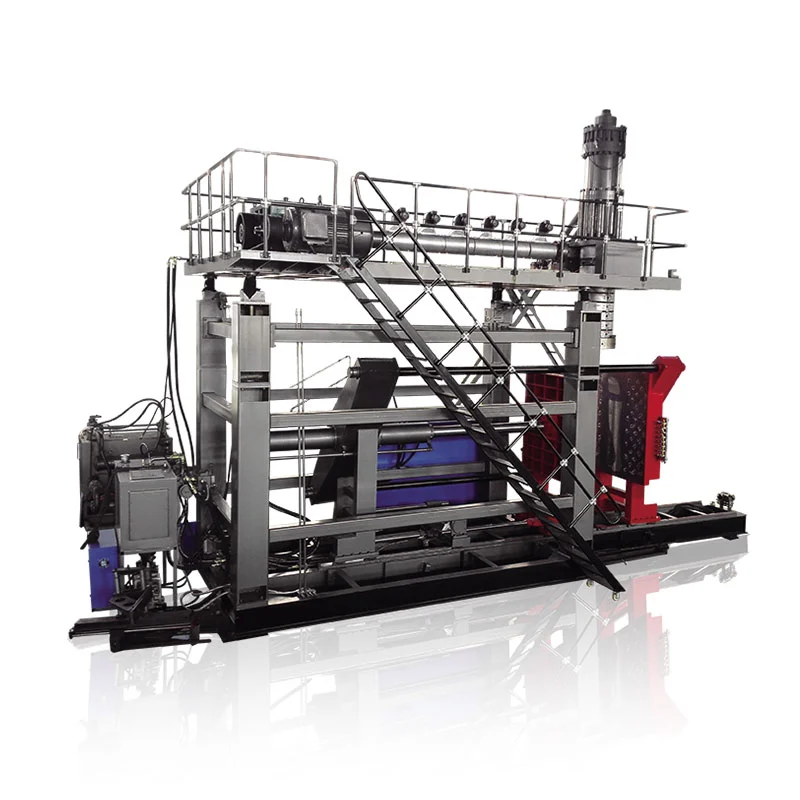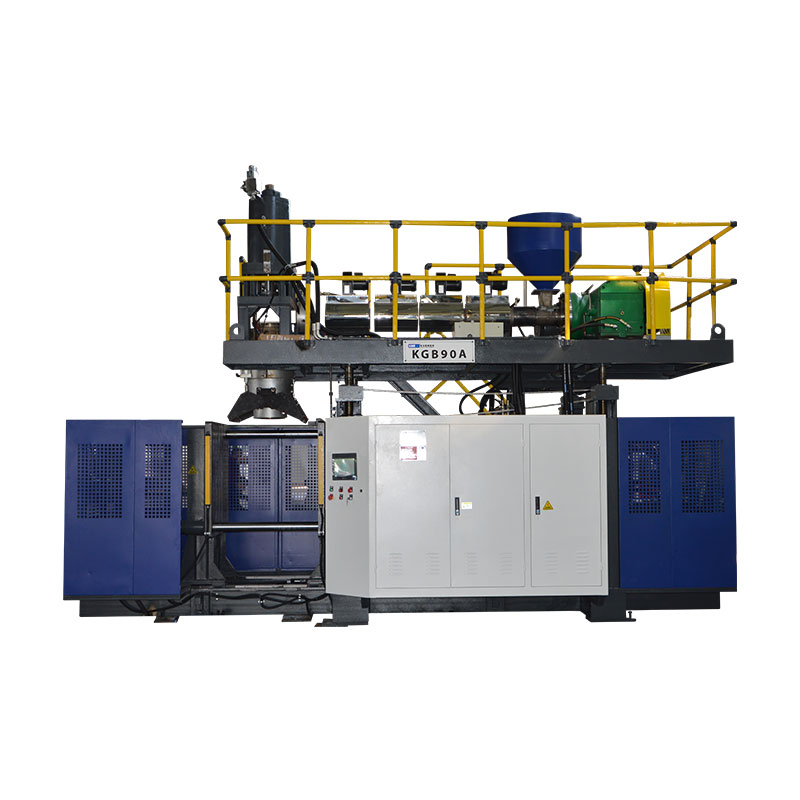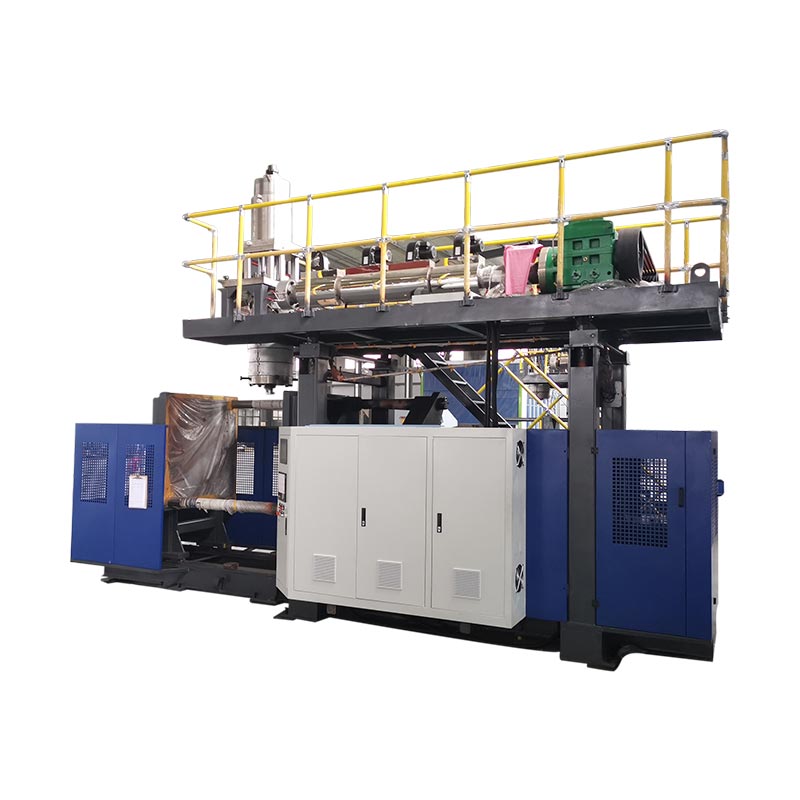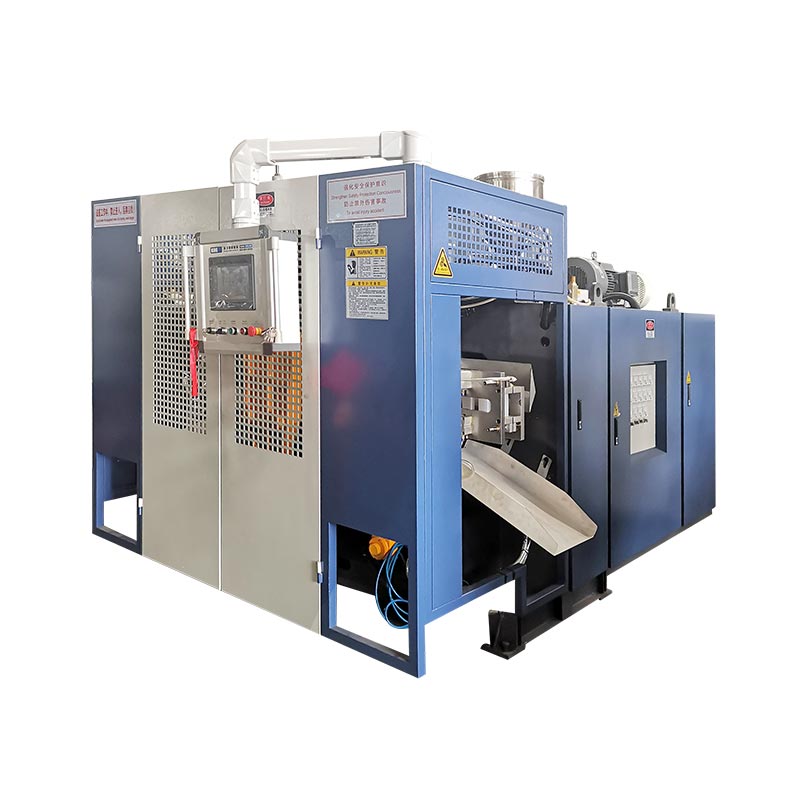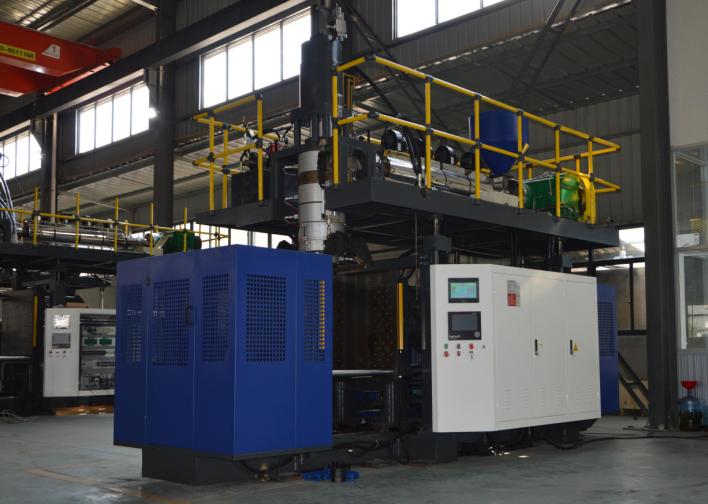
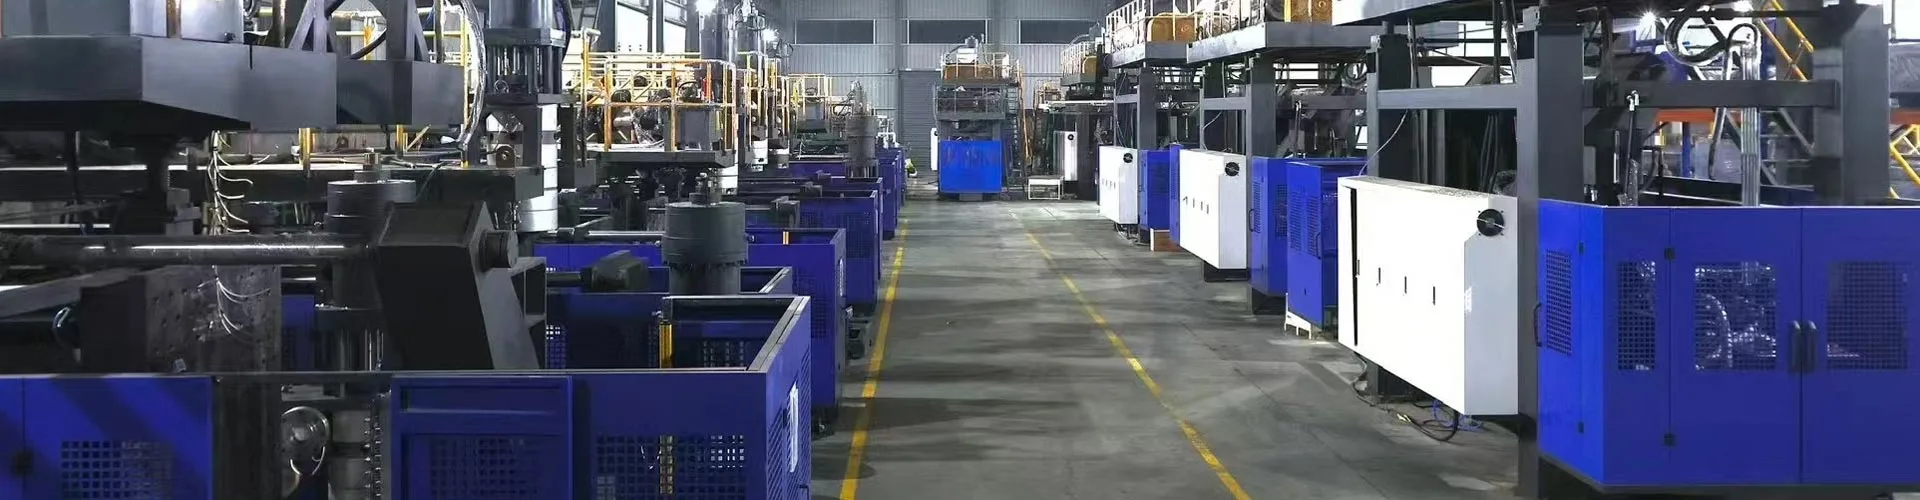
ブロー成形機の主要部品は、供給および押出システム、ダイヘッド、金型およびクランプ、ブローシステム、冷却回路、ドライブおよび制御装置、および部品除去装置です。それらの配置は、成形プロセスと機械の構成によって異なります。押出ブロー成形の場合、置き換えを検討する前に、各部品の機能とアセンブリを識別してください。
コンポーネントを特定するには、そのアセンブリを見つけてその機能を確認し、関連する技術情報を収集します。写真やよく知られた名前だけでは、2 つの交換部品が同じマシンで動作するかどうかを確認することはほとんどありません。
4 つの区別により、高価な取り違えを防止
- ダイヘッドはプラスチックチューブを形成します。ブロー金型は容器の外側を形成します。
- A die pin or mandrel shapes the melt passage.ブローピンは空気を送り込み、首に関連した機能を実行する場合があります。
- コントローラーのコマンド、アクチュエーターの位置、および測定されたボトルの壁は、別の証拠です。
- コンポーネント名の一致は、交換部品の識別の始まりにすぎません。
部品に名前を付ける前にマシンのタイプを特定する
機械の識別情報や技術資料からプロセスを確認してください。押出ブロー成形、射出ブロー成形、延伸ブロー成形では、さまざまな金型配置により中空製品が製造されます。 3 つすべてを組み合わせたコンポーネント リストにより、購入者は設置されたマシンが使用していないハードウェアを探すことができます。
押出ブロー成形 (EBM) では、押出機が溶融ポリマーをダイヘッドに供給します。ヘッドはパリソンと呼ばれる中空管を形成し、これを金型が捕らえて膨張させます。キンググルズブロー成形機ガイドはプロセスのカテゴリを説明し、装置の焦点として押出ブロー成形を特定しています。
代わりに、射出ブロー成形機はコアロッドの周囲にプリフォームを形成してから、それをブローステージに移します。 PET ストレッチブロー システムは、プリフォームと延伸操作を使用します。これらの区別は、工具を識別する際に重要です。IBM コアロッド アセンブリと PET ストレッチ ロッドは、一般的な EBM スペアパーツ リストに掲載されるべきではありません。
アセンブリ、部品、プロセス材料を別々に保管する
「ブロー成形部品」という用語は、機械部品またはそのプロセスによって製造されたプラスチック製品を意味する場合があります。どの意味が当てはまるかを述べてください。パリソンは加工中のプラスチックであり、交換可能な機械部品ではありません。キャビティは金型の特徴です。ダイヘッドは、独自のアイデンティティを持つ複数のコンポーネントを含むアセンブリです。
ヘルプをリクエストする場合は、アセンブリ階層を使用します (マシン、システム、アセンブリ、個々の部品の順)。たとえば、「ヘッド ピン」よりも「押出ヘッド、ツーリング アセンブリ、マンドレル」の方が便利です。入手可能な場合は、図面参照または元の部品番号を追加してください。これにより、サプライヤーは地元のニックネームに依存することなく出発点を得ることができます。
| コンポーネントグループ | 関数 | 有用な識別証拠 |
|---|---|---|
| 供給と押出 | 樹脂の供給・搬送・溶融・混合 | 押出機の図面、スクリュー/バレル仕様、モータープレート |
| ダイヘッドおよびパリソンツール | 溶融物を分配してチューブを形成します | ヘッドモデル、ツーリング図面、アセンブリリビジョン |
| パリソンコントロール | ツーリング開口部に対するコマンドの変更 | コントローラーのバージョン、アクチュエーター、フィードバックの識別 |
| 金型とクランプ | パリソンを捕捉し、ツールを保持して外形を定義します | 金型 ID、インターフェース図、クランプ アセンブリのリファレンス |
| 送風と冷却 | パリソンを膨らませて熱を取り除きます | ブローツール図、エア回路、冷却回路図 |
| 駆動と制御 | 電源、シーケンス、モニター機能 | 回路図、デバイスプレート、ソフトウェアおよびパラメータのバージョン |
| テイクアウトと仕上げ | 製品が含まれている場合は取り外して完成させます | グリッパー/治具の図面と承認されたライン構成 |
樹脂の供給と溶解: ホッパー、スクリュー、バレル、ドライブ
送り経路はネジの前から始まります
ホッパーは材料を押出機の供給セクションに供給します。プロジェクトには、ローダー、ブレンダー、注入装置、または再生粉砕機が含まれる場合もあります。これらは、別個のインターフェイスを備えた識別可能な機器として扱います。ホッパーの存在は、機械供給に自動搬送、乾燥、または混合が含まれていることを証明するものではありません。
出力が不規則になった場合は、スクリューのせいにする前に、樹脂のグレード、ロット、配合、供給動作を記録してください。物質の供給が制限されたり中断されたりすると、ヘッドに到達する物質に影響が出る可能性があります。メンテナンス チームは、単に大型の押出機を要求するだけでなく、実際の稼働に関連した観察を必要としています。
スクリュー、バレル、温度システムは異なる役割を果たします
回転するスクリューによりバレル内の樹脂が搬送され加工されます。加熱ゾーンは温度制御下で熱を加えますが、プロセスでは機械的作業を通じて熱も発生します。温度センサーは、設置場所にフィードバックを提供します。したがって、表示されるバレルゾーン温度は、流れる溶融物のすべての部分を直接測定したものではありません。
ヒーターとセンサーの ID を分離してください。低温アラームには、電源回路、ヒーター、フィードバック装置、配線、または制御セットアップが関係する場合があります。故障を確認せずにヒーターを交換すると、元の問題が解決されないままになる可能性があります。一般的な抵抗値や温度制限ではなく、実際の配線図と適格な電気診断を使用してください。
ドライブは定格電力以上に一致する必要があります
モーター、ギアボックス、カップリングが動きをスクリューに伝達します。それらの機械的接続と動作要件は、設置されたアセンブリに属します。同じ定格出力のモーターが自動的に適切な代替品になるわけではなく、同じ呼び径のネジでも形状や接続の詳細が異なる場合があります。
スクリューまたはバレルに関するお問い合わせの場合は、元の図面、機械のシリアル番号、および材料の用途を提供してください。ドライブに関するお問い合わせの場合は、完全なモーターとギアボックスのプレート、および関連するアセンブリのリファレンスを含めてください。安全な位置から撮影した写真には、元の向きと接続情報が保存されます。これらの記録は、故障したアイテムとその周囲の大きなアセンブリを区別するのに役立ちます。
パリソンの形成: ダイヘッド、ダイツール、壁厚制御
ダイヘッドは押出機から溶融物を受け取り、それを出口ツールに向かって分配します。ダイとマンドレルは、ダイピンまたはコアツールと呼ばれることもあり、チューブを形成する環状通路を画定します。用語はヘッドの設計によって異なるため、名前付きコンポーネントは常に図面に接続する必要があります。
ブロー金型は別の役割を果たします。空気がプラスチックをキャビティに対して膨張させると、熱いパリソンの周りを閉じて容器の外側を画定します。問題が押出ヘッド、出口工具、またはブロー金型に関係するかどうかを特定せずに「新しい金型ヘッド」を注文すると、回避可能な曖昧さが生じます。
連続ヘッドとアキュムレータヘッドは異なる材料経路を持っています
連続押出装置により、継続的な溶融物の供給からパリソンが形成されます。アキュムレータヘッドは、一定量の溶融物を貯蔵し、サイクル中にそれを排出します。追加の保管および排出機能により、ヘッド アセンブリとその制御が変更されます。メルトアキュムレータは、流体動力回路にエネルギーを蓄える油圧アキュムレータとも異なります。
シール、ツーリング、ヒーター、アクチュエーターを比較する前に、ヘッドのアーキテクチャを特定してください。出口の直径が一致するだけでは、周囲のアセンブリ、動作、または制御インターフェースに互換性があるとは限りません。
コントローラーは肉厚制御の一部にすぎません
パリソン制御システムは、コントローラー、アクチュエーター、フィードバック構成を通じて、プログラムされたプロファイルを工具の動きにリンクさせます。モグさんのブロー成形部品の概要は、コントローラー、アクチュエーター、サーボ コンポーネントをソリューションの個別の要素として説明しています。これらのコンポーネント ファミリは、制御およびモーション システム内でさまざまな役割を果たします。
実際の意味は単純です。交換用のスクリーンやコントローラーは、アクチュエーター、フィードバック、マシン インターフェイスとは独立して選択することはできません。 Moog の概要では、コンポーネント ファミリについて説明します。特定の Kinggle マシンにどのデバイスがインストールされているかは識別されません。
工具の位置と最終的な壁の厚さも分離しておかなければなりません。ボトルの壁は依然として材料の挙動、部品の形状、プロセス条件に依存します。表示されたプロファイルを壁面測定レポートとして扱うのではなく、成形品を検証します。のパリソンプログラミングガイドプロファイルの変化と測定された製品の位置を結び付けます。
部品の成形とリリース: 金型、クランプ、ブロー システム、取り出し
ブロー金型とクランプユニットは個別に識別する必要があります。金型は製品固有のツールです。クランプ アセンブリはツールをサポートして移動し、必要な段階ではツールを閉じた状態に保持します。プラテン、ガイド、シリンダー、およびキャリッジ機構は、金型の購入に自動的に属するものではなく、機械構成に属します。
交換に関する問い合わせの場合、キャビティの写真で製品を特定できる場合がありますが、取り付けインターフェイスについてはほとんど明らかになりません。工具 ID と関連する機械または金型の図面を含めます。の押出ブロー成形金型設計ガイドキャビティ、ピンチオフ、冷却、ブローインターフェース、および除去方法が連携して機能する必要がある理由を説明します。
ブローピンはダイピンではありません
ダイピンまたはマンドレルは溶融成形ツールに属します。ブローピンは空気供給装置に属し、一部の構成ではネック形成装置または校正装置に属します。どちらも製造現場では「ピン」と呼ばれる場合がありますが、実行する仕事とインターフェイスが異なります。
製品によっては下吹きなど吹き方の異なる配列を採用しているものもあります。ボトルの容量だけでブローピンを注文しないでください。製品の仕上げ、ツールの形状、取り付け、動き、および空気接続は、承認された設計と一致する必要があります。ピンまたはブローアセンブリの正確な機能は、その設計によって異なります。
部品の取り外しは金型を開くだけではありません
除去システムは、許容できない損傷や干渉を生じることなく、形成された製品を取り出す必要があります。プロジェクトによっては、取り外しにはグリッパー、ロボット、別のハンドリング機構、または定義された手動操作が必要となる場合があります。バリの除去、ハンドルの穴あけ、漏れ検査、および搬送は別個の装置であってもよい。
この境界は、部品が次のマシンに誤って到着した場合に重要になります。金型を開いた後に跡や変形が発生する可能性があります。最初に発生した場所、どのステーションまたはキャビティが発生したか、および取り扱う前に存在していたかどうかを記録します。トリミングと搬送後にのみ検査された欠陥から金型の摩耗を診断しないでください。
フィンガー、治具、センサーの交換を依頼する前に、注文した取り出しスコープと仕上げスコープを確認してください。の自動機とラインガイド一式機械の機能を下流の電源から分離します。自動化は、「自動」という言葉から推測するのではなく、実際の構成によって識別される必要があります。
サイクルをサポート: 油圧、冷却、センサー、制御
動力および流体回路
油圧機械では、モーターとポンプが油圧動力を供給します。バルブは流れを指示または調整し、アクチュエーターは動きを生み出します。サーボ駆動のオイルポンプは引き続き油圧システムの一部です。電気モーターと呼んでも、機械全体が完全に電気になるわけではありません。
エア システムは、指定された空気圧および送風機能をサポートします。レギュレーター、バルブ、フィルター、チューブ、ブローツールにはそれぞれ異なる役割があります。正しく見える接続でも、回路要件と一致する必要があります。本体サイズやポートの外観だけでなく、回路図と完全なデバイスコードから油圧コンポーネントと空圧コンポーネントを特定します。
冷却にはいくつかの個別の負荷があります
金型には熱を除去する必要があり、機械には作動油やその他の指定された回路などの追加の冷却負荷がかかる場合があります。チラー、タワー、またはプラントの水システムは、機械の供給源の外に設置することができます。不足しているプラント機器を不足している機械コンポーネントとして扱う前に、責任の境界をマッピングします。
主給水部の正常な測定値は、すべてのカビの枝が適切に循環していることを証明するものではありません。回路の同一性と実際の動作観察は、単一の回線全体の仮定よりも役立ちます。のユーティリティ要件ガイド機械、金型、補助的な需要を明確に保つ方法を説明します。
HMI、PLC、およびフィードバックデバイスは互換性がありません
HMI はオペレーターインターフェースです。 PLC は機械の制御ロジックを実行し、フィールド デバイスは信号を提供してコマンドを実行します。 HMI 上のメッセージは、報告された状態を識別します。それだけでは、画面に欠陥があるか、表示されているデバイスに障害があるかがわかりません。
何かをクリアまたは変更する前に、アラーム、サイクル ステップ、および関連する観察を保存してください。を使用します。HMI設定とアラームガイドその記録を整理するために。コントローラー、ドライブ、またはフィードバックの交換には、正しいプログラム、パラメーター、および校正が必要になる場合もあります。
安全関連デバイスには、指定された交換および検証プロセスが必要です。米国では、OSHA の危険エネルギーに関するガイダンス予期せぬ通電や蓄積されたエネルギーによる保守リスクに対処します。権限のある担当者を通じて、サイトのマシン固有の手順に従ってください。 HMI ストップも汎用部品ガイドも安全なアクセスを確立しません。
Kinggle 連続マシンとアキュムレータ マシンの部品がどのように異なるかをご覧ください。
実際のプラットフォームの例により、コンポーネント マップがさらに便利になります。キンググルズKGB5L商品ページは、並進金型シフト機構を備えた単一ステーションの連続機械について説明しています。その表には 60 mm ネジがリストされており、機能の説明には三菱 PLC という名前が記載されています。

のKGB100B 120Lのページ代わりに、アキュムレータヘッドプラットフォームについて説明します。 100 mm ネジのリストがあり、油圧サーボ操作、直圧金型ロック、肉厚制御について説明しています。その保管と排出の配置により、コンポーネントの議論に異なる構造が与えられます。

| アイテム | KGB5L | KGB100B | 区別によって何が変わるのか |
|---|---|---|---|
| 公開されたアーキテクチャ | シングルステーション連続押出 | アキュムレータヘッドの押し出し成形 | ヘッドアセンブリとサイクルの関係 |
| 公表されているネジ径 | 60mm | 100mm | さまざまな押出機のリファレンス。直径は完全な部品仕様ではありません |
| 公開された金型配置 | 並進型モールドシフト | ページに記載されている固定開閉配置 | 正しいクランプとムーブメントのアセンブリを特定する |
| 代替 ID | このマシンの構築済みドキュメントを使用する | このマシンの構築済みドキュメントを使用する | 共有コンポーネント名からは互換性は生まれません |
出典: リンクされている 2 つの Kinggle 製品ページ。構成の説明とネジの直径はカタログ情報であり、お客様が設置した機械からの測定値ではありません。
これらの例は、「キンググルねじ」、「油圧バルブ」、または「壁コントローラー」という注文の説明が広すぎる理由を示しています。 1 つのマシン ファミリ内であっても、シリアル番号、承認された変更、および現在のアセンブリ リビジョンが重要です。製品ページのデータはプラットフォームを見つけることはできますが、完成した部品表を置き換えることはできません。
購入の場合は、カタログに記載されている内容、注文内容、現在インストールされている内容の 3 つの記録を分けてください。その後の変更により、ドライブ、センサー、またはツールが変更された可能性があります。特に古いコンポーネントが元の図面と一致しなくなった場合は、置き換えを選択する前にこれらのレコードを調整してください。
サービス問い合わせの際は、影響を受けるサブシステムを概要写真にマークし、読み取り可能なコンポーネント ラベルを別途添付してください。両方のイメージをマシンのシリアル番号にリンクします。設置状況のないクローズアップでは、アイテムが押出ドライブ、油圧パッケージ、または補助装置に属しているかどうかが隠れてしまう可能性があります。
注文する前に正しい交換品を特定してください
コンポーネントが故障したという結論ではなく、観察された問題と部品の正体から始めます。壁が平らでない、動作が遅い、温度アラームなどには、いくつかの原因が考えられます。交換品を購入する前に、状態を記録し、承認された診断プロセスを通じて障害を確認してください。
のブロー成形欠陥ガイド製品の症状を整理するのに役立ちます。サービス間隔については、予防保守チェックリストインストールされたマシンのマニュアルと一緒に。コンポーネントの概要では、樹脂、デューティ サイクル、動作環境ごとに 1 つの交換時期を規定すべきではありません。
| 記録 | 含む | なぜそれが重要なのか |
|---|---|---|
| マシンのアイデンティティ | モデル、シリアル番号、識別プレートの写真 | ビルドとそのドキュメントを見つけます |
| アセンブリのアイデンティティ | システム、組立図、元の部品番号とリビジョン | 1 つのコンポーネントを類似アイテムから区別する |
| デバイス情報 | 完全なメーカーコードと判読可能な評価 | 部分的なコードでは構成の違いが省略される場合があります |
| 接続 | 関連する取り付け、シャフト、流体、電気または信号インターフェース | 見た目の類似性以上のものを確認 |
| 変更履歴 | 承認された交換、修正、およびソフトウェアの変更 | 元の図面と現在のマシンを一致させます |
| 故障の証拠 | アラーム、サイクルステップ、測定、マークされたサンプル、安全な写真 | 報告された症状と故障した項目を区別するのに役立ちます |
短く管理された識別シーケンスを使用する
- 機械の図面または部品リストで項目を見つけて、そのアセンブリ参照を記録します。
- 安全な許可された位置から完全なラベルと周囲の設置場所をキャプチャします。
- 関連する機械的、電気的、および流体インターフェースをサプライヤーの仕様と一致させます。
- 置換または改訂を文書化し、設置前に必要な技術的承認を取得してください。
- 承認された交換後、生産をリリースする前に、必要なセットアップ、フィードバック、安全機能、および製品の結果を検証します。
コンポーネント クラスが異なれば、必要な証拠も異なります。ヒーターには、指定された電気および設置の詳細が必要です。バルブには正しい回路機能とデバイス構成が必要です。機械ツールには図面とインターフェイスが必要です。コントロールの交換には、バージョンとパラメータのチェックが必要です。写真はこれらの記録を裏付けることができますが、隠れた要件をすべて証明することはできません。
正確に供給された品目および承認された代替品について書面による確認を要求してください。古い ID と新しい ID をサービス レコードに保存します。この記録は、「ブロー成形機用のスペアパーツ 1 個」だけを記載した購入説明書よりも、次回の故障時に役立ちます。
ラベルが読めない場合は、推測した部品番号ではなく、より多くの証拠が必要です。図面の位置、設置写真、機械の記録を使用して同一性を解決します。コンポーネントが似ているからといって、近くのマシンからコードをコピーしないでください。
ブロー成形機部品に関するよくあるご質問
ブロー成形機の主要部品は何ですか?
押出機の場合、主なグループは、供給と押出、ダイヘッドとツーリング、パリソン制御、金型とクランプ、ブロー、冷却、ドライブと制御、製品の取り出しです。正確な配置はプラットフォームとプロジェクトによって異なります。まずプロセスを特定し、次にその組立ドキュメントを使用して、標準装備、選択されたオプション、個別の補助装置を区別します。
ダイヘッドとブロー金型の違いは何ですか?
ダイヘッドは溶融ポリマーを処理し、出口ツールを通じてパリソンを形成します。ブロー金型はパリソンの周囲で閉じ、膨張中に製品の外観を定義します。したがって、金型キャビティ、ダイ、または完全なヘッドアセンブリは別の注文品目となります。 「金型」という言葉だけに頼るのではなく、アセンブリの参照先を示してください。
ブローピンはダイピンやマンドレルと同じですか?
いいえ、ダイピンまたはマンドレルは溶融成形ツールに属し、環状出口を定義するのに役立ちます。ブローピンは空気を導入し、特定の設計ではネック形成または校正の役割を果たす場合があります。 「ピン」という共通の単語によってコンポーネントが交換可能になるわけではありません。どちらかの項目を特定するには、実際のツーリング図面を使用してください。
異なるブロー成形機間で部品の互換性はありますか?
一般名、類似した外観、一致する見出しの評価などから互換性があると想定しないでください。完全なデバイス コード、アセンブリ リビジョン、取り付け、接続、操作機能が一致している必要があります。制御は、ソフトウェア、パラメータ、フィードバックの互換性に依存する場合もあります。代替案は、カタログ写真から推測するのではなく、設置された構成に対して承認される必要があります。
交換部品を特定するにはどのような情報が必要ですか?
機械のモデルとシリアル番号、元の部品番号、組立図参照、リビジョン、および透明なラベルの写真を送信してください。関連するインターフェース、承認された変更、観察された障害を含めます。制御デバイスの場合は、バージョンと構成の記録も保存します。これにより、コンポーネントの広範なカテゴリではなく、特定のアイテムを照会で特定できるようになります。
特定の部品の問い合わせを準備する
Kinggle マシンの場合は、マシン プレート、アセンブリ リファレンス、および読み取り可能なコンポーネント ラベルから始めます。問題の記録と関連する図面を追加して、パッケージを次のメールアドレスに送信します。Kinggle のお問い合わせページ。取り付けられている部品を特定することは、正しい交換を確認するための最初のステップです。