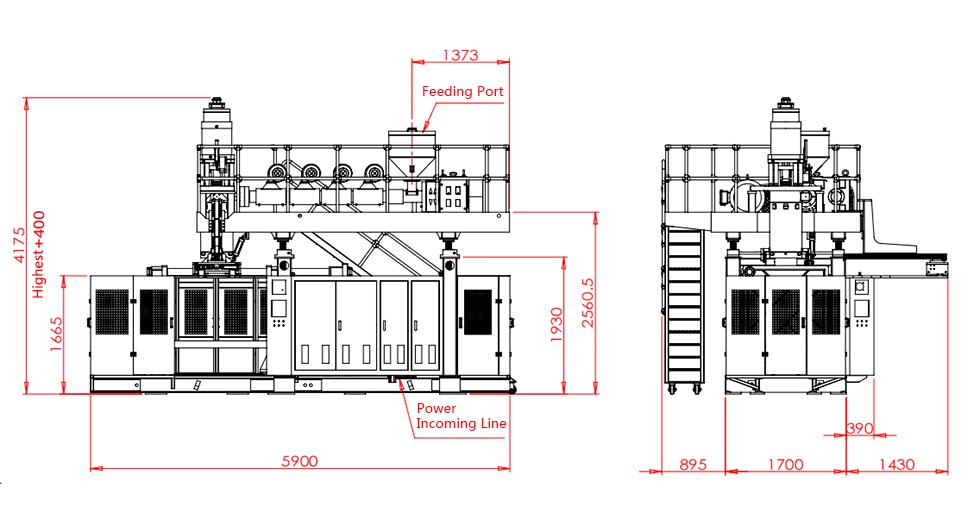
各層の機能と容器の仕様に合わせて多層ブロー成形機を選択してください。見積もられた押出システムが必要な出力でレシピを保持できることを確認し、受け入れられたコンテナごとのコストを比較します。意図した材料と金型で構成を検証します。追加のレイヤーは、定義された製品または生産要件によってのみ正当化されます。
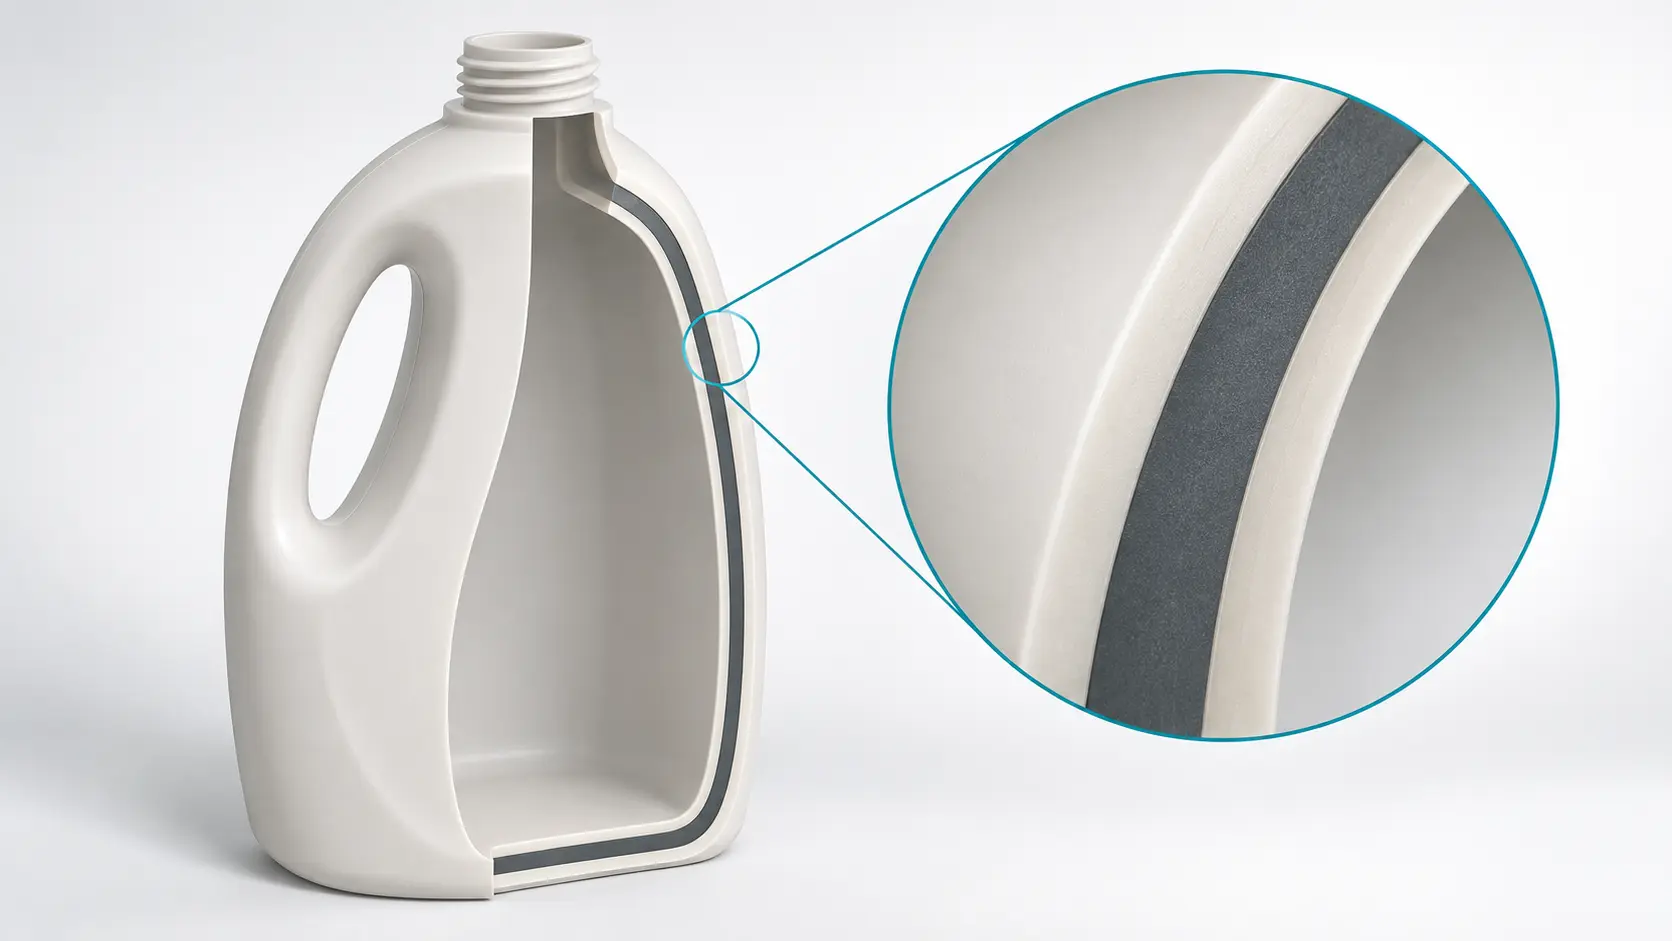
購入の決定に役立つのは、次の 4 つのチェックです。
- 層数を選択する前に、コンテナの仕様を記述します。
- 各マテリアル ストリームをそのレイヤーにマッピングし、その動作範囲を確認します。
- 実際の層分布と完成したコンテナのパフォーマンスを確認します。
- コスト比較や試作記録には生産ロスも含めてください。
レイヤー数ではなく、コンテナーの仕様から始めます
「三層ボトル製造機」のリクエストには、あまりにも多くの決定が残されています。内容物、容器の形状、樹脂のグレード、必要な生産量、または壁を複数の層に分ける理由は特定されません。サプライヤーは、間違った材料システムを引用したまま、機械カテゴリでその要求に答えることができます。
完成したコンテナから始めます。図面、ネック仕上げ、ハンドル配置、公称容量、完成重量を入力してください。必要な外観、使用条件、性能チェックを追加します。たとえその容量と総重量が一致していても、明るい色の洗剤ボトルと酸素に敏感なパッケージには、異なる証拠が必要です。
要件を受け入れ項目に変える
「良好なバリア」や「高強度」などの曖昧な用語を、定義されたテストおよび許容限界に置き換えます。ボトルが特定の取り扱い手順に耐える必要があるか、指定された外観を維持する必要があるか、または製品保護目標を満たさなければならないかを述べます。テスト条件は制限外に属しており、該当する場合は内容または模擬も含まれます。
| 要件 | 選択質問 | 要求する証拠 |
|---|---|---|
| 一貫した表面色 | どのレイヤーが色を保持しますか?また、どのような入力バリエーションが許可されますか? | 承認された外観サンプルと実行全体にわたる試用サンプル |
| コアにリサイクル素材を使用 | システムはどのソース、グレード、材料シェアを処理する必要がありますか? | 材料仕様、フィードマッピング、および完成品の結果 |
| 製品の保護 | 壁にはどのような物質が入ったり入ったりしないようにしなければなりませんか? | バリアターゲット、テスト条件、パッケージレベルの検証 |
| 取り扱いと積み重ね | パフォーマンスを制御するコンテナの場所と負荷はどれですか? | 図面限界と合意された機械的テスト |
| 生産高 | 定義された時間内に受け入れられたコンテナは何個必要ですか? | 総溶融需要、受け入れられた数、拒否および停止ログ |
必須要件を設定とは別にしてください。単層構造がすでに仕様に合格している場合は、それを参照オプションとして使用します。多層の提案には明確な理由が必要です。それは、異なる表面、定義されたコア材料、バリア機能、またはリファレンスが経済的に満たすことができないその他の要件です。
製品構成も記載してください。長期のリピート注文に対応するラインでは、数色で短いバッチを作るラインとは段取り替えの負担が異なります。最も簡単なボトルだけをテストするのではなく、計画されている最小の製品と最大の製品を含めます。これにより、機器の議論に使用可能な境界が与えられます。
構造を選択する前に、すべての層に役割を与えます
共押出ブロー成形では、金型で中空部品を形成する前に、材料の流れを組み合わせて層状のパリソンを形成します。選択の問題は、これらのレイヤーがコンテナーにどのようにサービスを提供するかです。キンググルズ多層共押出の概要基本的なプロセスと共通のレイヤー機能について説明します。
二層ブロー成形機は、内面と外面に異なる配合が必要な場合に適しています。 3 層ブロー成形機は、これらの表面の間に別のコアを追加します。どちらの説明も、それ自体で強度、化学的適合性、またはバリア性能を確立するものではありません。これらの特性には、選択した材料、形状、テスト結果が必要です。
| 構造コンセプト | 評価する理由 | 残る疑問 |
|---|---|---|
| 単層 | 1 つの配合で完全な製品要件を満たします | 完成したコンテナは提案された重量で合格しますか? |
| 2層 | 内側と外側の別々の配合 | 表面と界面は許容範囲内ですか? |
| 3層 | 両方のスキンとは独立してコア配合を割り当てます | 意図したコア共有は許容可能なスキンとパフォーマンスで実行できますか? |
| タイレイヤーによるバリア構造 | 厳選したバリア樹脂と構造材を組み合わせます | 樹脂のグレード、界面、パッケージの性能は検証されていますか? |
システムとして材料を指定する
スキン/コア/スキン構造の場合、各位置の樹脂と添加剤パッケージを識別します。購入したリサイクル原料と、グラインダーから戻された生産トリムを区別します。単純に「新しい/古い/新しい」と記述されているレシピには、一貫性と材料の取り扱いを評価するために必要な情報が隠されています。
埋設されたリサイクルコアを内容物への適合性の自動的な証明として扱わないでください。使用目的に必要な資料ドキュメントと製品固有の評価を要求します。同様に、リサイクルされた内容とリサイクル可能性は別の問題です。 1 つはコンテナに何が入るかということです。もう 1 つは、その後完全なパッケージに何が起こるかに関するものです。
バリア層が材料システムを変える
クラレが特定するガスバリア材としてのエバールEVOH包装やその他の用途に使用されます。その技術プレゼンテーションポリオレフィンとEVOHの間の結合層も示しています。これらの接着剤の位置は、層数の範囲外ではなく、構造および機器のレビューに属します。
接着剤のグレード、取り扱い説明、合意されたバリア条件を含む、完全な樹脂の組み合わせについて問い合わせてください。材料の透過性の値は、完成したボトルの保存期間の結果ではありません。コンテナ、クロージャー、内容物、および使用条件には独自の検証が必要です。その仕様なしでバリア樹脂を追加すると、購入の決定が未完了のままになります。
引用されたマシンがレイヤー レシピを実行できるかどうかを確認する
多層押出ブロー成形機は、コンテナとそのヘッドに供給される材料の流れの両方に適合する必要があります。各押出機、フィーダー、材料パス、層の位置を指定した装置スケジュールをリクエストします。図面では、ダイの出口、ステーション、および金型キャビティも特定する必要があります。これらのカウントは、システムのさまざまな部分を表します。
マルチヘッド機械は、成形イベントのために複数のパリソンを製造します。多層ダイヘッドはパリソン壁内に層を形成します。引用ではこれらの特徴を組み合わせることができますが、一方が他方を確立するものではありません。同様に、層数だけでは信頼できる押出機数は得られません。実際のフィード マッピングを読み取ります。
完全なユニットを使用してマテリアル ストリームのサイズを設定する
押出サイジングにはパリソンの総需要を使用します。完成したボトルの質量だけでは、トリムとなる材料が残ります。成形容器あたりの総質量と、1 時間あたりに成形される容器の数を定義します。複数の排出口を配置する場合は、その生産率にすべてのコンテナを含めます。
完成質量が 40 g、総パリソン割り当てが 55 g の仮想ボトルを考えてみましょう。品質が不合格になるまでにラインが 1 時間あたり 1,200 本のボトルを形成すると仮定します。この例では、15 g の差は調整されたものであり、標準のスクラップ許容量ではありません。これらの入力は方法を示しています。 Kinggle の制作結果ではありません。
材料ストリームの需要 = 総溶融需要 × 割り当てられた質量分率
| 位置 | 割り当てられたマスシェア | 必要な流れ |
|---|---|---|
| 外皮 | 20% | 13.2kg/h |
| コア | 60% | 39.6kg/h |
| 内皮 | 20% | 13.2kg/h |
| 合計 | 100% | 66.0kg/h |
20/60/20 レシピは計算上の仮定であり、推奨されるリサイクル含有率ではありません。 1 つの材料ストリームが複数の位置に供給する場合、そのストリームの負荷を計算するときにそれらの位置を組み合わせます。計画中の最小ボトルとレイヤーシェアも確認してください。最大出力の数値では、低送りで安定した動作は得られません。
Kinggle の製品オプションを出発点として使用する
キンググルズKGB2L 2L シングルステーションマシンに、単層、二層、および三層のオプションを示します。のKGB5D 5L ダブルステーション機に、別のプラットフォーム上の同じレイヤ オプションを示します。両方のページでマルチ ダイヘッド構成が個別に説明されており、これにより、引用文に層数と出口数を別々に入力する必要がある理由がわかります。

公開された容量クラスは、プラットフォームを絞り込むのに役立ちます。これらは、樹脂固有の構成のレビューに代わるものではありません。提案されたレシピにどのネジの設計、送りシステム、ヘッドのオプションが適しているかを尋ねてください。ベース HDPE 可塑化数値を、指定されていない多層システムの合計容量として扱わないでください。
共押出ブロー成形機の見積もりの場合は、すべての材料ストリームの合意された流量範囲、準備要件、必要な場合の濾過、レシピ制御およびパージ手順を記録します。価格に含まれる付属品を指定します。デモンストレーションで動作するマテリアル回路には、引用されたマシンの境界外の機器が必要な場合があります。
レシピ画面だけでなく、成形容器内の層を確認する
層比率の制御は材料の供給から始まりますが、受け入れは完成したコンテナに属します。正しいパーセンテージを表示する画面には、肩や角の層の厚さは表示されません。部品の総重量も不十分です。これは、各材料が最終的にどこに収まるかではなく、容器全体を表します。
質量レシピ、総肉厚プロファイル、および部品内で測定された層分布の 3 つの記録を別々に保管してください。理想的な断面であっても、材料の密度が異なると、質量分率が自動的に厚さ分率になるわけではありません。局所的な成形と流動により、レシピのパーセンテージを壁保証に変換するのではなく、コンテナを検査するもう 1 つの理由が追加されます。
ロケーションベースのサンプルプランを作成する
実図から測定箇所を選定します。ジオメトリや使用によって薄いセクションが重要になる領域を含めてから、分布パターンを示すのに十分なボディの位置を追加します。各サンプルのステーション、コンセント、時間、レシピの改訂を特定します。そうしないと、トレイにボトルが混在しているため、位置固有の問題が隠れてしまう可能性があります。
材料に適した切断方法と測定方法を使用してください。通常の目視検査では、同様の樹脂層を区別できない場合があります。薄い機能層がパフォーマンスを制御する場合、研究所がそれをどのように識別するか、および関連するパッケージの特性をどのようにテストするかについて合意します。切断された壁の写真だけでは、完全なバリア結果とはなりません。
レシピを変更する前に症状を診断してください
外側の色が一貫していないように見える場合は、まず承認された材料ロット、色の配合、および測定された皮膚分布を比較してください。着色剤をすぐに増やすと、コストとプロセス条件を変更しながら、1 つの症状を隠すことができます。明らかな分離を得るには、すべての押出機を一度に調整する前に、材料の組み合わせ、接着剤の要件、および処理記録を確認してください。
局所的な薄い領域については、層の測定とともにパリソンの位置と壁全体の分布を検査します。キンググルズパリソンプログラミングガイドプロファイルのタイミング、ツールの位置合わせ、および押し出しの安定性が重要である理由を説明します。ベースラインを保存し、次のサンプルでその効果を説明できるように、一度に 1 つの制御変数を変更します。
パフォーマンス チェックをその範囲に合わせます。ASTM D2463-23水で満たされたブロー成形された熱可塑性プラスチック容器の落下衝撃耐性に対処します。ASTM D2659-16(2023)列クラッシュの特性に対処します。どちらのテストも、それ自体ではバリア性能や意図した内容との互換性を確立するものではありません。トライアルの前に、適用される方法と製品の制限について同意してください。
樹脂の価格だけではなく、受け入れられたコンテナあたりのコストを比較してください
コア樹脂の価格が低いほど多層投資をサポートできますが、財務的な比較では、最終的には同じ承認された製品が必要です。両方の構造がコンテナの仕様を満たしている場合にのみ、構造を比較してください。そうでない場合、明らかに安価なオプションには、テストに合格するために必要な材料が単に含まれていない可能性があります。
購入コストを内部流通とは別にしてください。グラインダーに送られてラインに戻されたトリムは、依然として取り扱い、エネルギー、制御が必要です。ただし、同じポリマーを再度購入するわけではありません。すべてのパスで新たに購入した樹脂として総押出質量をカウントすると、材料コストが過大評価される可能性があります。
境界が明確なバッチ台帳を使用する
購入した消費された投入物、受け入れられた生産物、未回収のスクラップ、パージ材料、および同じ期間の在庫の変化を記録します。内部返品を個別に追跡します。リサイクルされたトリムを 2 回カウントする可能性のある普遍的なスクラップ率を適用するのではなく、材料損失が実際にその境界を離れる場合に請求します。
以下の例では、市場価格や Kinggle の見積もりではなく、仮想のコスト単位を使用しています。どちらのオプションでも、それぞれ 40 g の許容容器が 10,000 個生産されます。在庫の変動はないと仮定します。単層樹脂のコストは 100 個/kg です。多層オプションの場合、購入した入力ブレンドは、100 単位/kg で外側材料 20%、75 単位/kg でコア 60%、および 100 単位/kg で内側材料 20% です。
= 85 コスト単位/kg
| 入力または結果 | 単層 | 3層の仮定 |
|---|---|---|
| 受け入れられるコンテナ | 10,000 | 10,000 |
| 受け入れられた容器内の質量 | 400kg | 400kg |
| 消費された購入投入量(未回収の損失を含む) | 410kg | 430kg |
| 加重購入投入コスト | 100単位/kg | 85単位/kg |
| 購入した材料費 | 41,000台 | 36,550台 |
| 受け入れ容器あたりの材料費 | 4.10単位 | 3.655単位 |
この計算では、記載されているブレンドコストが、消費されたすべての購入インプットに適用されると想定しています。これは意図的に多層オプションにより多くの未回収損失を与えます。それでも、材料費の面で有利なため、受注数量は 4,450 個となります。この金額は、利点が失われるまでの追加の運用コストと所有コストに利用できる許容量です。
多層オプションで注文に 2,000 ユニットが追加される場合、この限定的な比較での合計コストは 38,550 ユニット、つまり受け入れられたコンテナあたり 3.855 になります。実際の見積もりには、人件費、光熱費、メンテナンス、追加の機器の所有コストなど、より明確な境界線が必要です。想定されるすべての入力を工場独自の台帳に置き換えます。
保存後の生産スケジュールを確認する
レシピや色を頻繁に変更すると、パージの損失やセットアップ時間が決定的なものになる可能性があります。安定した実行だけでなく、バッチの長さと計画オーダーの順序も比較します。長期の注文で実証された材料の節約は、いくつかの短いバッチの損失をカバーできない可能性があります。工場が実際にスケジュールする段取り替えを試行します。
材料価格が変わっても計算を維持します。便利なコストモデルにより、購入者は製品要件を変更することなく、コア価格、許容収量、バッチサイズを変更できます。単一の魅力的な節約率を生み出すのではなく、提案がどこで支払いを停止するかを明らかにする必要があります。
材料固有の機械トライアルで構成を証明する
目的の容器と材料の周囲にトライアルを配置します。簡単なデモンストレーション樹脂によって機械が動作することを確認できますが、引用されたシステムが要求の厳しいコア配合を保持しているのか、それとも薄い機能層を保持しているのかについては答えることができません。試用計画で、購入したビルド、ヘッド構成、補助装置、および下流の操作を特定します。
材料を実行する前に、サンプル計画、測定方法、製品制限、および出力定義に同意します。必要な期間は、トライアルで何を示す必要があるかによって異なります。安定化、材料の補充、または関連する再起動が受け入れ質問の一部である場合は、それらのイベントを含めます。任意のランレングスは、定義されたテストの代わりにはなりません。
- トライアルを承認された容器の図面、金型の改訂、および正確な樹脂グレードと照合します。材料のロットと準備条件を記録します。
- 押出機から層へのマッピング、質量レシピ、および含まれるマテリアルハンドリング機器を確認します。初期制御設定を保存します。
- 合意された安定した状態を確立します。テスト中の実際のプロセス値、介入、レシピ変更を記録します。
- ステーション、出口、時間ごとに追跡可能なサンプルを収集します。最高のボトルだけを提示するのではなく、失敗したサンプルを品質記録に保存します。
- 指定された場所を測定し、合意された機能テストを実行します。すべての合格結果をそのサンプルとメソッドに関連付けます。
- 受け入れられた出力、未回収の損失、および関連する切り替えまたは再起動の結果を記録します。渡された構成とレシピを凍結します。
1 つの魅力的なサンプルから分離されたプロセス能力
プロセスがまだドリフトしている間にサンプルが通過する可能性があります。合意された観察ウィンドウ全体および含まれるイベント後のサンプルを比較します。材料ロットやリフィルにより外観や層分布が変化した場合は、証拠を保存し、原因を調査してください。平均だけでは、1 つの出口またはある時点での障害を隠すことができます。
出力には、承認されたコンテナを合意された生産時間で割った値を使用します。停止、拒否、および下流の保留がどのように計算に入るかを説明します。ターゲットが完全なラインに関する場合は、テストされた境界にトリミングと検査を含めます。機械のカウンターと、完成し合格したコンテナの箱では、異なる結果が測定されます。
キンググルズ工場受け入れテストガイド結果をマシン、製品、方法、制限に結び付ける方法を説明します。マルチレイヤーを選択する場合は、マテリアル ストリーム スケジュール、レイヤーの測定値、およびレシピの改訂をそのレコードに追加します。未解決の項目とそれらを閉じるために必要な証拠を文書化します。
受け入れ工場で再現できる構成を要求します。受け入れられた材料グレード、供給経路、ヘッドと工具の識別子、レシピ ファイル、ユーティリティ条件、およびサンプル結果が機械と一緒に送信される必要があります。
素材固有のトライアルにより、当事者が実際に確認した条件に購入リスクが絞り込まれます。将来のあらゆる樹脂や製品での性能を保証するものではありません。材料システムや容器の仕様を変更する場合は、同じ層数が同じ結果を保証すると仮定するのではなく、明確なレビューが必要です。
Kinggle にコンテナの図面、内容物、樹脂グレード、目的の層機能、および受け入れられた出力ターゲットを送信します。製品の組み合わせと必要なテストを追加して、機器の提案が実際の作業に対応できるようにします。
寧波キンググル機械有限公司 ·sales@kinggle.com · +86-574-87103665
よくある質問
多層ブロー成形機は常に単層機より優れていますか?
いいえ。1 つの配合物が容器の仕様を満たしている場合、単層機が合理的な基準となります。多層装置は、定義された表面、コア、またはバリア要件と実行可能なコストケースによって正当化されます。追加の層を品質グレードとして扱うのではなく、受け入れられた製品のパフォーマンスと運用コストを比較します。
3層構造には3つの異なる材料が必要ですか?
いいえ。3 層構造は壁内の 3 つの位置を特定しますが、必ずしも 3 つの異なるポリマー ファミリを特定する必要はありません。 2 つのスキンは同じ配合を使用し、コアは別の配合を使用する場合があります。実際の材料スケジュールとフィード マッピングをリクエストします。これらの文書は、選択したヘッドと押出機がどのように構造を作成するかを確立します。
多頭ブロー成形機は多層機と同じですか?
いいえ。複数のダイ出口では、成形イベントで複数のパリソンが生成されます。多層装置はパリソン壁内に材料層を形成します。マシンは両方の機能を組み合わせることができます。見積書で生産手配と材料手配を混同しないように、出口数、層構造、ステーション、キャビティを個別に記録します。
既存の単層マシンを多層生産用にアップグレードできますか?
答えは、既存の押出システム、利用可能なスペース、ヘッド インターフェイス、制御、ユーティリティ、および必要なスループットによって異なります。変換の予算を立てる前に、実際のビルドのエンジニアリング レビューを取得します。ヘッドの交換だけで、提案されたレシピに必要な追加の材料回路や動作範囲が提供されるとは考えないでください。
多層ブロー成形機の見積りに必要な情報は何ですか?
容器の図面と仕上がり状態、内容物、樹脂グレード、提案する層の機能、許容される生産目標と製品構成を提供します。わかっている場合はパリソンの総質量、必要なテスト、利用可能なユーティリティ、および下流範囲を含めます。レイヤのレシピが決まっていない場合は、サプライヤーが適切な構成を評価できるように、最初にパフォーマンス要件を定義します。