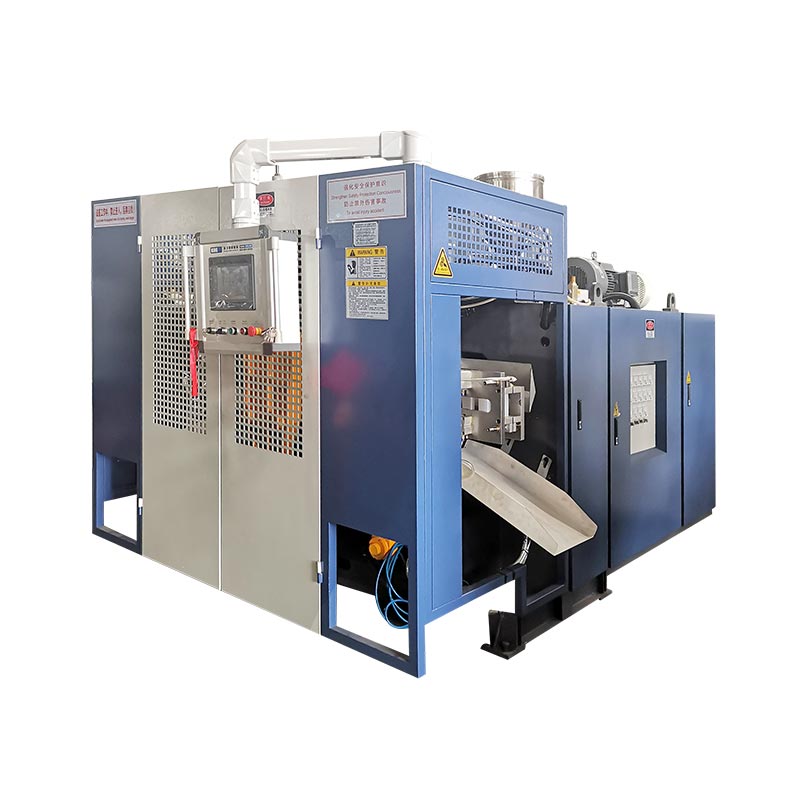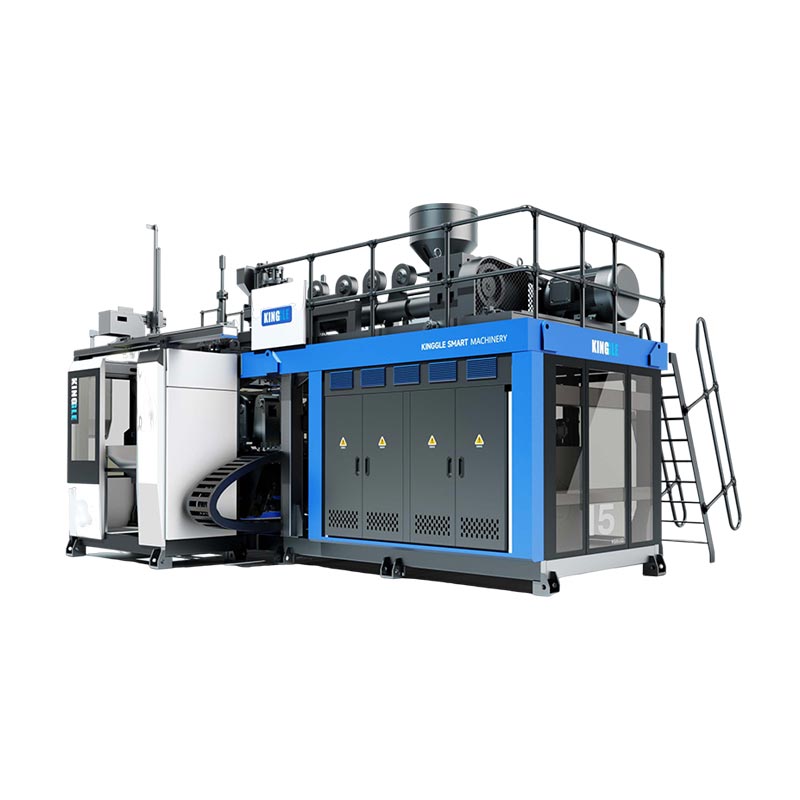
自動車用ブロー成形では、エアダクトや液体リザーバーなどの中空部品を製造できます。機器の選択は、部品図、指定された樹脂、および受け入れ要件から始まります。機械が宣伝しているコンテナの容積だけでは、その機械が特定のダクトを形成するか、その金型に適合するか、または必要な完成品を供給するかどうかを確立することはできません。
有益な購入レビューは、成形、取り外し、トリミング、組み立て、検査といった完全なプロセスを通じて部品を追跡します。公称生産量や価格を比較する前に、製品と工具の必須要件を解決してください。そうしないと、成形サイクルが速いため、納期目標をまだ達成していない生産セルが隠蔽されてしまう可能性があります。

ブロー成形自動車部品: 用途とプロセス適合性
自動車部品は、中空であるという事実ではなく、何をする必要があるかによってグループ化します。キャビンのエアダクト、エンジンの吸気コンポーネント、および液体リザーバーにはさまざまなレビューが必要です。機械の動作条件とインターフェイスによって、機械の提案で答えなければならない質問が決まります。
| 部品ファミリー | 確立する入力 | 機器および工具に関する質問 |
|---|---|---|
| キャビン HVAC ダクト | 空気経路、接続形状、設置スペース、指定された機能チェック | 提案されたルートは本体を形成し、アクセス可能なトリミングおよび検査場所を残すことができますか? |
| エンジン吸気部品 | 指定された温度、圧力または真空条件、媒体への露出および接続要件 | 樹脂、成形ルート、完全なセルはそれらの特定の条件に適合しますか? |
| 液体リザーバー | 流体、使用条件、ポート、取り付け機能、および合格基準 | 本体、インターフェイス、およびその後のアセンブリはどのように製造され、検証されるのでしょうか? |
| その他の中空技術部品 | 荷重ケース、寸法、アセンブリの特徴、および使用目的 | ブロー成形が適していますか? それとも別の成形または接合ルートを比較する必要がありますか? |
燃料システム プロジェクトは別の承認経路に置きます。例えば、RISE がプラスチック製燃料タンクの火災試験について説明これは国連規則 34、付録 5、第 5 項に基づくものです。これは特定のテスト範囲であり、完全な承認チェックリストではありません。実際の燃料システムプロジェクトに適用される市場、要件、承認責任を確立します。 「自動車用タンク」と記載されている機械カタログは、準拠した燃料タンクの生産を確立するものではありません。
ブロー成形 HVAC ダクト: 形状、インターフェース、機械要件
ブロー成形された HVAC ダクトの場合は、空気の経路とすべての接続を一緒に確認してください。形成可能なボディには、トリミング、位置特定、確認ができる開口部が必要です。したがって、カスタムのプラスチック ダクトは、成形ジオメトリと意図した完成ジオメトリの両方を定義した見積段階に到達する必要があります。
キャビンの換気をエンジンの吸気要件から切り離す
両方とも空気を運ぶという理由だけで、エンジンの吸気材料や試験条件をキャビンダクトに移さないでください。設置環境、承認された材料、および特定の部品に必要なチェックを記録します。圧力、真空、温度サイクル、または液体への曝露が重要な場合は、プロジェクト仕様で関連する条件を特定してください。
成形された開口部だけでなく、完成した接続を確認します
接続端、取り付け基準、断面の変更、および提案されたトリミング位置を図面上にマークします。次に、部品が仕上げ治具または検査治具にどのように収まるかを確認します。有用な検討課題は、同じデータム システムがトリミング、測定、および組み立て中に部品を一貫して配置できるかどうかです。
セルを定義する前に、必要な流量、通路、フィットまたは密閉チェックを指定します。これらのチェックには、専用の治具または別個のステーションが必要な場合があります。ブロー成形機が付属していると想定するのではなく、指定されたサプライヤーと受け入れ方法を備えている必要があります。
機械サイズを選択する前にプロセスルートを選択してください
大型の機械を選択する前に、パリソンがどのように金型キャビティに到達するかを検討してください。パリソンは、プロセスで形成され膨張する高温の中空管です。その取り扱いと配置はジオメトリに適合する必要があります。
従来の押出成形と3D吸引ブロー成形
東レの3Dサクションブロー成形の技術解説長く複雑な中空形状の金型キャビティにパリソンを導入する吸引法について説明します。これは独特のプロセス配置です。部品除去ロボットを備えた従来の押出ブロー成形機を、その機能の同等の証拠として扱うべきではありません。
パスが不自然な場合は、実際の形状と樹脂を使用して成形ルートのレビューを依頼してください。従来の押出ブロー成形、特殊な配置または吸引ルート、および必要に応じて結合された成形セクションを比較します。比較では、1 つのルートがすべての自動車ダクトに適合すると仮定するのではなく、形成の実現可能性、インターフェース、および下流の作業に取り組む必要があります。
メルトの供給とドライブの構成を分離しておきます
連続押出およびアキュムレータヘッド操作は、溶融物の供給を説明します。パリソンの配置は、プロセスのさまざまな部分を表します。油圧、サーボ油圧、および電気ドライブは作動を表します。これらを別々の軸で比較すると、引用文が解釈しやすくなり、自動ラベルが形成機能の代わりになるのを防ぎます。
実際の自動車用途に合わせたブロー成形樹脂の選択
ポリマーファミリーだけでなくグレードも指定してください。 「PA」または「PP」では、強化、変更、加工動作、対象部品への適合性について未解決の疑問が残ります。エンヴァリオールのデュレタン PA6 ポートフォリオたとえば、チューブやエアダクトのブロー成形グレードと強化グレードを区別します。ファミリ名は、互換性のあるレシピを識別するものではありません。
材料の準備と可塑化をグレードに合わせて行う
現在のグレード固有の処理命令を取得します。提案された乾燥と供給の配置、必要に応じて水分測定、スクリューとヘッドの適合性、温度制御、コンパウンドに必要な耐摩耗仕様を確認します。これらは技術的な確認のための項目であり、すべてのエンジニアリング プラスチックに対して 1 つの乾燥温度を公表する理由ではありません。
東レでは、溶融粘度と形状保持安定性がブロー成形樹脂の適合性に関連していると認識しています。試作中に材料の状態とプロセス設定を記録し、既知のレシピと照らし合わせて成形の問題を調査できるようにします。機械の公表されている HDPE 押出速度を、異なる樹脂での供給速度の証拠として受け入れないでください。
承認されたレシピ内で再生材を維持する
原料、処理履歴、提案された再生粉の割合を、顧客の許可とレシピを認定するために必要なチェックとともに記録します。意図した生産構成をテストします。バージン樹脂のみを使用した試験では、後で再生樹脂を添加した場合の性能は確立されません。
部品の図面をブロー成形装置の要件に変換します。
要件と証拠の表を使用して、ブロー成形装置をレビューします。それぞれの必須要件には、対応する仕様書、図面、または試用記録が必要です。未解決の項目は、責任者が閉じるまで表示されたままにする必要があります。
| 要件 | 提案をチェックインする | 証拠と終結 |
|---|---|---|
| 材料および総ショット需要 | グレード固有の可塑化、使用可能なショットと吐出。完成重量だけではなく、プロセスのスクラップも含める | 資料記録と代表者形成裁判 |
| 金型の取り付け | エンベロープ、取り付け、金型の厚さと質量、ユーティリティとサービスへのアクセス | 金型と機械の境界面の図 |
| 開封と取り外し | 開口スペース、必要な金型の動き、グリッパーの経路、および高温部分のクリアランス | 動議レビューと立ち退きシーケンスの立会い |
| クリティカルウォール領域 | ヘッドツール、パリソン管理、および提案された検査場所 | 図面限界に対するマッピングされた測定値 |
| 完成したインターフェース | トリミング、接合、組み立て、位置決め治具 | 完成品の寸法および機能のチェック |
| 受け入れられた出力 | 完全なセル、カウントポイント、中断ルール、拒否処理 | 受け入れられた数量と停止レコードを使用した時間制限付きトライアル |
自動車ブロー成形プロジェクトをどのようにレビューするか
自動車のブロー成形プロジェクトの場合、私は機械の能力について議論する前に部品の図面を確認します。私の最初の質問は、材料のグレード、動作環境、接続ポイント、および受け入れ要件に関するものです。機械の公称コンテナ容積は、引き続きスクリーニング基準であり、ダクトや不規則なリザーバーを承認するための基礎ではありません。
試用部品が重量目標を満たしていても、局所的な肉厚チェックに合格しなかった場合、私は部品全体の重量を増やす前に材料の分布を調査します。私は、指定された検査場所をパリソンのプロファイル、材料の準備、工具、および記録されたプロセス設定と比較します。あらゆる場所に材料を追加することは、関連する部品のチェックで問題が解決されたことが示されるまで、提案された変更のままになります。
工具のレビューでは、金型がプラテン間に適合するかどうかだけではありません。取り付け、金型の厚さ、開口スペース、必要な動き、完全な部品取り外し経路を確認します。ポートと取り付け機能には、成形後のトリミング、位置決め、検査のための明確な計画も必要です。
指定されたエンジニアリング プラスチック グレードについては、その加工指導を依頼し、提案された乾燥、供給、スクリューとヘッドの配置を確認します。私は、HDPE のスループット数値を他の樹脂の性能の証明として使用するつもりはありません。提案された再生レシピは、引き続き該当する材料と顧客の要件に従うことになります。
生産セルを承認する前に、試行計画に下流の作業を含めます。成形されたダクトは、合意されたトリミング、組み立て、検査の段階を通過する必要があります。私は、受け入れられた出力、中断、手動調整を記録し、合格した要件を修正や追加の証拠が必要な項目から分離します。
私の推奨事項はそれらの調査結果に依存します。生産不足に対して自動的に対応するには、より大型の機械が必要ではありません。私はまず、その制限が成形、取り扱い、仕上げ、または検査によるものかどうかを確認します。
ブロー金型の設計、壁の分布、および重要な境界面
完成した部品の重量は、オブジェクト全体の 1 つの測定値です。曲げ部、接続部、ピンチオフ部の厚みは識別できません。図面と機能から検査位置を確立し、定義された部品の状態で行われた測定値を比較します。
長手方向と円周方向の個別制御
部品の周囲の壁の分布とは別に、縦方向のパリソンのプログラミングを検討してください。東レは、3D 吸引プロセスの説明で半径壁厚制御について説明しています。提案したシステムの実際の制御機能を確認します。プログラミング ポイント数が多いということだけでは、すべての重要な場所がその制限を満たしていることを示すわけではありません。
局所的な故障の場合は、測定値を部品上の位置にマッピングし、関連するプロセスおよびツールの変数を調査します。変更の影響を確認できるように、変更を追跡できるようにしておきます。既存のパリソンプログラミングガイド制御トピックをさらに詳しく説明します。
仕上げと組み立てを通じてデータムを保持します
ポート、トリミングされたエッジ、および取り付けフィーチャを、指定したデータムに対して相対的に測定する方法を定義します。部品のサポートと測定条件に同意します。を使用して、金型および治具のサプライヤーとのこれらのインターフェイスを確認します。金型設計と機械インターフェースのチェック、金型の承認後に仕上げを別の問題として扱うのではなく、
完全な自動車用ブロー成形セルを定義する
樹脂の準備から合格部品のカウントポイントまでのルートを描画します。部品に必要な場合のみ、取り外し、トリミング、開封、接合、組み立て、検査を含めます。それぞれの操作について、サプライヤー、受け入れ証拠、統合に対する責任を指定します。
ステーションのインターフェースをチェックします。部品がどのように転送され、どのように配置されるか、下流のステーションが停止したときに何が起こるか、拒否された部品がどのように分離されるか。見積書では、機械製造業者が供給する機器と他社が供給する機器を区別する必要があります。の自動ライン構成ガイドこれらの供給境界をカバーします。
部品の機能や仕様から検査を選びます。必要なリークテストは、寸法、通過、組み立て、または耐久性の証拠に代わるものではありません。自動車アプリケーションごとに 1 つの一般的なテスト リストを使用することは避けてください。
部品と製造プロセスを分けて証明する
図面の改訂、承認された材料、および意図したレシピに基づいて代表的なトライアルを計画します。金型、セットアップ、材料ロット、測定計画を記録します。受け入れられた数量、拒否理由、停止、および手動介入をサイクル記録と並行して保管します。
サプライヤーの機械テストと顧客の製造部品の承認は、異なる目的を果たします。AIAG の公開 PPAP 概要生産部品の承認を、実際の生産速度での生産実行中に一貫して満たす設計記録と仕様に結び付けます。その範囲は、機械の動作をデモンストレーションしたり、許容可能なサンプルを 1 つ作成したりするよりも広いです。
| 活動 | 対処する質問 | 定義する証拠 | それ自体では確立されない |
|---|---|---|---|
| マシンまたはセルの FAT | 供給された機器は合意された許容範囲を満たしていますか? | 契約上のチェック、構成、試用条件、および未解決項目の記録 | すべての完成部品の機能または顧客の生産承認 |
| 部品の機能検証 | 完成した部品は指定された使用要件を満たしていますか? | 適用可能な寸法、組立て、機能および耐久性の記録 | 評価条件外でも生産パフォーマンスを維持 |
| 顧客の生産部品の承認 | 意図された製造プロセスは、顧客の該当する承認要件を満たしていますか? | 必要に応じて PPAP を含む、顧客定義の提出物と制作証拠 | 必要なレビューなしで変更された材料、図面、またはプロセスの承認 |
プロジェクト受け入れ計画でサンプル量、試用期間、測定方法、および統計基準を設定します。一般的なマシンの記事からユニバーサル Cpk ターゲットや実行時間を借用しないでください。機器部分には、FAT 計画ガイド合意された小切手を確立するため。
合格した場合、修正作業と再テストが必要な場合、またはまだ検証されていない場合は、各要件を閉じます。後者の 2 つのカテゴリに所有者と閉鎖証拠を割り当てます。これらのステータスを分離しておくことで、不完全なトライアル版が明らかな製品リリースになることを防ぎます。
合格部品境界での出力とコストを比較する
合意された検査に合格した完成した自動車部品をカウントします。ターゲットに切り替え、中断、および下流の操作が含まれるかどうかを示し、すべてのステーションに同じ時間基準を使用します。を参照してください。生産率計算ガイド公称サイクルと許容される出力の区別について。
成形サイクルを超えた HVAC ダクトセルの評価
架空の自動車用 HVAC ダクト プロジェクトの場合、スケジュールされた時間あたり 95 個の受け入れ部品という要件から始めます。単一キャビティ金型、32 秒の成形サイクル、90% の成形段階実行可用性、および完全なプロセス全体で 96% の最終許容歩留まりを想定します。
公称成形率は 3,600 ÷ 32、つまり 112.5 部/時間となります。想定される稼働可能性を適用すると、成形段階の生産能力は予定時間あたり 101.25 個になります。
この数字では完成した出力は確立されません。トリミング、ハンドリング、検査の能力も比較します。以下の表は、追加の転送損失や駅停止間の相互作用がないことを前提とした 2 つの計画シナリオを示しています。どちらの下流容量の数値も計画された時間を使用しており、想定されるステーションの中断をすでに考慮しています。 96% の収率は最後に 1 回適用されます。
| 企画施策 | 初期の下流シナリオ | 下流シナリオの修正 |
|---|---|---|
| 成形ステージ能力 | 101.25 部/時間 | 101.25 部/時間 |
| 下流の処理能力 | 90部/時間 | 105 パーツ/時間 |
| 想定される最終合格収量 | 96% | 96% |
| 予測された受け入れられた出力 | 86.4 部/時間 | 97.2 部/時間 |
| 必須の受け入れられた出力 | 95 部/時間 | 95 部/時間 |
初期シナリオでは、下流の生産能力により、最終収量許容値の前にセルが 1 時間あたり 90 部に制限されます。したがって、予想される許容生産量は 90 × 0.96 = 86.4 部/時間となり、要件を下回ります。
次に、1 時間あたり 105 個の部品を処理できる下流側の配置を評価します。成形段階で供給を制限すると、予想される受け入れ可能生産量は 101.25 × 0.96 = 97.2 部/時間になります。
修正された計算では、目標を 1 時間あたり 2.2 部だけ上回ることになります。私はそれを、承認された生産速度の証拠ではなく、限られた計画の余裕として扱います。代表的なセル試験では、実際のサイクル、中断、下流のパフォーマンス、および許容される収量を確立する必要があります。
この比較により、より大型のブロー成形機を要求する前に、仕上げおよび検査の配置に向けてエンジニアリング レビューを行うことができます。
同じ生産範囲を比較する
各提案では、機械、金型、材料準備、仕上げ治具、検査、統合、および試用のコストを分離します。マシンのみの価格を完全なセルの価格と直接比較することはできません。受け入れられた生産量とプロジェクトの需要に対して追加のキャパシティを評価します。より大きなマシンによって下流のボトルネックが解消されるとは考えないでください。
Kinggle 向けの自動車部品の RFQ を準備する
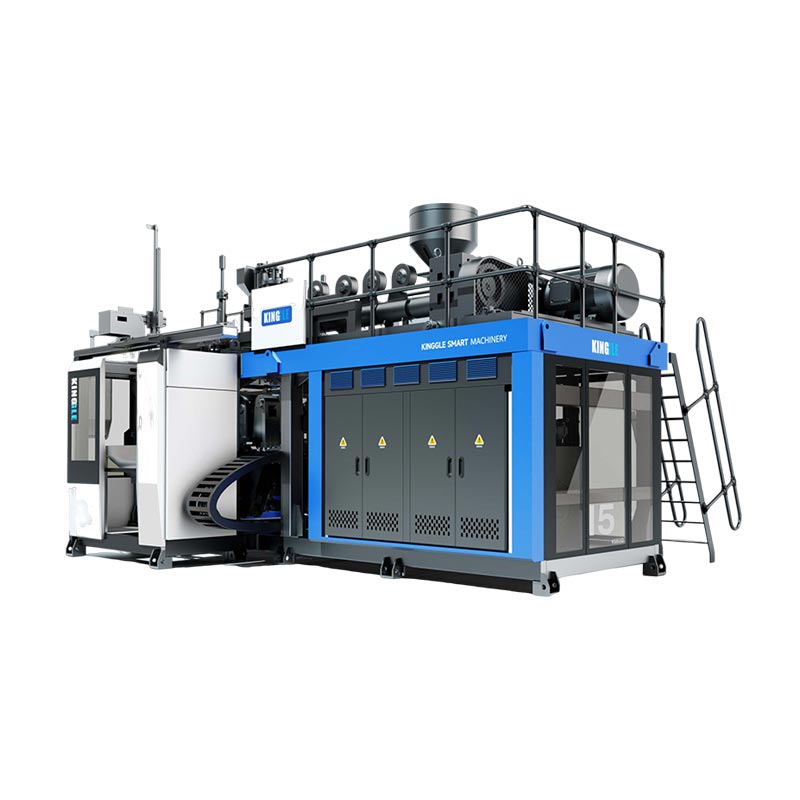
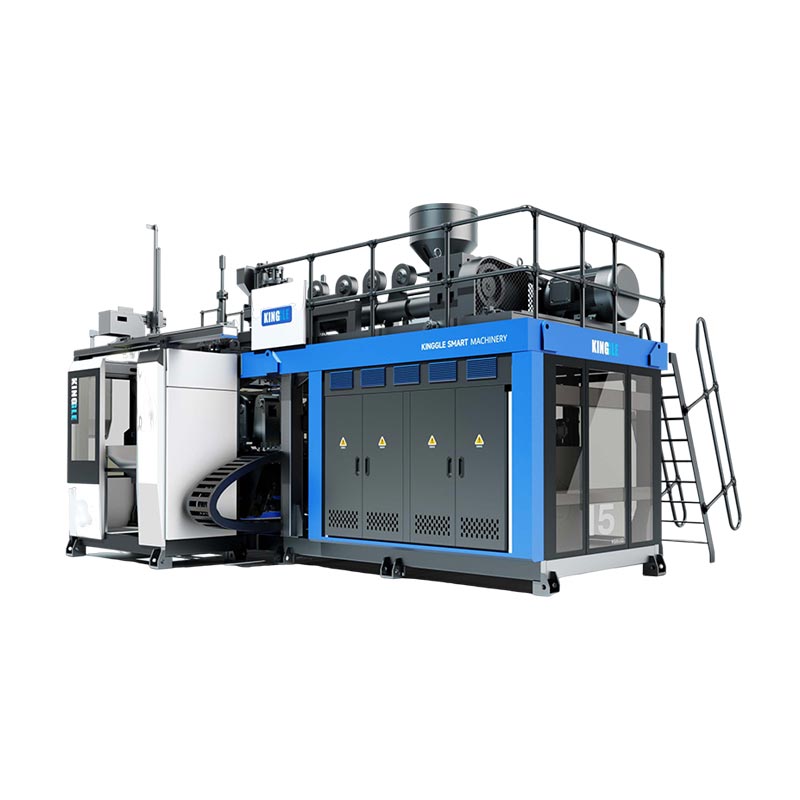
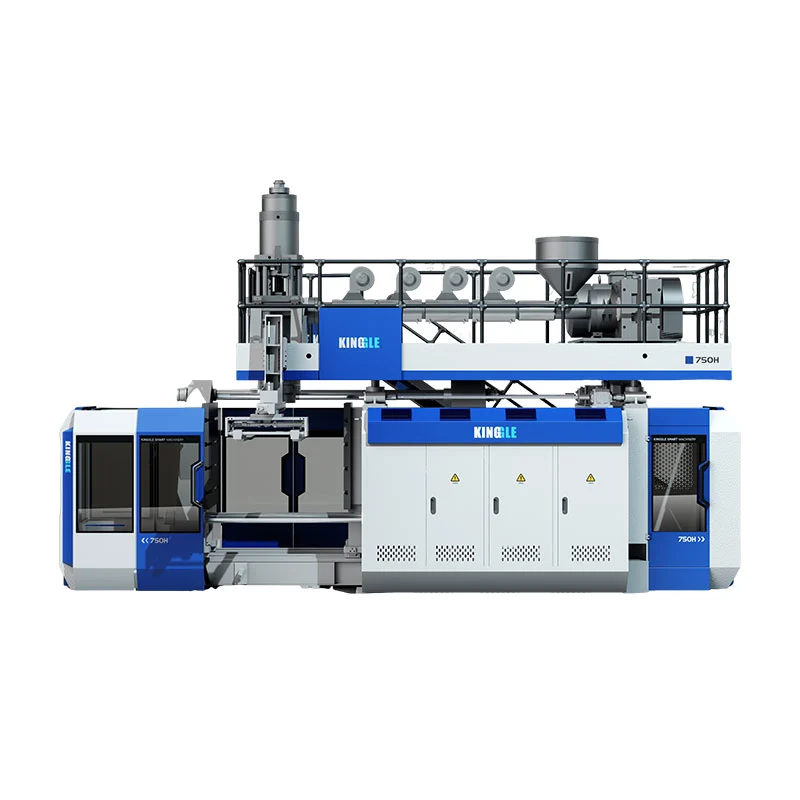
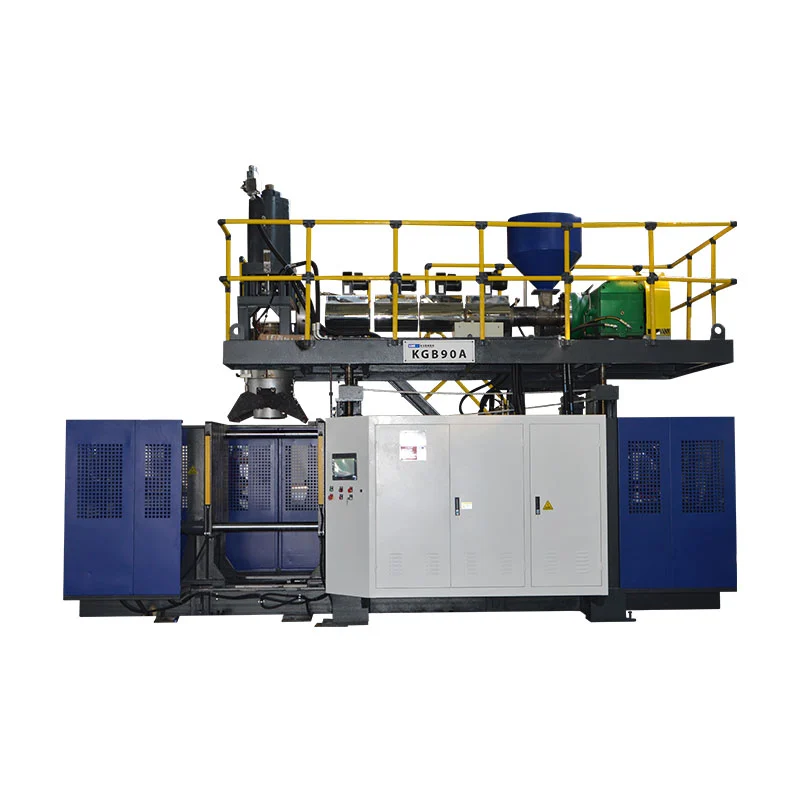
Kinggle が公開しているアキュムレータ プラットフォームは、最初の議論のための仕様リファレンスを提供します。これらは、仮想ダクトの例やすべての自動車部品に対して自動的に選択されるものではありません。提案された材料、金型、および完全な生産範囲については、まだ技術的な検討が必要です。
| 参照フィールド | KGB80A | KGB100B |
|---|---|---|
| 公表されている最大コンテナ容量 | 30L | 120L |
| クランプ力 | 215kN | 440kN |
| 金型プラテンサイズ、W × H | 750×860mm | 1,200×1,200mm |
| 最大金型サイズ、W×H | 520×860mm | 920×1,200mm |
| 金型の厚さ | 360~420mm | 510~600mm |
| リストされたアプリケーション接続 | 自動車部品パイプライン | 自動車部品および自動車タンク |
この表は、リンクされた Kinggle 製品ページから選択されたフィールドを再現しています。プラテンサイズと最大金型サイズは別分野です。どちらも、完全な動作エンベロープ、グレード固有の出力、特殊な吸入プロセス、または燃料システムの承認を確認するものではありません。提案されたビルドのインターフェイスの図面と構成を要求します。

要求されたマシン ボリュームだけでなくレビュー パッケージを送信する
- リビジョン、完成した形状、データム、および重要な壁またはインターフェイス要件を含む 3D および 2D 部品図面。
- 指定された樹脂グレード、承認された製造レシピ、および関連する加工手順。
- 部品重量、計画された金型配置、既存のツーリング情報、および提案された仕上げ順序。
- 時間ベース、年間需要、製品構成、および検査要件を含む、必要な受け入れ済み生産量。
- 現場の状況と、金型、付属品、仕上げ、検査、統合を供給する業者の明確なリスト。
これらの入力により、マシン構成が最終決定される前に、技術レビューで適合性、未解決の要件、および試用条件に対処できるようになります。
よくある質問
すべての自動車用エアダクトを従来のブロー成形機で製造できますか?
いいえ。形状、指定された樹脂、インターフェース、工具へのアクセスを確認してください。一部の形状では、特殊なパリソンの配置、吸引ブロー成形、または接合部分の評価が必要になります。従来の取り出しロボットを備えた機械だけでは、これらの成形能力を確立することはできません。
アキュムレータの容積は自動車部品用の機械を選択するのに十分ですか?
いいえ。使用可能なショットの需要、材料固有の納品、金型の設置、開口スペース、必要な動き、部品の取り外し、下流の作業も見直す必要があります。公表されているコンテナ容積はスクリーニングの参考であり、不規則な技術部品の完全な選択方法ではありません。
HDPE 機械は指定されたエンジニアリング プラスチック グレードを加工できますか?
それには、材料の準備、可塑化、ヘッドの工具、制御、および提案されたプロセスをグレードごとにレビューする必要があります。公表されている HDPE の押出速度は、別の樹脂を使用した場合の生産量を証明するものではありません。構成を確認し、対象の材料を使用して代表的なトライアルを実行します。
部品が重量目標を満たしているにもかかわらず、肉厚チェックに合格しないのはなぜですか?
重量はパーツ全体を表しますが、厚さチェックは位置を測定します。総重量の対応する変化を伴わずに、材料を領域間で異なる配分にすることができます。故障箇所をマッピングし、修正方法を決定する前に、関連する材料、工具、プロセス条件を調査します。
マシン FAT に合格すると、顧客の製造部品の承認が完了しますか?
いいえ、FAT は合意された機器の受け入れ範囲をカバーします。完成部品の検証と顧客の製造承認には、独自の該当する証拠が必要です。 PPAP が必要な場合は、機器の納入を承認として扱うのではなく、顧客の提出および生産実行要件を確認します。
自動車用ブロー成形機を購入することは、カスタムのブロー成形部品を調達することと同じですか?
いいえ。機器の調達には、機械、ツーリングインターフェース、生産プロセスの統合および受け入れ範囲が含まれます。完成部品の調達には、それらの部品を製造および供給するメーカーの責任が関係します。サプライヤーを比較する前に、どの範囲が要求されているかを明確にしてください。
自動車部品の設備レビューの場合は、図面と材料要件を次のメールアドレスに送信してください。Kinggle のお問い合わせページまたはメールでsales@kinggle.com。電話:+86-574-87103665。会社情報は、Kinggle についてのページ.
マシンにコミットする前に生産ルートを承認する
部品と材料から始めて、成形ルートを決定し、図面を明示的な機器と検証要件に変換します。次に、承認された部品の境界で完全な提案を比較します。必須の適合問題は解決する必要があります。より速いサイクルやより低い購入価格では取引を完了することはできません。