ペットボトルの漏れテストでは、定義された容器またはパッケージが合意された漏れ基準に照らしてチェックされます。実際のボトルの方法を選択し、テスト条件と治具を検証して、検出と不合格処理を検証します。空ボトルのパスだけでは、最終的なキャップのシールや流通性能は検証されません。
検査を承認する前の 4 つの決定
- テストが空のボトルと密閉されたパッケージのどちらを対象とするかを定義します。
- 試験条件と単位で許容限界を維持してください。
- 独立して特性評価されたサンプルを使用してシステムに挑戦します。
- 失敗したボトルやテストされていないボトルが、気づかれずに受け入れられたストリームに入ることがないことを確認します。
リークテストはブロー成形プロセスのどこに当てはまりますか?
押出ブロー成形プロセスでは、ボトルが成形、冷却、リリースされ、合意された検査ポイントに到達する前に完成します。検証されている操作に関するその点を選択してください。トリミング前のテストでは、トリミング後にボトルが損傷を受けていないことを確認することはできません。検査後の取り扱いも同様の評価に値する。
ブロー成形ボトルおよび容器: 検査境界を定義する
ブロー成形容器の場合、空ボトル試験では試験治具を使用して開口部を密閉します。実際のクロージャでは、異なる接触面またはシール構成が使用される場合があります。フィクスチャがどのネック フィーチャを評価し、どれをバイパスするかを特定します。ボトルの図面、蓋の図面、および治具の形状は、同じ検査タスクを記述する必要があります。
密閉パッケージテストには、指定された密閉および組み立て条件が含まれます。分布検証では、独自の負荷および調整要件が追加されます。これらの結論は分けておいてください。ある境界で得られた結果が、黙って別の境界の証拠となるべきではありません。
漏れ、寸法、強度を個別の要件として保持する
ボトルは、寸法や強度の要件を満たしていても、漏れの基準は満たすことがあります。逆に、重量や壁の測定値が満足のいくものであっても、漏れの結果は確立されません。 1 つの機器を完全な品質システムとして扱うのではなく、製品に必要なチェックを指定します。
壁に配布するには、パリソンプログラミングと肉厚制御ガイド。苦情が成形、トリミング、またはネック自体に関するものである場合は、別のプロセス調査のために不合格のサンプルを保管してください。検査により不適合な応答が特定されます。原因を見つけるには追加の証拠が必要です。
ボトルの漏れテスト方法: 実際の容器のオプションを比較する
テスト条件から切り離された感度の数値ではなく、重要なパッケージおよび故障と比較して方法を比較します。有用な比較には、何が密閉されているか、どこで圧力が測定されているか、容器がどのように支えられているか、試験でどの欠陥を区別する必要があるかが記載されています。
空のコンテナ用途に適した圧力減衰
圧力減衰試験では、定義された正圧条件が確立された後の圧力変化を観察します。供給者は、テストが漏れをテスト構成の他の変更からどのように分離するかを説明する必要があります。充填、安定化、測定は、コントローラーが 1 つのプログラムとして提示する場合でも、シーケンスの別個の部分です。
ASTM E2930-26は、測定された圧力、温度、時間を使用して質量損失を決定する圧力減衰の実践について説明しています。公開された範囲では、変形可能な船舶は明示的に除外されています。この制限は、フレキシブルボトルの圧力ベースの検査が不可能であることを確立するものではありません。これは、そのアプリケーションに対して規格を自動的に要求できないことを意味します。
薄いまたは柔軟な HDPE ボトルの場合は、選択した検査システムからアプリケーション固有の証拠をリクエストしてください。治具、ボトルの反応、および検証された決定ルールがその証拠に属します。仮定を確認せずに、圧力対漏れの計算を別のコンテナから転送しないでください。
真空減衰には、定義されたチャンバーとパッケージの配置が必要です
ASTM F2338-24は、パッケージを含む真空チャンバー内での真空劣化の検出について説明しています。パッケージから漏れるガスまたは蒸気は、チャンバー内の圧力上昇に寄与します。この配置は、開いたボトルの内部を単に真空にすることとは異なります。
公開された手法はいくつかのパッケージ タイプを対象としていますが、報告されている感度は特定の製品パッケージの研究に基づいています。これらの数値は、別の HDPE ボトル、クロージャ、または固定具の普遍的な検出限界ではありません。制限を選択する前に、実際の構成を評価してください。
| アプローチ | 何が評価されるのか | 確認が必要なもの |
|---|---|---|
| 正圧減衰 | 定義された間隔にわたる密閉されたテストボリュームの圧力応答 | ボトルの変形、温度条件、治具の密閉性、および検証された決定ルール |
| チャンバーの真空度の低下 | 指定されたパッケージ内のチャンバー圧力応答 | パッケージの準備、治具/チャンバーの配置、実証された検出性能 |
| オフラインでのクローズドパッケージ評価 | 定められた手順に従って指定されたボトル アンド クロージャ システム | クロージャーの適用、コンディショニング、荷重、および手順がサポートする正確な結論 |
オフライン パッケージ テストは別の質問に答えます
一部の要件は、流通条件下での完成した容器と密閉システムからの液体の漏れに関するものです。例えば、ASTM D5094/D5094M-24この規定は、最大 4 L の硬質および半硬質容器の指定されたネジ式またはラグ式クロージャーの重大な液体漏洩に対処します。その範囲はまた、危険物の輸送に関する制限も特定します。
このような手順は、その適用範囲内でのみ使用してください。これは、すべてのボトルのデフォルトのオンライン テスト レシピではなく、他のすべての配布要件の代替でもありません。
レシピを設定する前にテスト限界を定義します
パッケージが耐えなければならない障害と、受け入れに必要な証拠から始めます。次に、検査システムが受け入れられない応答をどのように特定するかに同意します。サプライヤーが公表している最小の穴サイズは、そのパッケージ、テスト構成、動作条件がなければ、完全な要件を定義することはできません。
報告された数量をその条件とともに保管します
圧力降下限界と体積リーク率は、報告される異なる量です。機器が実際に測定した内容と変換の根拠を記録します。単位、基準条件、測定間隔を制限値で保持します。別のレシピからコピーされた数値は、そのコンテキストがなければ不完全です。
表示されたゼロも、機器の分解能と決定ルール内で解釈する必要があります。あらゆる条件下で漏れが完全にゼロであることを証明するものとして書き換えるべきではありません。定義された合格基準を記述し、実際に得られた結果を保持します。
| 分野 | 実際のアプリケーションに合わせて定義する |
|---|---|
| 製品のアイデンティティ | ボトルとクロージャーの改訂、樹脂グレードおよび関連する形状または重量範囲 |
| 検査境界 | 空のボトルまたは密閉パッケージ。評価された表面と治具の接触 |
| 結果と限界 | 測定数量、単位、許容ルールおよび無効な結果の処理 |
| 読み込みとタイミング | 圧力/真空条件、充填または排気段階、安定化および測定間隔 |
| サンプルの状態 | 温度条件、成形からの時間、および関連するコンディショニングまたは取り扱い |
| 機器のアイデンティティ | テスター、テストヘッド、治具、シール、プログラム改訂およびリファレンスチェックステータス |
| 検証と処分 | サンプルセット、チェック、再テストルール、拒否確認および責任の放棄 |
制限を承認する前にフィクスチャの境界を解決してください
シーリングヘッドが使用上重要な機能に接触しているかどうかを確認してください。テストで明らかになるはずの開口部をその接触が覆うことができるかどうかを確認します。拒否限界を変更して着座不良を補うのではなく、ボトルの高さとネックの形状のばらつきを治具のサプライヤーと確認してください。
承認されたプログラムは、対応する変更パーツとともに移動する必要があります。保存されたレシピでは、正しいシールまたはネック ツールが取り付けられているかどうかは確認されません。プログラム、フィクスチャ、製品定義を 1 つの制御されたセットアップとして扱います。
欠陥のあるボトルは合格するのに、なぜ良品のボトルは失敗するのでしょうか?
成形レシピまたは不合格限度を変更する前に、証拠を保存することをお勧めします。ボトルにラベルを付け、そのキャビティとテストヘッドの識別情報を記録し、元の結果を保存します。読み取りに失敗すると調査が開始されます。障害のあるコンポーネントは特定されません。
切り替えの証拠を保存する
ボトル交換後の不純物スパイクについては、プロセス修正を行う前にテスト構成を確認してください。選択したプログラム、ネックツール、シール状態、およびボトルの外観を承認されたセットアップと照らし合わせて確認します。次に、独立して特性評価された合格サンプルと不良サンプルを同じ検査条件下で比較します。
比較には、成形から試験までのサンプル温度と時間を定義する必要があります。圧力変化は、モデルや測定の背後にある条件とは無関係に解釈できません。トリミング直後にテストされた温かいボトルを、機械の横で冷えた基準ボトルと安易に比較しないでください。それらの状況を記録に残してください。
治具の検出結果をプロセスの検出結果から分離する
証拠がフィクスチャーを示している場合は、より緩やかな制限で補うのではなく、その発見に対処してください。テスターが検証済みのサンプルで正しく動作した場合は、不合格となった容器を成形、トリミング、および取り扱いの記録まで遡って追跡します。証拠がサポートする承認された変数のみを変更し、関連するチェックを繰り返します。
パターンを 1 つのテスト ヘッドに限定すると、調査の開始点として役立ちます。 1 つの金型キャビティに関連付けられたパターンも同様です。どちらも単独で原因を特定するものではありません。ボトルのルーティングでは、特定のキャビティを特定のヘッドに関連付けることができます。インターフェイスのどちら側を調整するかを決定する前に、両方の ID を保持してください。
また、検出を拒否の検証から分離することをお勧めします。間違ったボトルが取り外されたり、拒否されたボトルが受け入れられたストリームに戻ったりした場合、正しい失敗信号では不十分です。検証計画には、追跡、物理的除去、障害回復を含めます。別のシフトでチェックを繰り返すことができるように、修正したセットアップと結果を一緒に保管してください。
保守には、許可されたアクセスと隔離手順を使用してください。OSHA の危険エネルギーに関するガイダンス予期しない起動と蓄積されたエネルギーの放出に対処します。検査上の問題があるからといって、移動中の機器に手を伸ばしたり、加圧されたコンポーネントに即時にアクセスしたりすることは正当化されません。
既知の良好なサンプルと既知の欠陥のあるサンプルを使用して検出を検証する
期待される結果は、評価対象のテストとは独立した証拠から得られるものでなければなりません。それ以外の場合、同じテスターが合格したという理由でボトルを「良好」と判定すると、循環チェックが発生します。各検証サンプルに識別情報を与え、その許容条件または欠陥条件がどのように確立されたかを記録します。
ASTM F2338-24は、真空減衰法のこの原理を示しています。合格基準は、漏れのないパッケージからのベースライン測定値を、漏れのあるパッケージおよび校正済みの流量計を使用して導入された模擬漏れと比較します。リファレンスチェックとパッケージチャレンジは異なる証拠に貢献します。どちらも黙って他方に置き換えるべきではありません。
| サンプルまたはチェック | 独立した基盤 | 何を記録するか |
|---|---|---|
| 使用可能な容器 | 合意された製品および参照手順に対して確立されています | サンプル ID、条件、プレゼンテーション、結果、および誤った拒否 |
| 関連する物理的欠陥 | 欠陥の特定、位置、特性評価を文書化 | 予想される失敗、実際の決定、責任者の身元および拒否の確認 |
| 限界に近いケース | 合意された決定基準に基づいて特徴付けられる | 変動、意思決定の一貫性、および必要なフォローアップ |
| 機器リファレンス | 該当する参照 ID と検証ステータス | 機器の反応と所定のチェック結果 |
物理的なサンプルだけでなくプレゼンテーションもカウントします
1 つのサンプルを繰り返し提示することは再現性を調べるのに役立ちますが、追加の独立したボトルではありません。サンプルの数とプレゼンテーションの数を別々に記録します。関連するテストヘッド、フォーマット、および通常の製造条件を合意された計画に含めます。
誤った受け入れと誤った拒否を区別してください。システムによって受け入れられた欠陥のあるチャレンジサンプルは、システムによって拒否された許容可能なサンプルとは異なる所見です。適切な課題グループに対してそれぞれを報告します。これらを通常の製造不良率と組み合わせず、総合的な検査精度と呼びます。
不合格結果が発生する前に再テストルールを設定する
誰が再テストを許可できるか、どの手順が適用されるか、元の結果はどうなるかを定義します。合格が表示されるまでテストを繰り返すことは、リリースのルールではありません。未解決の障害には、品質計画で必要とされる影響を受ける生産範囲を含め、制御された処理が必要です。
ミスが観察されなかったチャレンジ セットは、そのセットおよび条件の結果として残ります。継続的な検証、サンプルの状態、および治具やプログラムへの関連変更も引き続き検査計画に含まれます。
生産ライン用のインラインボトル漏れ検査システムを選択してください
最適なシステムは、必要な流入速度と取り扱い条件で実際の検査要件を満たすシステムです。ボトルから始めて、次にテスト位置を評価して移します。高速コントローラは、一貫性のない取り付け治具や、製品のアイデンティティを失う拒否メカニズムを補償できません。
完全なテストシーケンスをカウントする
装填、密封、充填または排気、安定化、測定、リリースおよびアンロードが含まれます。どのイベントが重複する可能性があるか、どのイベントがリソースを共有しているかを特定します。見積もられた測定間隔だけでは、ステーションの完全なサイクル タイムにはなりません。の自動生産ライン構成ガイドこれらのチェックをトリミング、転送、梱包に結び付けます。
計画例: 600 ボトル/時間ラインの 8 秒テスター
1 L HDPE ボトル ラインが 1 時間あたり 600 個のコンテナを検査に搬送すると仮定します。また、単一のテスト位置で、ロードとアンロードを含む完全なシーケンスに 8 秒かかると仮定します。
シングルポジション理論能力 = 3,600 s/h ÷ 8 s/ボトル = 450 ボトル/h
想定されているステーションでは、中断前であっても 1 時間あたり 150 本のボトルが不足しています。バッファは一時的なサージを吸収できます。この持続的な不一致を解消することはできません。
2 つの独立したポジションが同じ 8 秒間のシーケンスを並行して完了し、共有の取り扱いや空気圧のボトルネックがない場合、それらを合わせた理論上の処理能力は 1 時間あたり 900 本のボトルになります。この計算により、検査条件を維持したまま並列配置を評価することができます。実際に受け入れられる出力を確立するものではありません。
設置されたシステムが実際のコンテナで必要な識別、移送、および拒否の処理を実証した後にのみ、選択した取り決めを承認してください。上記の数値は計画上の仮定であり、Kinggle の生産実績ではありません。
各結果の物理ルートを確認する
廃棄が完了するまで、不合格表示を正しいボトルに関連付けたままにしておく必要があります。製品追跡を定義し、作動と確認を拒否します。未テストのボトルまたは無効な結果には、独自の制御されたルートが必要です。単にコンベアが動作し続けているからといって、どちらもパスになるべきではありません。
ボトルの紛失、着席の失敗、供給障害、拒否不良、拒否ビンの満杯、およびライン停止に対する指定された対応に挑戦します。影響を受ける製品がどのように特定され、封じ込められるかについて同意します。障害回復では、受け入れられたボトル、拒否されたボトル、および未解決のボトルの区別を保持する必要があります。
検査記録をブロー成形の品質管理に活用する
システムがこれらのフィールドをサポートしている場合、結果を時間、ボトル形式、キャビティ、テストヘッド、およびレシピ改訂に関連付けます。変更を調査するときに、材料ロットと関連するプロセスの記録を追加します。これにより、結果のパターンを診断として扱うことなく、検査をブロー成形のプロセス管理に役立てることができます。
また、ガイド、移送、または拒否によってもたらされた損傷がないか取り扱い経路を検査してください。インライン包装検査では、定義された欠陥をスクリーニングできます。その障害の発生を減らすには、上流での修正と検証が必要です。検出パフォーマンスと欠陥削減の主張を別の結果として保持します。
成形ラインでのリークテスト範囲の指定と受け入れ
「自動リークテスト」の要求は、主要な合否決定を未解決のままにします。サプライヤーに同じボトルの定義、検査境界、サンプルの状態、および必要な出力を提供します。製品の組み合わせと切り替えを含めて、1 回の中断のないデモンストレーションではなく、通常の生産を提案に含めます。
| 購入者の意見 | 入手すべきサプライヤーの回答 |
|---|---|
| ボトル、ネック、クロージャの図。素材と製品範囲 | 検査境界、治具配置、必要な変更部品 |
| 定義された故障、サンプル、および合格要件 | 提案手法、決定ルール、申請検証計画 |
| 流入速度、間隔、向き、コンテナの状態 | 完全なサイクルベース、転送手配、およびサポートされる動作条件 |
| 拒否、無効な結果、および回復の要件 | 追跡、確認、封じ込め、インターフェースの責任 |
| 記録、切り替え、およびリリースの要件 | プログラム制御、保持された結果、受理証拠および引き継ぎ範囲 |
Kinggle ボトルマシンのリファレンス 2 つ
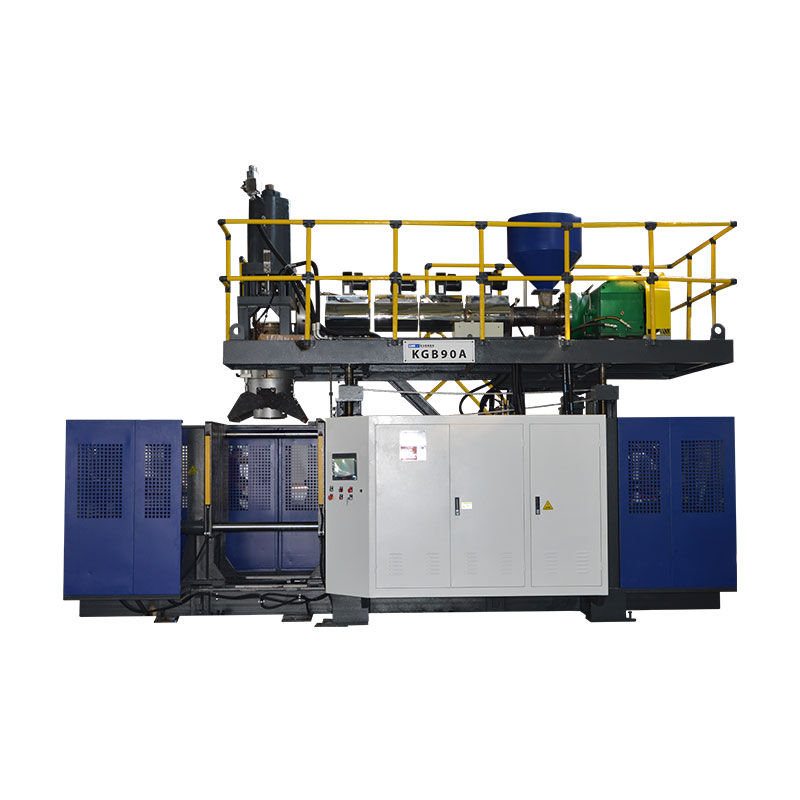
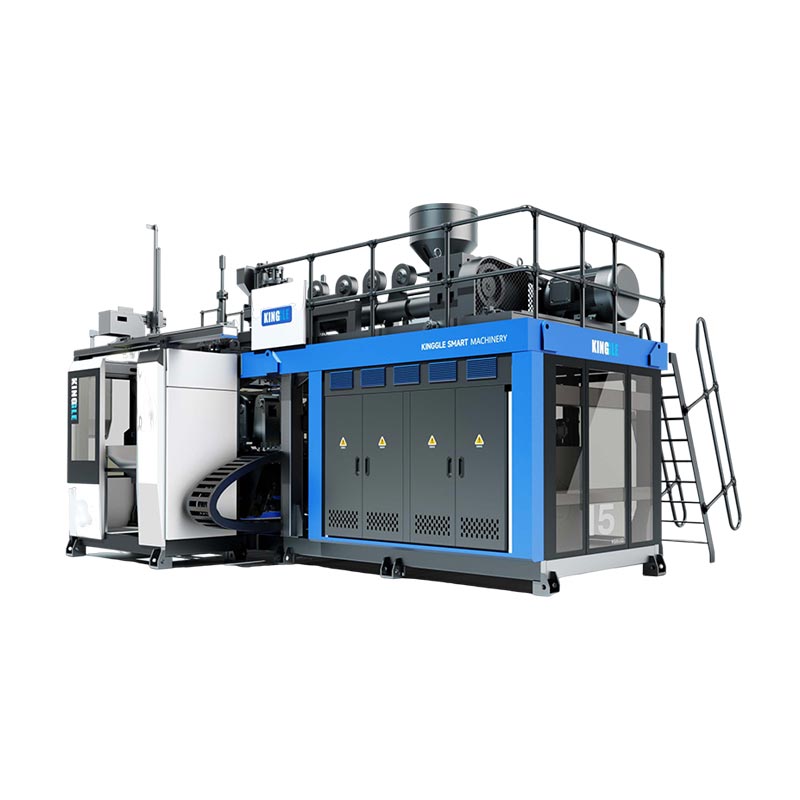
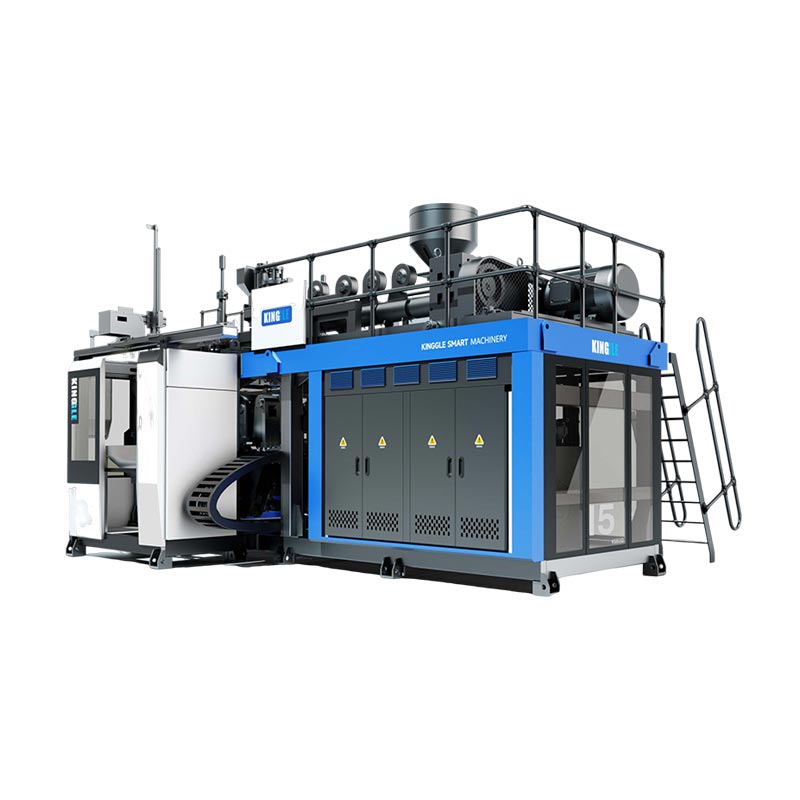
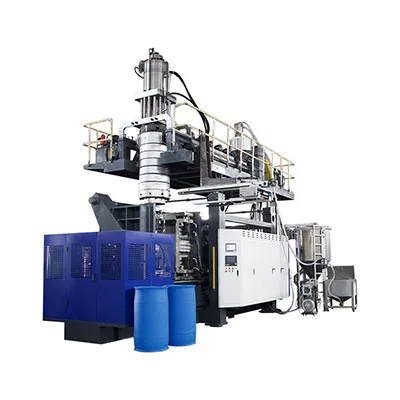
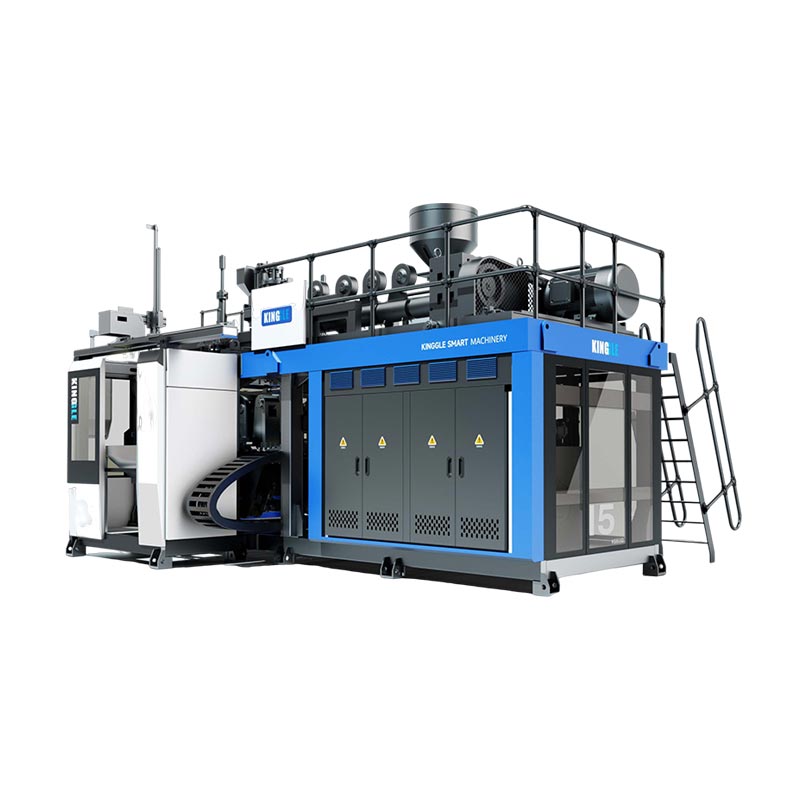
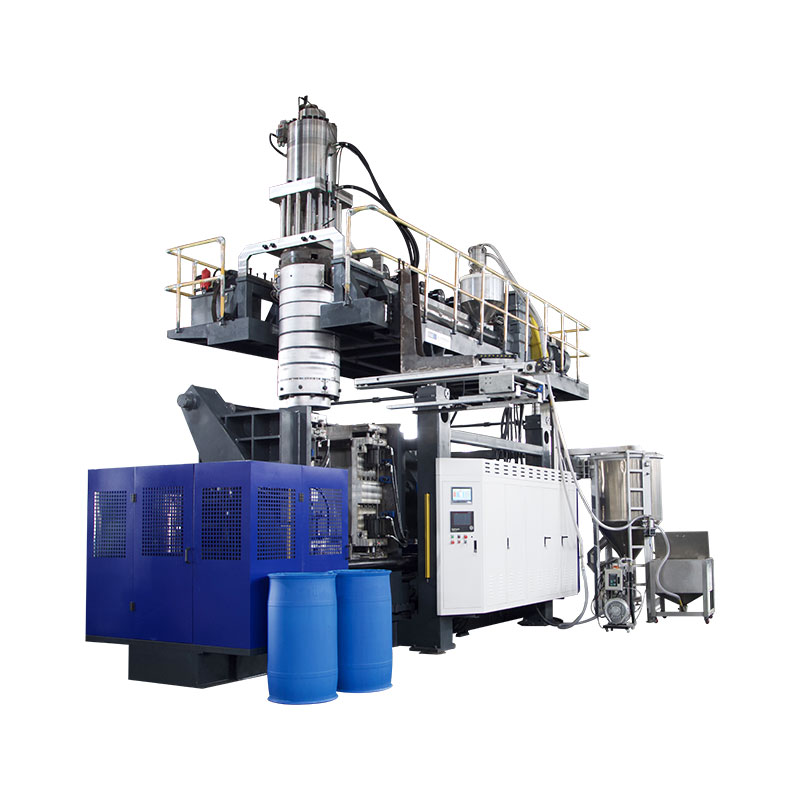
のKGB5L単駅ホームそしてKGB5D複駅ホーム5 L マシンのリファレンスが公開されています。これらは、ボトル プロジェクトの成形プラットフォームの例を提供します。検査システムは、実際のボトル、金型レイアウト、吐出パターン、テスト要件に応じて選択する必要があります。

想定される付属品ではなくインターフェースを指定する
検査モジュール、治具、搬送、制御統合、および不合格機器を供給している当事者を特定します。
各機械の公表されている成形仕様は、合意された検査条件とは別に保管してください。成形仕様書のブロー圧力はボトルのリークテスト圧力ではありません。
より広範な成形要件については、HDPE ボトルマシン選択ガイド.
機器、アプリケーション、回線を受け入れる
受入記録は、参照チェック、実際の容器の識別、および完全な不合格シーケンスを区別する必要があります。通常のフォーマットと、合意された中断または回復のチェックが含まれます。通過する複数のボトルのビデオに依存するのではなく、数量、状態、障害、および是正措置について説明します。
製品、治具、プログラムのリビジョンを引き継ぎ記録に記録します。関連する変更後のリリースを誰が承認するかを特定します。の工場受け入れテストガイドより広範なマシン評価をカバーします。そのプロジェクト記録に添付された検査固有の証拠を保管してください。
ボトルの漏れ検査に関するよくある質問
空ボトルのリークテストで最終キャップのシールを確認しますか?
それ自体ではありません。テストフィクスチャは、実際のクロージャとは異なる表面に接触する可能性があります。検査された特徴を確認し、ボトルアンドクロージャー設計で必要な追加の密閉パッケージ評価を指定します。その結果でクロージャのアイデンティティと適用条件を保持します。
圧力減衰はすべての HDPE ボトルに適していますか?
樹脂名だけで方法を選択することはできません。ボトルの形状、変形、温度、固定具、および必要な故障の識別が重要です。実際のコンテナの検証をリクエストします。非変形容器を対象とする圧力減衰規格がフレキシブルボトルの適合性を確立するとは考えないでください。
カメラまたは CT スキャンは、指定されたリークテストの代わりに使用できますか?
寸法および画像の証拠は欠陥分析を裏付けることができますが、機能漏れの結果として再分類されるべきではありません。代替品が同じ合格要件を満たすことが示され、適用される品質手順を通じて承認されない限り、指定されたリークテストを保持してください。
拒否されたボトルを再テストできますか?
合意された処分手順に基づいてのみ。最初の結果を保存し、再テストの理由と条件を特定し、承認と結果を保持します。後のパスでは、以前の失敗を黙って消去したり、望ましい結果が表示されるまでテストを繰り返したりする必要はありません。
すべての自動ブロー成形機にはリークテストが含まれていますか?
いいえ。自動成形サイクルは下流の検査範囲を定義しません。技術オファーでは、テスター、治具、移送、不合格機器、制御インターフェイス、および受け入れ作業を特定する必要があります。 「自動」という言葉から推測するのではなく、注文したシステムに対してこれらの項目を確認してください。
成形と検査の範囲を一緒に議論します
ボトルの図面、材料、密閉要件、目標入荷率、および検査で特定する必要がある故障を送信します。可能な場合は代表的なサンプルと現在のテスト記録を追加して、機器の議論が定義された生産要件から始まるようにします。
生産と検査の要件について話し合う寧波キンググル機械有限公司 ·会社情報