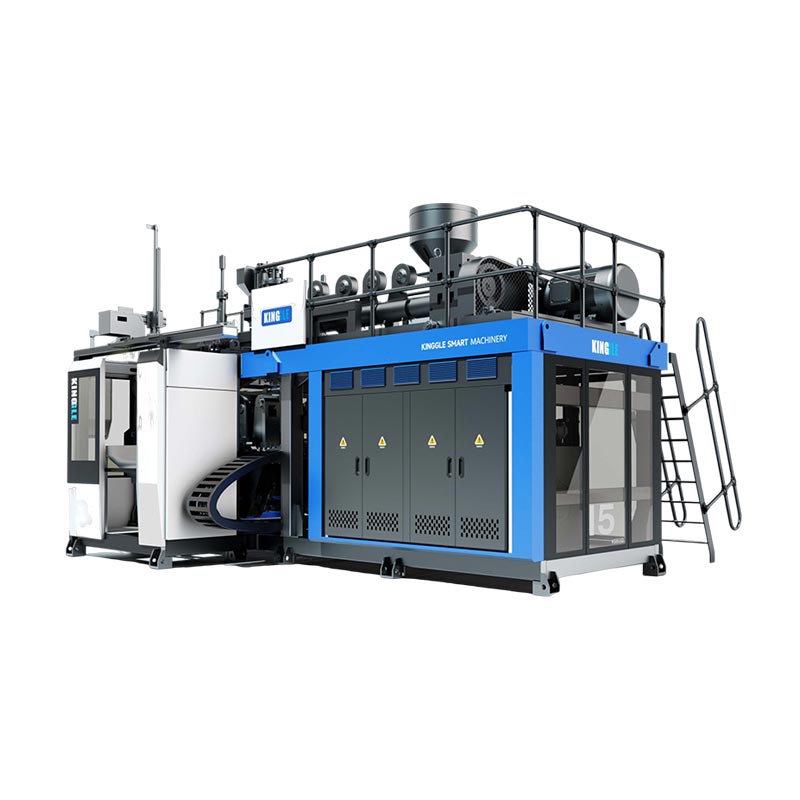
同じ目に見える欠陥は、樹脂、パリソン形成、工具、空気、冷却、機械の状態、または文書化されていないレシピの変更によって発生する可能性があります。このガイドは、制作チームが設定を変更する前に最初の有用な証拠を見つけるのに役立ちます。

用語メモ:国際的な制作チームが同じトピックを呼び出す場合がありますブロー成形の欠陥, ブロー成形の問題と解決策, ペットボトルの欠陥またはブロー成形部品の欠陥。スペルと部品名が変更されます。証拠に基づいた診断方法はそうではありません。
4 層の診断ワークフローから始める
考えられる原因のリストは役に立ちますが、ランダムな調整を促す可能性もあります。より良いシーケンスにより、完成した部品からプロセスに至るまでの障害が絞り込まれます。樹脂サプライヤーのご案内はこちらからライオンデルバセル, 台湾プラスチックそしてテクノアペックスどれも、1 つの症状に複数のプロセス、材料、ツールの原因がある可能性があることを示しています。
レシピに触れる前に 4 つの質問をする
- 欠陥は局所的なものですか、それとも全体的なものですか?片側は、金型のセンタリング、金型の位置合わせ、冷却の不均衡、または局所的な通気を示唆しています。すべてのキャビティまたはすべての部品は、材料、温度、圧力、ユーティリティ、またはシーケンスの問題が共有されていることを示唆しています。
- それは反復性ですか、それとも断続的ですか?サイクルごとに同じ位置にある欠陥は、形状、ツール、または同期されたプロセス イベントを指します。移動する欠陥は、不安定な押し出し、汚染、ユーティリティ、センサーのフィードバック、またはショットの変動を示すことが多くなります。
- 現れる直前に何が変わったのでしょうか?材料のロット、再研磨率、色、レシピの改訂、金型サービス、ヒーターの修理、水回路、空気需要、シフトの引き継ぎ、始動状態を確認します。
- 測定結果は目視判断と一致していますか?最小の壁、重量、首の寸法、漏れ性能、または上部の荷重が承認された要件を超えていても、コンテナは許容範囲内に見えることがあります。
押出ブロー成形の欠陥トラブルシューティング マトリックス
この表は、汎用設定シートとしてではなく、最初のチェックへの道順として使用してください。樹脂のグレード、部品の形状、ダイヘッド、金型、機械の種類、および品質仕様によって、適切な動作ウィンドウが決まります。
| 欠陥または検索用語 | 考えられる原因層 | 最初に確認すべき証拠 | 是正の方向性 |
|---|---|---|---|
| 過剰なフラッシュ | ピンチ部分の材料が多すぎる、金型が完全に閉じていない、クランプの問題、摩耗または損傷したピンチオフ、位置合わせまたはタイミング | バリの位置と厚さ、型閉じ位置、クランプ フィードバック、部品重量、ピンチオフ条件 | 正しい閉鎖または工具の状態。その後、部品全体をやみくもに縮小するのではなく、材料を再配分します。 |
| 薄いまたは弱いピンチオフ | 溶融温度が高すぎる、溶接時の材料が不十分、ピンチ形状が不適切、過剰または早期のプレブロー | 溶接セクション、パリソンの位置、実際の温度、プレブローのタイミング、承認された工具条件 | 安定した熱およびタイミングのベースラインを復元します。グローバルウェイトを追加する前に金型を検査してください |
| ピンチオフカットまたは分割 | 冷たいパリソン、鋭利または損傷したピンチ、素早い金型の閉じ、位置ずれ | バリがまだ取り付けられている部品、切断位置、金型の動き、およびツールのエッジ | 物理的な損傷/位置合わせを修正し、金型を閉じる順序を確認します。制御された熱変化のみを行う |
| 不均一な肉厚 | プロファイルの位置、金型のセンタリング、パリソンのたるみ、不安定な出力、金型のシフト、非対称な冷却または伸び | 数サイクルにわたる固定ウォールマップ、部品重量、ダイギャップフィードバック、欠陥面 | 局所的なプロファイルの必要性を機械的な非対称性から分離します。承認されたウォールマップを使用する |
| 細い角、ショルダー、ハンドル | 局所的な伸びが大きい、パリソンが小さすぎるか配置が間違っている、プログラムされた材料が不十分、早期接触 | 最小壁の位置、パリソンの直径/長さ、プロファイルと部品の位置合わせ | 総重量を増やす前に、要求の厳しいゾーンに材料を配置し、パリソンの位置を確認します。 |
| パリソンのサグまたはドローダウン | 低い溶融強度、過度の温度、長い滞留時間、重いパリソン、樹脂の挙動 | 時間に対するパリソンの長さと形状、実際の溶融状態、滴下/移送のタイミング | サポートされていない時間を短縮するか、承認されたプロセスウィンドウ内で溶融と出力を安定させます。 |
| パリソンカールまたはフッキング | ダイ温度の不均衡、位置ずれ、ダイリップの汚れ、不均一な流れ | カールの方向、ウォームアップ状態、ダイリップの状態、ヘッドゾーンの実際値 | 安定したウォームアップを可能にします。承認された手順に従って検査および洗浄する。金型で補正するのではなく、正しい位置合わせを行う |
| 粗いパリソン、メルトフラクチャー、またはオレンジピール | 流れの不安定性、不適切なせん断速度、温度条件、ダイランドまたは粗い金型/不十分な通気 | フリーパリソンの粗さの有無、押出速度、金型表面、ベントの有無 | パリソンとカビの発生源を特定します。押し出しプロセスを安定したウィンドウに戻す |
| 気泡または空隙 | 湿気/結露、閉じ込められたガス、混合不良、材料の漏れ/劣化、汚染 | 材料の取り扱い、ホッパー/スロートの状態、気泡パターン、樹脂要件、および溶融粘稠度 | マテリアルハンドリングの原因を取り除く。背圧を加える前に混合と装置の状態を確認する |
| 黒い斑点や焼け跡 | 劣化した樹脂、デッドスポット、汚染された再生材、過剰な滞留時間、または不適切なシャットダウン/スタートアップ | 斑点が発生した時期、色/再生ロット、パージ条件、温度履歴、ダウンタイム | 疑わしい物質を隔離し、承認されたパージ/洗浄手順に従います。劣化の原因を取り除く |
| ダイラインまたはスジ | ダイリップの破損・汚れ、汚れ、素材の劣化、色ムラ、流れムラ | パリソン周囲のライン固定の有無、ダイリップ検査、材質変更履歴 | 精密な表面を保護し、手順に従って洗浄します。正しい材料の混合または損傷 |
| 不完全なブローまたは不十分なディテール | 空気の制限/不十分、漏れ、通気不良、パリソンが冷たすぎる、タイミングまたはパリソンが短い | ブロー中の機械吸入空気、ブローピンシール、ベント、および薄い/未仕上げの領域 | 空気の供給と通気を再開します。パリソンの捕捉と温度のベースラインを確認する |
| 吹き消す | 弱いパリソンまたは切れたパリソン、間違ったピンチ、低いクランプ、過度の伸び、短いパリソン、または激しい吹き込み | 破損の原因、パリソンの捕捉、ピンチ状態、壁マップおよび金型の閉鎖 | 最初の物理的な障害を修正します。広範囲のパーツの重量を追加して非表示にしないでください |
| 反り、ロッカーボトムまたはオーバルネック | 不十分または不均一な冷却、チャネルの閉塞、高溶融熱、早期の突き出し、不均一な材料分布 | 供給水・戻り水、キャビティ温度パターン、冷却時間、突き出し後の変化 | バランスの取れた熱除去を回復します。次に、サイクルタイムと壁の分布を確認します。 |
| 漏れまたは機能テストの失敗 | ピンチオフの弱さ、ピンホール、薄肉、ネックの仕上げ、トリミングの損傷、汚染、またはテストセットアップ | 正確な故障位置をマークします。部分をセクション化します。テスターとトリムの状態を確認します | 漏れをその形成段階まで追跡し、修正後に定義されたテストを繰り返します |
材料および溶融欠陥: 機械の前にロットを追跡します。
樹脂、マスターバッチ、またはリグラインドの変更後に欠陥が発生した場合は、装置を調整する前にラベルとサンプルを保存してください。樹脂グレード、ロット、色率、再研磨源、グラインダースクリーン、保管状態、交換時期を記録します。汚染されたブレンドにより、黒い斑点、縞模様、気泡、ダイライン、溶接不良、および不安定な押出が生じる可能性があります。 1 回の調整ですべてを修正することはできません。
水分は材料間で同一ではありません。すべてのブロー成形樹脂に同じ処理が必要であると仮定するのではなく、樹脂サプライヤーの取り扱いおよび乾燥要件に従ってください。ポリマーが通常乾燥していない場合でも、冷たい材料または供給エリアでの結露が問題を引き起こす可能性があります。 LyondellBasell のトラブルシューティング ガイドでは、気泡や壁の欠陥の考えられる原因として、凝結と溶解の不均一性が特定されています。
黒い斑点、煙、焦げた物質
まず、欠陥が 1 つの流路に固定されているか、ランダムに分布しているかを判断します。固定線はダイ/ヘッドの位置を示すことができます。汚染された樹脂、再研磨、またはデッドエリアから放出された劣化した材料に続いて、ランダムな斑点が発生する場合があります。長時間の停止、高温への曝露、起動および停止の記録を確認し、機械および樹脂で承認されたパージ方法を使用してください。承認されていない工具を使用して精密な金型の表面をこすらないでください。
色の縞模様と不均一な混合
縞が材料の変更、低嵩密度の再粉砕、フィーダーの中断、または固定されたダイ位置に続いているかどうかを確認します。混合エネルギーを増やす前に、投与と混合の記録を検査してください。背圧を高めると一部のプロセスでの混合が改善されますが、せん断熱と滞留時間が増加する可能性もあります。正しい応答は、押出機、樹脂、確立されたプロセス ウィンドウによって異なります。

パリソン欠陥と不均一な肉厚
パリソンは金型が閉じる前にすでに変化しています。ダイスウェルは、ツーリングから出るにつれてサイズが大きくなります。重力と低い溶融強度により、それが下に引っ張られる可能性があります。温度と流れは周囲で変化する可能性があります。に関する2025年のオープンアクセス研究押出プロセスデータを使用したパリソン形成また、スウェル、ドローダウン、温度分布も重要な要素として扱います。これが、単一の平均厚さよりも完成した壁マップの方が役立つ理由です。
片側の壁が薄い場合
複数の連続する部品の同じ円周位置を測定します。薄い側が金型に対して固定されたままの場合は、金型のセンタリング、金型の位置、局所的な冷却、および早期のパリソン接触を検査します。回転したり動いたりする場合は、押出の安定性、材料の一貫性、フィードバックを調査してください。物理的な原因が除外されない限り、複雑なプロファイルで機械的なミスアライメントを相殺しないでください。
角、ショルダー、ハンドル、底が薄い場合
これらの特徴により、パリソンは真っ直ぐな壁よりも引き伸ばされます。金型を閉じたときにパリソンが正しい長さと位置に達していることを確認します。次に、プログラムされた厚いセクションを要求の高いフィーチャに合わせます。キンググルズパリソンプログラミングと肉厚ガイドプロファイルの位置、局所的な開口部、全体のスケールについて詳しく説明します。
サイクルごとに厚みが変化する場合
プロファイルは、不安定なプロセスに対する最初の修正ではありません。実際の温度、押出出力、アキュムレータのショットまたは位置 (該当する場合)、パリソンの長さ、油圧挙動、およびダイギャップ コマンド/フィードバックを比較します。多くのポイントを編集する前にプロセスを安定させてください。承認されたレシピを保護されたリビジョンとして保存すると、チームは失敗した変更を元に戻すことができます。
フラッシュ、ピンチオフの故障および部品の漏れ
フラッシュは、成形キャビティの外側の材料で、一般的にパーティング ライン、ネック、底部のピンチの周囲にあります。ある程度のバリは押出ブロー成形に固有のものであり、下流で除去されます。欠陥は、トリミング、溶接の品質、重量、閉鎖、またはサイクルの信頼性に影響を与える過剰な非対称または不安定なバリです。
フラッシュパターンを証拠として読み取る
- どこでもフラッシュ:部品の重量、パリソンのサイズ、型締めの完了、クランプの状態を比較します。
- 片面フラッシュ:金型の位置合わせ、平行度、工具の状態、パリソンの配置を検査します。
- 時間の経過とともにフラッシュが濃くなる:熱ドリフト、ショット/出力ドリフト、摩耗、油圧状態を確認します。
- トリミング中にフラッシュにより溶接が切断されます。温度を変更する前に、ピンチオフの形状、摩耗、閉鎖、トリムプロセスを検査してください。
薄い溶接部、破れた溶接部、および切断されたパリソンは、異なる故障モードです。 LyondellBasell のガイドでは、考えられる救済策が反対の方向を向いている可能性があるため、これらのピンチオフ問題を分離しています。失敗の原因が文書化されるまで、失敗したサンプルにフラッシュを取り付けたままにしておきます。
成形段階までの漏れを追跡する
テスターで漏れの位置をマークし、品質手順で許可されている場合は部品を切断します。底部の溶接部での漏れにより、チームはピンチオフ、材料の配置、冷却に向けて取り組みました。ボディのピンホールは、気泡、汚染、ダイライン、または局所的な薄い壁につながります。ネックの漏れには、仕上げの形成、トリミング、インサートの位置、またはテスト治具が関係している可能性があります。成形プロセスを変更する前に、既知の基準を使用してリークテスターを検証してください。
表面欠陥: パリソンを金型から分離します。
警備エリアの外からフリーパリソンを安全に観察してください。金型を閉じる前にすでに線や粗さが存在する場合は、材料、溶融安定性、金型の状態を調査してください。パリソンが許容できるように見えても、仕上げ表面が鈍かったり、穴があったり、細部が欠けている場合は、金型の表面、通気口、吹き込み、温度、結露を検査してください。
オレンジの皮とザラザラした表面
考えられる層には、粗いパリソンの流れ、不十分な金型の通気、少ないまたは制限された空気供給、ブローピン周囲の漏れ、冷えたパリソン、または損傷した金型表面が含まれます。ブローイベント中の機械の圧力を確認します。工場の他の場所にあるコンプレッサーの展示は、圧力と流量が必要な瞬間に金型に到達することを証明するものではありません。キンググルズユーティリティプランニングガイドプラントの供給から機械接続までの空気と冷却の経路をカバーします。
ダイラインと固定スジ
部品の周囲の縞の位置をマークし、パリソンと比較します。固定されたままの場合は、適切にシャットダウンして隔離した後、対応する流路を検査してください。ダイリップの傷はサイクルごとに再現される可能性があります。汚染または劣化した樹脂がヘッドに詰まり、断続的に放出されることもあります。洗浄は精密表面を保護し、指定された手順に従って行う必要があります。
冷却欠陥、反り、寸法のずれ
反りは、多くの場合、突き出し後に初めて目に見えます。金型を開いた直後、トリミング後、指定されたコンディショニング時間後の部品を比較します。ロッカーの底部、楕円形のネック、または寸法のドリフトは、不十分な冷却、不均一なキャビティ温度、水路の閉塞、高融点熱、初期の取り扱い、または不均一な壁の分布に続いて発生する可能性があります。
影響を受ける金型回路の供給温度と戻り温度、圧力、および機器が利用可能な場合は流量を記録します。接触による温度測定は信頼できるものではなく、制限されたチャネルを明らかにするものではありません。プラントの供給が安定している間に部品の片側が変化した場合は、ローカルのマニホールド、接続、チャネル、および金型の状態を調査します。
プロセス調整前の機械、HMI、ユーティリティのチェック
HMI には、リクエスト、フィードバック、シーケンス状態、アラームが表示されます。バルブが動いたこと、ブローピンに空気が到達したこと、金型に水が流れたことを証明するものではありません。設定値と実際の値をペアで読み取り、画面と物理結果を比較します。
| 観察 | それが何を分離するのか | 次の安全検査 |
|---|---|---|
| 温度設定値は安定しているが、実際の値はドリフトする | レシピの問題とセンサー、ヒーター、冷却、または制御の問題 | 出力状態、アラーム履歴、および認可された電気/熱検査パスを確認します。 |
| アイドル時はエア供給は正常だが、ブロー中に異常が発生する | 静圧と動圧/流量制限 | 工場の同時需要時の機械入口圧力を記録する |
| コマンドが変更されましたが、パリソンまたは部品が応答しません | レシピコマンドとアクチュエータ、バルブ、キャリブレーション、固着またはフィードバックの問題 | コマンドとフィードバックを比較し、メンテナンス手順に基づいてエスカレーションします。 |
| アラームが同じサイクルステップで繰り返される | ランダムイベントと許容条件、位置条件またはタイミング条件の欠如 | 最初のアラームを保存し、関連する入力と物理的状態を検査します。 |
| 保存されたレシピがロードされた後に不具合が発生しました | 機械の故障とレシピ/金型/材料の不一致 | 証拠を上書きせずに、リビジョン、ユニット、金型のアイデンティティ、および保護されたベースラインを比較します |
を使用します。Kinggle HMI 設定とアラームガイド構造化されたシーケンスの場合。問題に漏れ、温度の変化、汚れたオイル、冷却の制限、またはアラームの繰り返しが含まれる場合は、予防保守チェックリスト製品の品質と機械の状態を結び付けるのに役立ちます。

ファクトリ ビュー: 別のシフトで使用できる欠陥レコードを構築する
「温度を調整した結果、改善されました」という記録は再現可能ではありません。有用なログは、疑わしい部分を時間、マシンの状態、検証結果に結び付けます。可能であれば、スケールまたはマークを付けた位置で欠陥の写真を撮り、比較用に承認された良好なサンプルを保管してください。
| レコードフィールド | 何をキャプチャするか | なぜそれが重要なのか |
|---|---|---|
| 身元 | 日付/時刻、機械、金型、キャビティ/ヘッド、製品リビジョン、オペレーターとシフト | 障害が機器、工具、または引き継ぎの後に発生するかどうかを示します |
| 材料 | 樹脂のグレード/ロット、マスターバッチ、再生原料と割合、投入時間 | 推測することなく欠陥を材料の変化と関連付けます |
| 症状 | 正確な位置、頻度、最初のサイクル、写真、保持されたサンプル | 固定欠陥を断続的なプロセス変動から分離します |
| プロセス状態 | レシピの改訂、実際の温度、部品重量、サイクルタイム、パリソン/ショットの観察、および最初のアラーム | 調整により証拠が消去される前にベースラインを保存します |
| 公共事業 | 生産中の機械入口の空気と水の状態。関連する油圧状態 | 共通のプラントまたは熱除去の問題を明らかにする |
| 制御された変更 | 古い価値観、新しい価値観、理由、人、時間 | 複数の同時変更による原因の隠蔽を防止 |
| 検証 | プラント、壁面マップ、重量、寸法、および必要な機能テストによって定義される安定サイクル数 | 修正によって実際の要件が改善されたかどうかを証明する |
いつ調整をやめてエスカレーションするか
- ガード、インターロック、緊急停止、または危険エネルギー制御が意図したとおりに機能していません。
- 機械的衝突、予期せぬ動作、高温電気状態、油圧漏れ、または圧力コンポーネントの損傷が考えられます。
- 検証された材料、ユーティリティ、および承認されたレシピのベースラインが復元された後も、同じ欠陥が残ります。
- コマンドと実際のフィードバックが一致しない、または制御された変更に対してプロセスが予測どおりに反応しません。
- 工具の修理、校正、プログラムの変更、または承認されたプロセス範囲外での操作が必要になる場合があります。
再発防止は機械の試運転前から始まります
新しい押出ブロー成形機または新しい金型の場合は、トライアルの前に合格証拠を定義します。部品の図面、樹脂グレード、ターゲット重量、重要な壁の位置、ネックおよび全体の寸法、トリミング計画、漏れまたは圧力テスト、視覚的基準、出力ターゲット、およびプラントのユーティリティを提供します。有用な試用レポートは、受け入れられたサンプルを正確な金型、材料、およびレシピの改訂に結び付けます。
小さなコンテナと高出力プロジェクトは、連続押出ブロー成形機。より大きな部品や重い部品の場合は、アキュムレータブロー成形機。正しい選択は、欠陥名だけではなく、部品とプロセス パッケージによって異なります。 Kinggle を閲覧するブロー成形用途または、プロジェクト固有のディスカッションのために実際の製品情報を送信してください。
よくある質問
最も一般的な押出ブロー成形の欠陥は何ですか?
一般的な欠陥には、過剰なバリ、弱いピンチオフまたはカットされたピンチオフ、不均一な肉厚、薄いコーナー、パリソンのたるみまたはカール、メルトフラクチャー、気泡、黒い斑点、ダイライン、不完全なブロー、ブローアウト、反りおよび漏れが含まれます。
ブロー成形における肉厚の不均一の原因は何ですか?
考えられる原因としては、プロファイルの位置、ダイのセンタリング、パリソンのたるみ、不安定な押出またはショット サイズ、金型の位置合わせ、不均一な冷却、部品の形状に必要な伸びの量などが挙げられます。
押出ブロー成形時のバリをどうやって軽減するのですか?
まず、バリが発生する場所、部品の重量、パリソンの配置、型閉じの完了、クランプの動作、位置合わせ、およびピンチオフの状態を確認します。グローバル パーツの重量を変更する前に、クロージャまたはツールの障害を修正してください。
ブロー成形品に気泡が入るのはなぜですか?
考えられる原因には、結露や湿気、閉じ込められたガス、不十分な溶融均一性、材料の漏れ、材料の劣化、汚染などがあります。プロセスを変更する前に、樹脂の要件と材料のパスを確認してください。
パリソンプログラミングであらゆる薄肉欠陥を修正できるでしょうか?
いいえ、パリソン プログラミングでは、ダイの位置ずれ、不安定な押出、工具の損傷、冷却不良、不正確な金型位置、またはアクチュエーターの故障を確実に修正することはできません。
ブロー成形のトラブルシューティングでは、最初に何を変更する必要がありますか?
まず、承認された材料、レシピ、ユーティリティ、および機械状態のベースラインを復元して検証します。最も可能性の高い層を特定した後、制御変数を 1 つ変更し、同じ部品の測定を繰り返します。
別のシフトで同じ欠陥が再発するのはなぜですか?
レシピの改訂、材料の変更、ユーティリティの測定値、アラーム、および是正措置が一貫して記録されていない場合、繰り返しの欠陥が再発することがよくあります。共有された欠陥ログと保護されたベースラインにより、プロセスを再現可能になります。