このページでは
ブロー成形機とは何ですか?
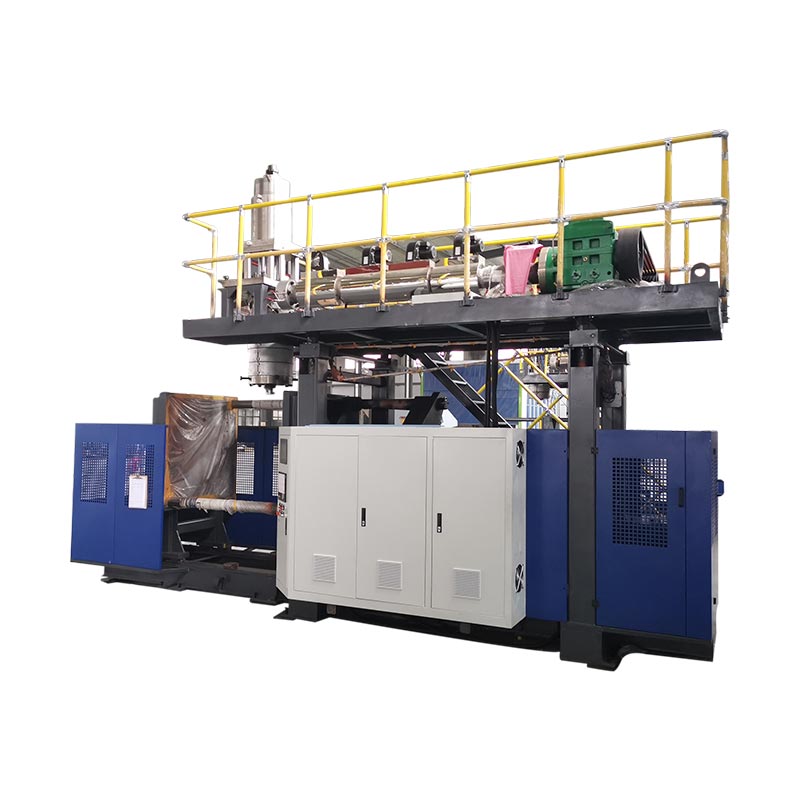
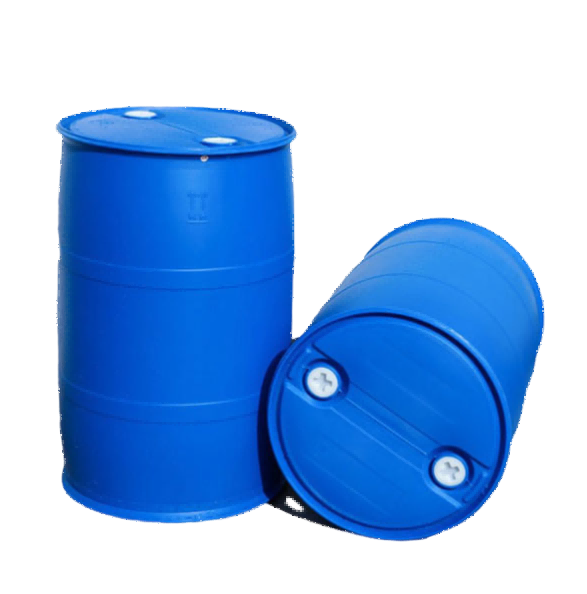
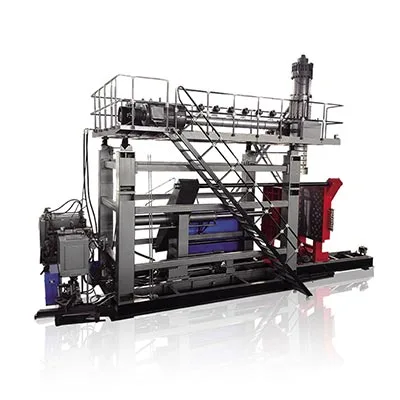
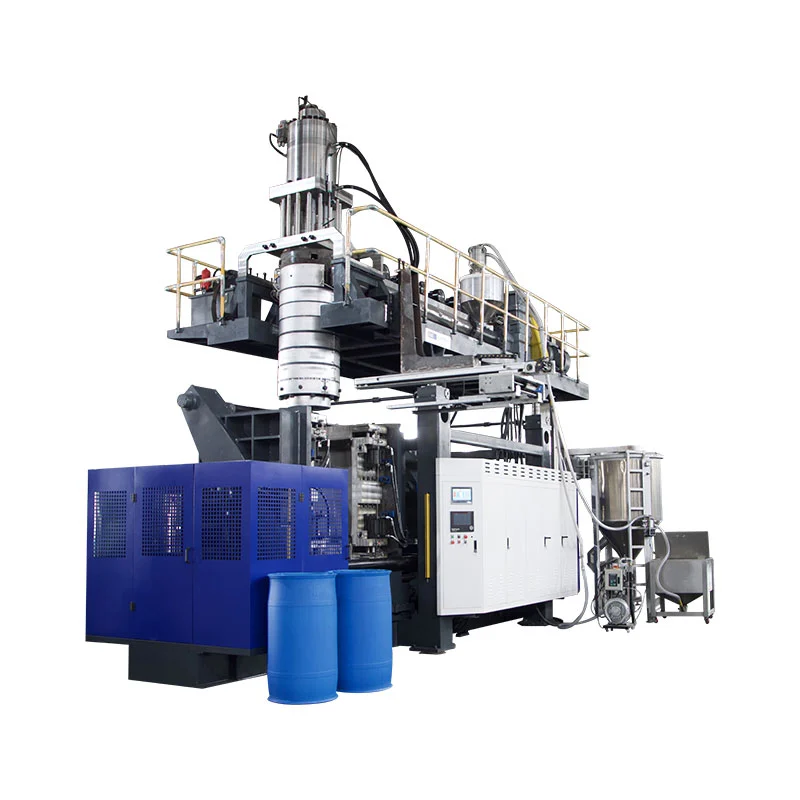
ブロー成形機は、プラスチック樹脂を溶かして柔らかい形状にし、その形状の中に圧縮空気を吹き込んで金型に押し付けることで中空の部品を作ります。プラスチックが冷えて金型が開くと、ボトル、缶、ドラム缶、タンクなどの中空の製品が完成します。あなたが扱うほぼすべての硬質プラスチック容器は、何らかのブロー成形機で始まりました。
部品が大きく異なるため、このカテゴリは幅広いです。100 ml スポイト ボトルと 220 L 化学ドラムはどちらも「ブロー成形」されていますが、2 つの機械に同じ点はありません。適切に選択するということは、柔らかい形状がどのように形成されるかという 2 つのことを理解することを意味します (プロセスタイプ)、およびそれを提供するためにマシンがどのように構築されるか (構造)。両方を順番に取り上げます。
ブロー成形のしくみ
ほとんどの工業用コンテナの背後にあるプロセスである押出ブロー成形は、緊密なループで実行されます。それを理解すると、後のすべての決定 (コスト、生産量、品質) が明確になります。
- 溶かして計量します。押出機のスクリューが樹脂を溶かし、安定した均一な流れをダイヘッドに向かって押し出します。
- パリソンを形成します。溶融物は中空管、つまりパリソンとしてダイヘッドから出ます。肉厚コントローラーはチューブの長さに沿ってプロファイルを作成し、強度が必要な部分にプラスチックが配置されるようにします。
- クランプ。金型がパリソンの周囲で閉じられます。同期クランプと直圧ロックによりプラテンが平行に保持されるため、部品がバリつきません。
- 吹く。ブローピンが空気を注入し (多くの部分で底部ブローシステムを使用)、パリソンがキャビティに向かって膨張し、最終的な形状になります。
- いいね。部品は冷却された金型に対して固定されます。これは通常、最も長いステップであり、押出機ではなく、これがサイクル タイムを設定します。
- 取り出して終了します。金型が開き、ロボット アームが部品を取り出し、バリがトリミングされます。自動化されたラインでは、これは無人で実行されます。
これらのステップのうち 2 つは、ライン全体の経済性を静かに決定します。パリソンプロファイリングは、各部品にどれだけの樹脂が含まれるかを設定します。冷却によって、どれだけ早く作ることができるかが決まります。この 2 つを正しく設定すれば、マシンの残りの部分はほとんど自動的に処理されます。だからこそ、購入者が通常最初に比較するヘッドラインのスペックよりも、これらのスペックに注目する価値があるのです。
プロセス別のタイプ: EBM、IBM、ISBM
ブロー成形機には主に 3 つのプロセスタイプがあります。違いは完全に次のとおりです柔らかい形はどのように作られるのか吹っ飛ぶ前に。
| タイプ | 形がどのように形成されるか | こんな方に最適 | 代表的な製品 |
|---|---|---|---|
| 押出(EBM) | パリソンをチューブとして押し出し、その後吹き飛ばしたもの | ハンドル付き・大型中空パーツ | ジェリ缶、ドラム缶、タンク、ボトル |
| インジェクション(IBM) | プリフォームを射出成形し、その後ブローする | 小型高精度容器 | 医薬品ボトル、化粧品瓶 |
| インジェクションストレッチ(ISBM) | プリフォームを射出、延伸、ブロー | 透明で丈夫なペットボトル | 水とソフトドリンクのボトル |
押出ブロー成形(EBM)は産業用コンテナと当社が構築するプロセスの主力製品です。 EBMではボディ、ハンドル、ネックをワンショットで成形するため、他の工程ではできないハンドル付き部品や大型部品も製造できます。射出ブロー成形(IBM)最初に正確なプリフォームを成形し、小さなボトルネックの精度に優れていますが、ハンドルや大きな部品はありません。インジェクションストレッチ(ISBM)PET プリフォームを引き伸ばして、ウォーターボトルに見られるような透明度と強度を実現します。これは、HDPE 工業用部品とは異なる製品ファミリーです。
実際には、選択があいまいになることはほとんどありません。缶、ドラム缶、タンク、その他の取り扱いのある容器や大型の容器は押出部品です。 IBMとISBMは小型精密ボトルと透明PETに属します。マシンを最終候補に挙げる前に、製品がどのファミリーに分類されるかを把握しておくと、決して適合しない 2 つのプロセスの見積もりを比較する手間が省けます。
機械の内部 品質を決める部品
品質はコンポーネントに依存するため、2 台のマシンが同じヘッドライン容量を共有しても、まったく異なる動作をすることがあります。当社のエンジニアが最も気を配る部分は次のとおりです。
| 成分 | 何をするのか | なぜそれが重要なのか |
|---|---|---|
| 押出機とスクリュー | 樹脂を溶かして計量します | 24 ~ 25 L/D の 50 ~ 100 mm ネジにより、安定した均質な HDPE 溶融物が得られ、一貫した部品のベースとなります。 |
| ダイヘッド+パリソンコントローラー | パリソン壁を形成し、プロファイルを作成します | MOOG 100 ポイント肉厚コントローラーは、樹脂のコストと部品の強度を決定する唯一の最大の手段です |
| クランピングユニット | 金型を閉じて保持します | ダブルプルロッド同期クランプ + オイルシリンダー直圧ロックにより、高トン数でもプラテンを平行に保ちます |
| ブローと冷却 | パーツを膨張させてセットします | ブローピン + ボトムブロー成形部品を成形します。冷却設計により実際のサイクルタイムが向上 |
| 駆動と制御 | マシンに電力を供給して実行します | サーボメインポンプはエネルギーを削減します。三菱 PLC + Weinview HMI が 24 時間 365 日のラインで稼働時間を保護 |
| オートメーション | 取り出し、バリ取り、検査 | ロボットアーム+下流トリミングで無人運転でも品質安定 |
24 時間稼働しているラインでは、制御の信頼性が歩留まりを保護します。だからこそ、最後の行にインポートされたコンポーネントが見た目よりも重要なのです。三菱 PLC、Weinview HMI、および MOOG の壁厚制御はバッジではありません。これらは世界中のほぼどこでも保守可能なことが実証された部品であるため、ラゴスやリマで障害が発生してもラインが何週間もアイドル状態になることはありません。
構造による種類とモデル範囲
押出成形では、機械はパリソンの供給方法と壁の構築方法によってグループ化されます。ここで、機械を部品のサイズと量に合わせます。
- 連続ブロー成形機。パリソンはノンストップで押し出され、金型がシャトルしてパリソンをキャッチします。最大約 30 L の小~中型部品では高いリズムで、マルチ ダイ ヘッドがボトルを数段まで動かします。
- アキュムレーター(蓄積)ブロー成形機。溶融物はヘッド内に蓄えられ、高速で放出され、ドラム缶、IBC タンク、燃料タンク、バリア用の大きなパリソンの垂れ下がりを防ぎます。
- 多層ブロー成形機。2 ~ 6 層のダイヘッドは、バリア層、リグラインド層、またはカラー層を 1 つの壁に共押し出します。燃料タンクやハイスペック化学ドラムに使用されます。
- 自動ブロー成形機です。上記のいずれかを完全自動化 - ロボットによる取り出し、バリ取り、検査を無人で一貫して実行します。
当社独自の製品範囲は 100 ml から 220 L ドラムまで(ご要望に応じてそれ以上も)対応しているため、同じ工場で小型のオイル ボトルと国連規格の化学ドラムもカバーしています。
| 容量 | マシンタイプ | モデル例 | ドライサイクル出力* | クランピング |
|---|---|---|---|---|
| 100ml~2L | 連続、シングル/マルチダイ | 2Lシングル/ ダブルステーション | 最大1,200/h | 40kN |
| 3~15L | 連続、シングル/ダブル | 5L / 15L駅 | 450~1,000/h | 65~200kN |
| 20~60L | アキュムレータ | KGB70A/80A/90A | 500~700/h | 130~280kN |
| 120~160L | アキュムレータ | KGB100B /110A | 300~320/h | 440~760kN |
| 220Lドラム缶+ | ケミカルバレルスペシャル | 250Lスペシャル | 17~20/時 | リクエストに応じて |
*乾式サイクルは理論上の最大値です。実際の生産量はさらに低くなります。完全な仕様と稼働数値については、詳細をご覧ください。ジェリ缶マシンそして蓄積マシン.



私たちが運営するマテリアル
機械がプロセスを設定します。樹脂が特性を設定します。当社の押出機は、単層壁または多層壁で以下の産業ファミリーを実行します。
| 材料 | 使用される理由 | 代表的な部品 |
|---|---|---|
| HDPE | 堅くて耐薬品性があり、低コスト | ジェリ缶、ボトル、タンク |
| HMW-HDPE | 高い耐衝撃性と応力亀裂耐性 | 化学薬品ドラム缶、燃料タンク |
| PP | 耐熱性、透明度のオプション | 薄壁およびホットフィルコンテナ |
| PVC/PA | バリア特性と特殊特性 | 特殊ボトル、バリア層 |
ブロー成形機が作るもの
金型を変更するだけで、1 つのマシン ファミリが多くの業界に役立ちます。当社がツールを提供するほとんどのアプリケーション領域は次のとおりです。
| 業界 | 製品 |
|---|---|
| 包装 | オイルおよび洗剤のボトル、ジェリ缶、ケミカルドラム、IBCタンク |
| 自動車 | 燃料タンク、エアダクト、スポイラー |
| 道路管理 | 交通障壁、コーン、隔離橋 |
| フローティング | ブイ、フロート、ポンツーン |
| 物流など | パレット、工具箱、テーブルと椅子、おもちゃ |
生産量とコスト: 重要な数値
マシンがビジネスに適合するかどうかは 2 つの計算によって決まります。どちらも購入前に簡単に実行できます。
例 — 5 L 缶、7.2 秒サイクル、シングルヘッド:
(3600 ÷ 7.2) × 0.8 =400缶/h· 2 シフト ≈6,400/日
樹脂 = 部品重量 × 樹脂価格 → 例0.20kg × 1.30ドル =$0.26
エネルギー = マシン kW × $/kWh ÷ 部品/時間 → 例: 15 × 0.12 ÷ 400 =$0.0045
樹脂を使用すると、部品あたりのコストがエネルギーと労働力に比べて大幅に削減されることに注目してください。この 1 つの事実が、正確な肉厚制御のすべてを表しています。100 万個単位で出荷される部品から 5% の樹脂をトリミングすると、電気代よりもはるかに節約できます。肉厚制御が弱い安価な機械が高価な機械であることが多いのはこのためです。
お客様の選択をどのようにサポートするか
バイヤーから問い合わせがあった場合、私たちは機械ではなく部品を調査します。これらに答えれば、通常は適切な設定が明確になります。
- 最大の部分と形状。サイズとハンドルの有無によって、押し出しか射出、連続かアキュムレーターが決まります。
- 樹脂・壁仕様。バリア層または再生層には多層ヘッドが必要です。 UN 定格のドラム缶には強力な肉厚管理が必要です。
- 毎日のアウトプット。1 つのステーションと 2 つのステーションを選択する前に、2 シフトの時間に対して出力計算を実行します。
- 認証。落下試験や国連の要件により、ツールや検証が変更されます。
- スタンドアロンまたはターンキー。スケーリングラインは、中央供給、水、粉砕を一緒に供給することで恩恵を受けます。
品質、テスト、そして私たちが監視しているもの
ブロー成形では一貫性が勝負であり、そこに 20 年間同じ機械を作り続けてきた実績が現れます。私たちが行っていることと注目していることは次のとおりです。
- 肉厚の均一性。すべての部品が最小限の樹脂で落下試験仕様を満たすように、点ごとにプロファイルが作成されており、出荷前にチェックされています。
- 落下試験と国連の検証。化学ドラム工具は、フロアを離れる前に 3 メートルの落下テストと国連の認定に合格します。
- 通常、立ち下がり出力が開始される場所。サイクルが遅い場合は、押出機よりも保管ストロークや冷却に起因することが多く、最後ではなく最初に確認する必要があります。 (詳細はこちら材料の保管が遅い原因は何ですか。)
機械の価格を左右するもの
仕様によってコストが変動するため、「ブロー成形機」には単一の定価はありません。主な推進要因:
- パーツのサイズとクランプ力。大きな部品にはより重いフレームとはるかに大きなトン数が必要であり、これが最大のコスト要因となります。
- ダイヘッドの数。ツイン/マルチダイは生産量と価格を倍増します。
- シングルレイヤーとマルチレイヤー。多層ヘッドにより、機能とコストが追加されます。
- 自動化と制御。ロボット取り出し、バリ取り、プレミアム制御により価格は上がりますが、ランニングコストは下がります。
- ターンキーシステム。中央での供給、給水、破砕により見積もりは増加しますが、無駄と労力は削減されます。
メーカーから購入する
マシンとは 10 年にわたる関係であるため、スペックと同じくらい重要なのは、マシンの背後に誰がいるかです。工場として、私たちはすべてのマシンを次のようにサポートします。
- 保証。主要コンポーネントには 1 ~ 2 年間の保証が付いています。摩耗部品は 1 年以内に無料で交換されます。
- インストールとトレーニング。当社のエンジニアはお客様の工場へ出張し、設置、試運転、オペレーターのトレーニングを行います。
- リモートサポート。オンボードの警報システムにより、問題をリモートで診断し、トラブルシューティングできます。
- カスタムソリューション。図面に合わせて成形し、部品、樹脂、出力に合わせて調整した構成を実現します。
あなたの役割を教えてください - マシンの仕様を決定します
製品、サイズ、樹脂、毎日の生産量を送信してください。実際のサイクル数値とともに、適切なタイプ、構成、クランプ力を推奨します。
見積もりを取得する WhatsApp でチャットするよくある質問
ブロー成形機とは何ですか?
樹脂を溶かして柔らかい形状にし、金型の中で空気を入れて膨らませることで中空のプラスチック製品を作り、ボトル、ジェリ缶、ドラム缶、タンク、燃料タンクなどに使用されます。
ブロー成形機にはどんな種類があるの?
プロセス別: 押出 (EBM)、射出 (IBM)、射出延伸 (ISBM)。構造別: 連続、アキュムレータ、多層。操作による: 自動。工業用 HDPE コンテナでは押出成形が最も一般的です。
ブロー成形機の価格はいくらですか?
価格は部品のサイズと型締力、ダイヘッドの数、単層か多層か、自動化によって決まります。小型のシングル ステーション マシンのコストは、大型のアキュムレータ ドラム ラインよりもはるかに安価です。部品と出力を共有して正確な見積もりを取得してください。
正しいものを選択するにはどうすればよいですか?
部品から始めて、最大サイズ、ハンドルの有無、樹脂、壁の仕様、認証、そして毎日の生産量を選択します。ハンドル付き部品と大型部品には押出成形が使用されます (小型~中型の場合は連続、大型の場合はアキュムレータ)。精密な小さなボトルは注入を使用します。透明ペットボトルはインジェクションストレッチを採用。
どのような素材を実行できますか?
押出機は、単層または多層壁で PE (HDPE および HMW-HDPE)、PP、PVC、PA を実行します。射出延伸機は透明ボトル用のPETを実行します。
出力はどのように測定されますか?
スペックシートにはドライサイクル(理論上の)出力が示されています。冷却時間と部品の重量が実際のサイクルを長くするため、実際の出力はドライサイクル×約 0.75 ~ 0.85 となります。