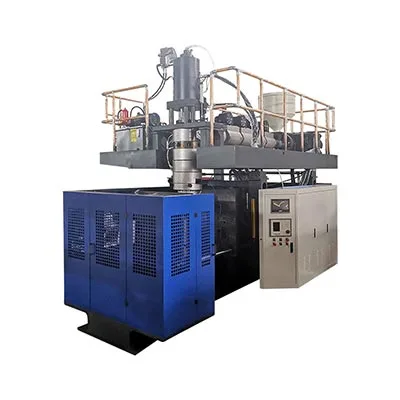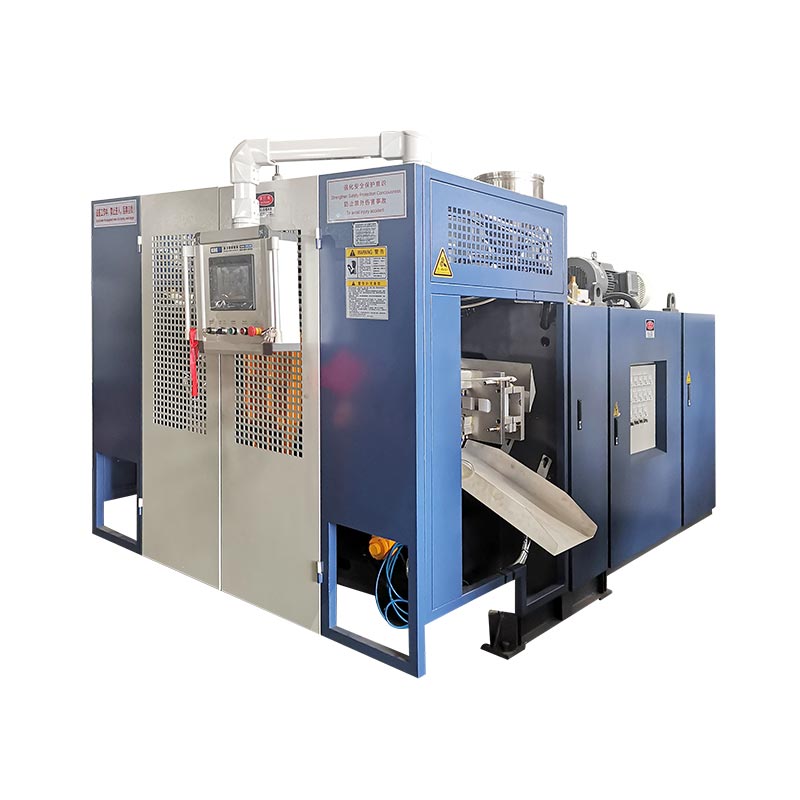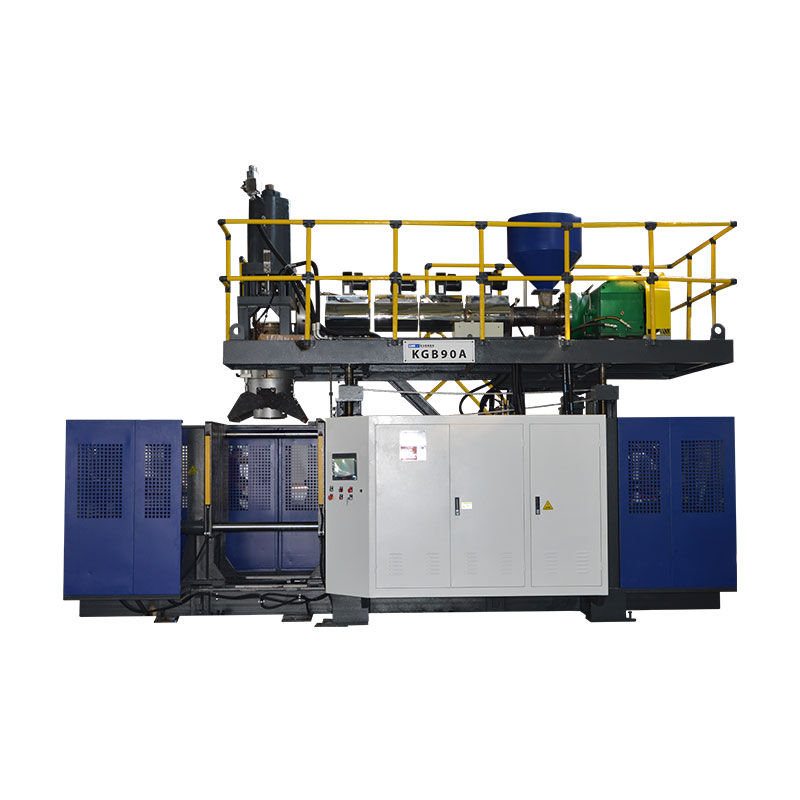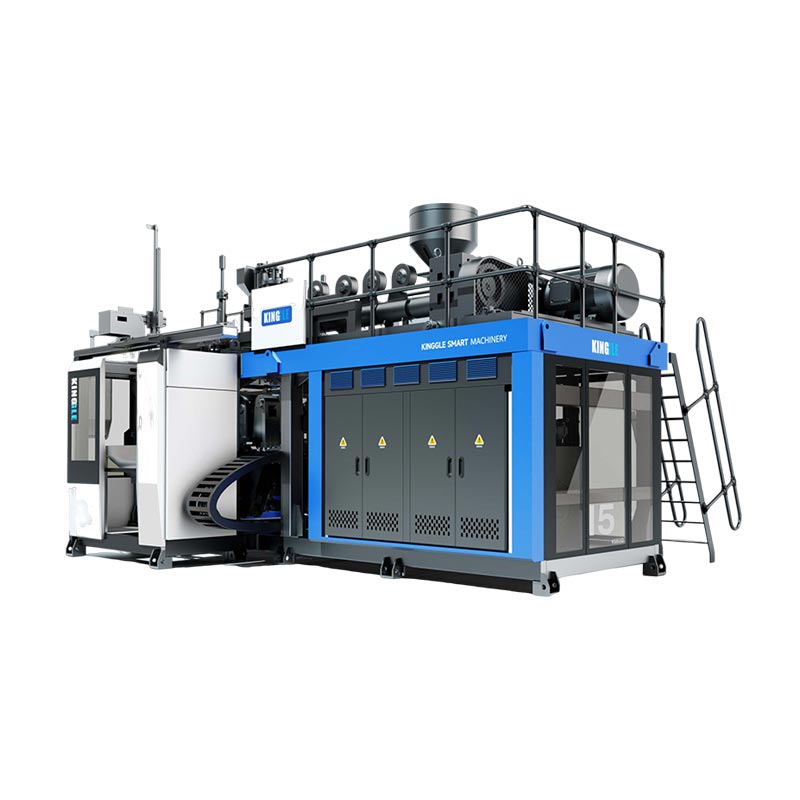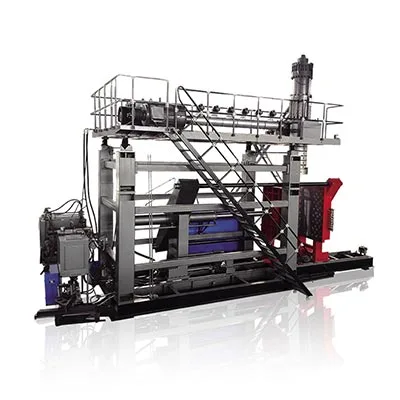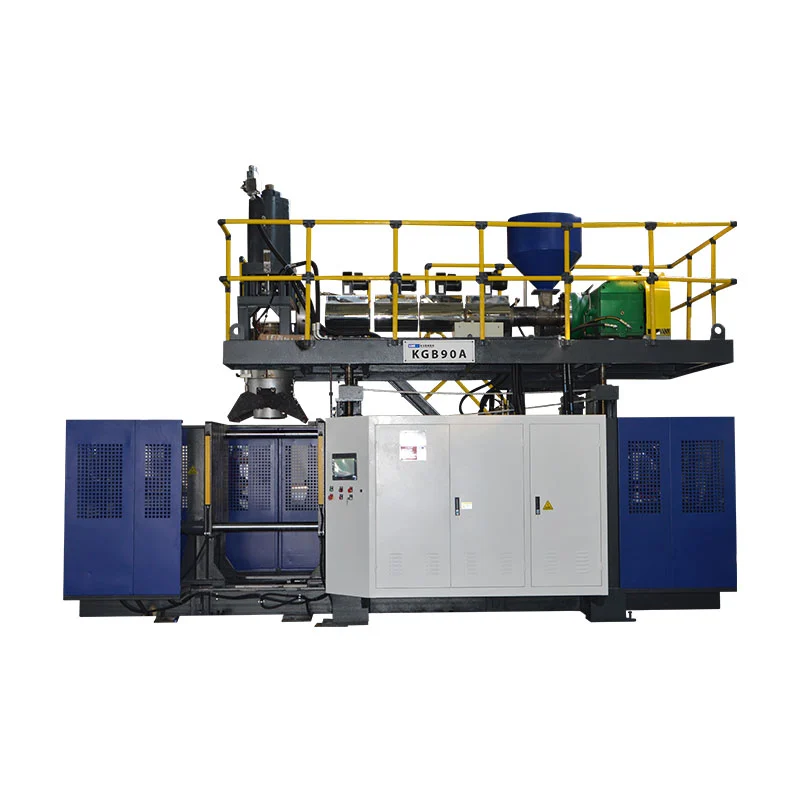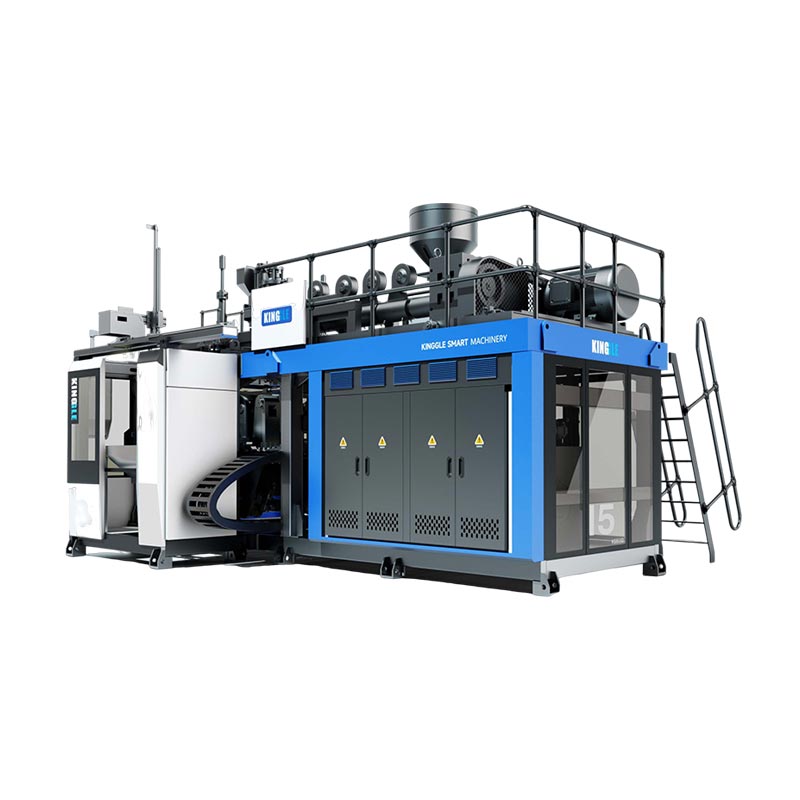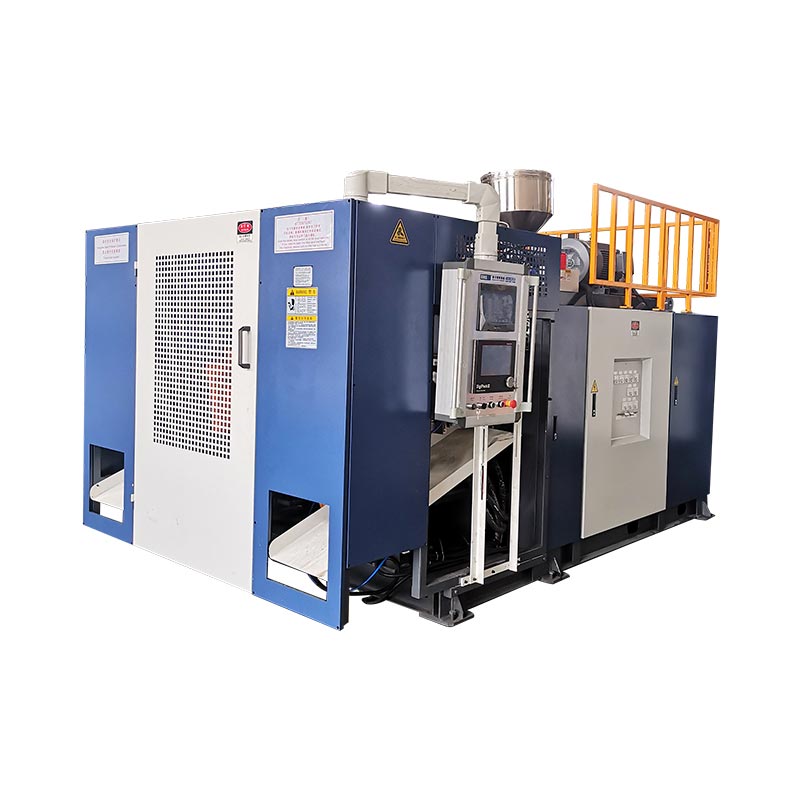
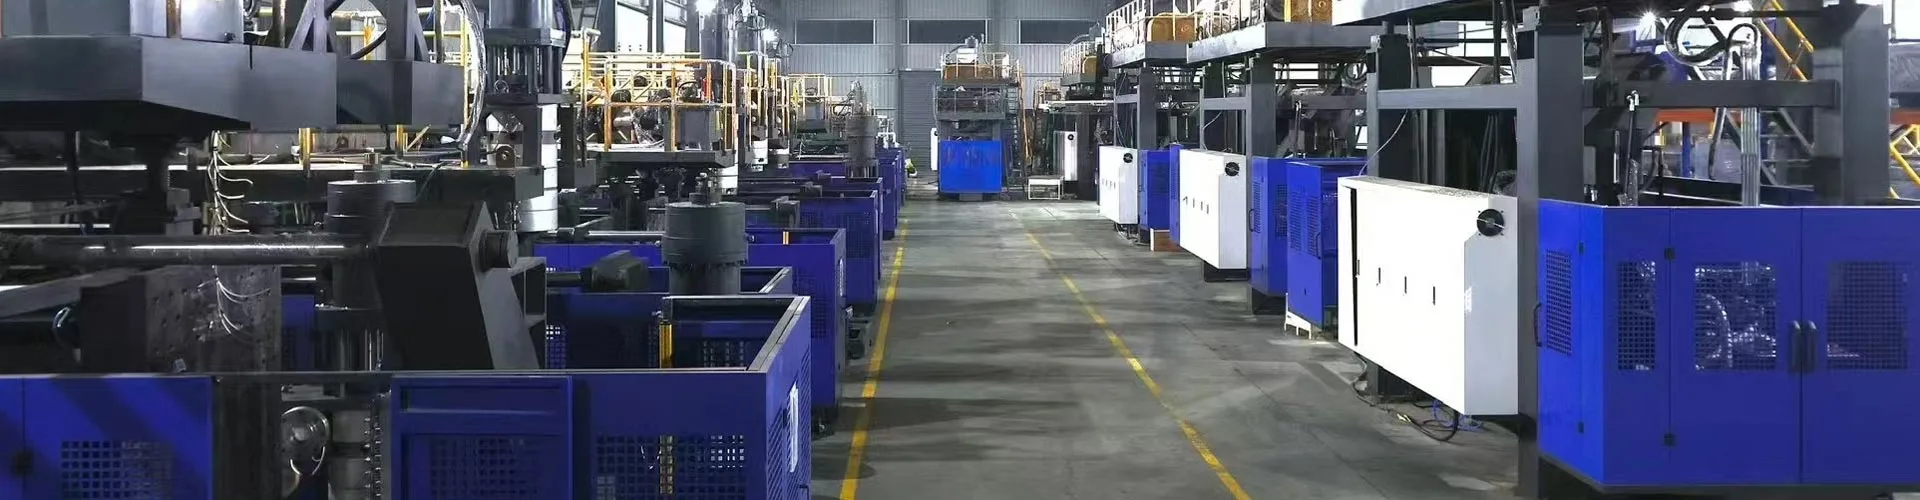
A 連続ブロー成形機金型ステーションがパリソンをキャッチして膨張させながら移動している間、ノンストップでパリソンを押し出します。押出機は決して停止しないため、これが約 0.5 ~ 30 リットルの HDPE および PP コンテナの最速のルートとなります。ステーション数、ダイヘッド キャビティ、サイクル タイムの 3 つの変数によって出力が設定されます。さらに 3 つがコストを設定します。部品あたりのエネルギー、メンテナンス、スクラップです。このガイドでは両方の側面をカバーしており、弊社独自のマシンの実際の仕様も記載しています。
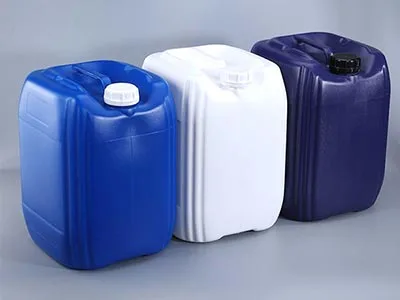
連続押出成形により、1 日に取り扱うプラスチック容器のほとんどがカバーされます。洗剤のボトル、モーターオイルの水差し、ジェリ缶、農薬のパッケージなど、ほぼすべてがこのような機械から出てきます。
詳細の前に 1 つ説明します。透明な PET ウォーター ボトルは、さまざまな機械で射出延伸ブロー成形というさまざまなプロセスで製造されます。このガイドでは、HDPE、PP、PVC、PA の連続押出ブロー成形について説明します。お客様の製品がPET飲料ボトルの場合、弊社の設備は連続機械範囲間に合わないだろう。
機械構成: 金型とパリソンの接合方法
すべての連続マシンは同じ問題を解決します。パリソンは止まることなく流れるため、次のショットの前に金型がパリソンに来て閉じ、吹き飛ばされ、取り除かれなければなりません。マシンがどのように構成を定義するか。
金型移動機械金型をパリソンまで水平に移動させます。構築はシンプルで実績があり、コスト効率が高いです。 2~15リットルの容器をカバーします。
カーブアームマシン金型を円弧を描くように揺動させることで、移動距離が短縮され、サイクルが高速化されます。 1 ~ 6 層の共押出ヘッドも備えています。高出力ボトルや多段ボトルに適したクラスです。
次に駅数です。単連(L)1 つの金型セットを実行します。ダブルステーション(D)1 台の押出機から 2 つの金型セットを実行するため、一方がブローし、もう一方が排出されます。
| 構成 | コンテナ範囲 | こんな方に最適 | トレード・オフ |
|---|---|---|---|
| 金型移動、単一ステーション | 2~15L | 少量の生産量、頻繁な製品変更 | マシンあたりの最低出力 |
| 金型移動、ダブルステーション | 2~15L | 1 つの製品ファミリーで大量の生産が可能 | コストが高くなります。安定した需要が必要 |
| カーブアーム、シングルステーション | 5~30L | スピード、層状の壁、大きなジェリカン | より高いエネルギー消費 |
| カーブアーム、ダブルステーション | 5~30L | 最大出力、マルチレイヤーボリューム | 最高の資本金と床面積 |
植物の適合性、早期チェック:作業を開始する前に、機械の設置面積に対する床面積、ダイヘッドとホッパーローダーの天井の高さ、接続された負荷の三相電源、および冷水の容量の 4 つを確認してください。機械の重量は、2 L シングルステーションの 2.5 トンから 30 L カーブアーム ダブルステーションの 28.5 トンまでの範囲にあるため、床荷重も確認してください。
米国の購入者は、早期小切手をもう 1 つ追加する必要があります。食品、飲料、または医薬品と接触するための容器には、樹脂および再生ポリシーを形作る FDA の材料要件が適用されます。リサイクルコンテンツのルールも州によって異なり、頻繁に変更されるため、樹脂の仕様を固定する前に、製品カテゴリの現在の要件を確認してください。
生産パフォーマンス: 1 時間あたりのスペックをボトルに変換する
すべてのカタログには出力番号が印刷されています。正しく読まないと、配達を約束しすぎてしまいます。
これらの数字が示しているのは、ドライサイクル— 機械は空のままフルスピードで動作し、プラスチックも冷却もありません。マシンを公平に比較するために使用してください。生産予測としては決して使用しないでください。
以下は、連続範囲にわたる実際のドライサイクルの数値と、その数値を駆動する仕様です。
| モデル | 最大コンテナ | ドライサイクル | クランピング | スクリュー | HDPEの容量 | 平均エネルギー |
|---|---|---|---|---|---|---|
| KGB2L | 2L | 600個/時 | 40kN | 50mm、L/D25 | 30kg/時 | 12~18kW |
| KGB2D | 2L | 600×2 | 40kN | 60mm、長さ/奥行き25 | 55kg/時 | 12~18kW |
| KGB5L | 5L | 500個/時 | 65kN | 60mm、長さ/奥行き25 | 55kg/時 | 16~25kW |
| KGB5D | 5L | 500×2 | 65kN | 70mm、長さ/奥行き25 | 80kg/時 | 16~25kW |
| KGB15L | 15L | 450個/時 | 165kN | 75mm、長さ/奥行き25 | 100kg/時 | 25~34kW |
| KGB15D | 15L | 450×2 | 165kN | 90mm、L/D25 | 120kg/時 | 25~34kW |
| KGH15L | 15L | 500個/時 | 200kN | 80mm、L/D25 | 150kg/時 | 40~50kW |
| KGH15D | 15L | 500×2 | 200kN | 90mm、L/D25 | 180kg/時 | 40~50kW |
| KGH30L | 30L | 450個/時 | 300kN | 90mm、L/D25 | 180kg/時 | 70~80kW |
| KGH30D | 30L | 450×2 | 300kN | 100mm、L/D25 | 300kg/時 | 70~80kW |
次に、これらの数値を生産計画に変換する計算です。
2 つのルールにより、評価が正直になります。壁が厚いと冷えるのが遅くなるため、重い部品は軽い部品よりも劣化が激しくなります。また、段取り替えには、サイクルタイムの数値には決して現れない時間がかかります。
設置後に独自のディレートを測定してください。機械を空にして乾燥サイクルを確認してから、完全な生産シフトを実行して、良品部品を時間ごとに分割します。この比率が計画要素となり、プロセスが安定するとその比率は一定になります。
マシンだけでなくラインも一致させます。ブロー成形の出力を単独ではなく、充填ラインに合わせて調整します。フィラーを上回る機械の稼働により、在庫が増え、床が乱雑になります。購入する前に、1 時間あたりの計画個数にシフト時間をかけ、ケースごとのボトルで割って、その数値を下流のケースとパレットのスループットと比較して確認してください。
材質と部品設計
連続押出では、PE、PP、PVC、PA を実行します。 HDPE はほとんどのボトルやジェリー缶に対応しており、その寛容な処理ウィンドウにより、HDPE がこのカテゴリーを支配する理由が説明されています。
ネジが実際の役割を果たします。その直径と長さと直径の比によって、機械が 1 時間あたりに溶かす樹脂の量が設定され、他の作業が行われる前に生産量が制限されます。当社の機械は、バレルに 3 ~ 5 個の加熱ゾーン、ダイヘッドに 3×5 ~ 3×8 個の加熱セクションを備え、L/D 25 で 50 ~ 100 mm のネジを実行します。
| 材料 | 代表的な製品 | 何を見るべきか |
|---|---|---|
| HDPE | 洗剤ボトル、ジェリ缶、モーターオイルジャグ、乳製品 | 最も寛容です。メルトインデックスを部品重量に合わせる - 部品が大きいほど MFI が低くなります |
| PP | ホットフィルおよび高温包装 | 処理ウィンドウが狭い。冷えるのが遅いためサイクルが長くなる |
| PVC | 透明ボトル、特殊化学薬品パッケージ | 熱に弱い。熱いまま放置すると劣化します。停止する前にパージする |
| 再生ブレンド | ほとんどの製品でコスト削減 | 制御された比率でブレンドします。汚染された再生材は溶融物中に斑点を運びます |
部品設計セットでは、機械が克服できない制限が設定されています。深いアンダーカットがピンチオフを戦う。鋭い角により、パリソンが最も伸びる部分の壁が薄くなります。ハンドルをきれいに成形するには、十分なダイヘッド直径が必要です。当社のヘッドはシングル ダイピン モデルで 90 ~ 220 mm です。
金型を切断する前に、図面をサプライヤーに持参してください。私たちの経験では、壁の厚さに関する苦情のほとんどは、機械の設定ではなく設計上の決定に遡ります。また、図面に 1 時間あれば、何週間も試行錯誤する必要がなくなります。
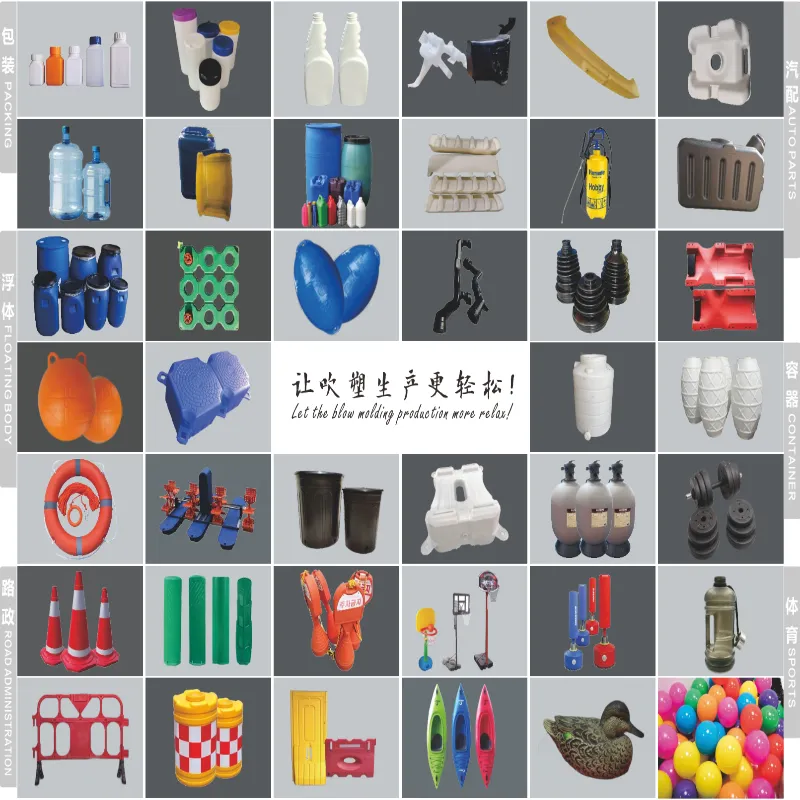
レイヤーを使用すると、さらに多くのオプションが開きます。共押し出しヘッドは、色付きのスキン、透明なビュー ストライプ、または埋め込まれたリサイクル コアをすべて同じショットで追加します。当社のカーブアームマシンは 1 ~ 6 層で動作し、完全にカバーされています。多層ガイド.
オートメーション、制御、エネルギー
制御スタックは、シフト間で品質が維持されるかどうかを決定します。サプライヤーに中に何が入っているかを尋ね、形容詞ではなく名前を期待してください。
当社のマシンは、三菱 PLC、MOOG サーボ コントロール、Weinview HMI、OMRON、Schneider、GEFRAN コンポーネントを実行します。プログラムされた肉厚制御により、ショット中のダイギャップが変化し、部品が必要な場所に材料を配置し、必要のない場所から材料を取り除きます。
ライン統合については、PLC が MES または SCADA 接続用にどのプロトコルを公開しているか、アラームが構造化データとしてエクスポートされているかどうか、サプライヤーがリモート診断を提供しているかどうかという 3 つの具体的な質問をしてください。当社は IoT リモート監視を提供しているため、当社のエンジニアはリアルタイムで機械を検査し、生産を停止する前に問題にフラグを立てることができます。
エネルギーは独自の分析に値します。バレル加熱、駆動システム、冷却という 3 つの負荷が支配的です。上の表はモデルごとの平均消費量を示しており、冷却水は機械のサイズに応じて 50 ~ 180 L/min 流れます。
時間ごとの抽選ではなく、部品ごとの数値でサプライヤーを比較します。より高速なマシンは同じキロワットをより多くのボトルに分散するため、多くの場合、より定格の高いマシンの方がランニングコストが安くなります。
ライフサイクル経済学: マシンの所有にかかるコスト
購入価格は1回払いです。所有権は10年間続きます。資本コストを左右する 5 つの要因と、運用コストを左右する 4 つの要因があります。
| コスト要因 | カテゴリ | 注意事項 |
|---|---|---|
| 機械サイズとステーション数 | 資本 | 最大の単一変数 |
| レイヤー数 | 資本 | 各層により、エクストルーダーとヘッドが複雑になります。 |
| 金型と空洞 | 資本 | 通常は個別に見積もられます - 予算に応じて |
| 下流の自動化 | 資本 | バリ取り、リークテスト、搬送 |
| エネルギー | オペレーティング | 上記の部品ごとの図を使用してください |
| 労働 | オペレーティング | 自動バリ取りとハンドリングで急落 |
| スクラップと再研磨 | オペレーティング | リグラインドループを閉じると、すでに支払ったフラッシュを回収できます |
| 予備品とメンテナンス | オペレーティング | 毎年の予算。即着用アイテムをサイトに在庫する |
総計ではなくデルタに基づいて回収モデルを構築します。新しいラインを現在稼働しているラインと比較してください。時間あたりの部品数が増加し、労働時間が節約され、スクラップが削減され、部品あたりのエネルギーが変化しました。機械と工具のコストをその年間利益で割れば、ベンダーではなく自社の数字で回収期間が得られます。
メンテナンスモードと故障モード
稼働時間は運ではなくスケジュールによって決まります。 3 段階の作業を計画します。
| 間隔 | タスク |
|---|---|
| 毎日 | ダイヘッドのヒーターと温度を確認します。ピンチオフエリアをクリアします。冷却水の流れと圧力を確認する |
| 毎週 | クランプ面と位置決めピンを検査します。サーボと油圧をチェックします。ドリフトのスクラップ率を見直す |
| 四半期ごと | パフォーマンス診断を実行します。潤滑システムを検査します。重要なコンポーネントを校正する |
| 毎年 | スクリューとバレルの摩耗を検査します。ダイヘッドの整備。完全なスペアパーツ在庫を確認する |
一般的な故障モードはパターンに従います。摩耗したピンチオフ エッジによりベースの溶接が弱くなり、ヒーター ゾーンの漂流により壁の分布が変化し、クランプ面の鈍化によりバリが発生します。それぞれが最初に部品上の欠陥として現れます。
オペレーターのトレーニングは、どのスペアパーツよりも早く報われます。サプライヤーに何が含まれているかを確認し、地域の安全要件に合わせた機械の保護とロックアウト手順が設置に含まれていることを確認してください。米国の場合、これはラインが生産を開始する前に OSHA 準拠が承認されていることを意味します。
保証については書面でお問い合わせください。当社の製品は、工場に到着してから機械全体で 1 年間稼働しますが、MOOG 肉厚コントローラやサーボ モーターなどの主要コンポーネントは 2 年間稼働します。保証の範囲、対象外、スペアパーツがどのくらいの速さであなたの国に届くのかをサプライヤーに問い合わせてください。
構成の選択
この順序で作業します。コンテナの容積と材料によって機械クラスが絞り込まれ、年間容積によってシングル ステーションかダブル ステーションが決まり、層の要件によって金型移動アームか湾曲アームが決まります。次に、キャビティは出力を予測に合わせて調整します。
私たちの5 段階の選択ガイドそのサイジングの経路を詳細に説明します。 30 リットルを超える容器の場合、パリソンは連続押し出しするには重くなりすぎるため、決定はアキュムレーター機械に移ります。アキュムレータと連続比較.
よくある質問
連続ブロー成形機とは何ですか?
連続ブロー成形機は、パリソンと呼ばれる溶融プラスチックのチューブをノンストップで押し出し、その間 1 つまたは 2 つの金型ステーションが移動してそれをキャッチし、閉じて部品を膨張させます。押出機は決して止まりません。これは、ボトル、ジェリ缶、潤滑剤の包装など、HDPE、PP、PVC の中小型の容器に適しています。大型部品では、吊り下げられた重いパリソンが金型が閉じる前に伸びるため、代わりにアキュムレーター機械が使用されます。
サイクルタイムとキャビティから時間当たりのボトルを計算するにはどうすればよいですか?
1 時間あたりのサイクル数に、ダイヘッドあたりのキャビティ数とステーション数を掛けます。ダブルステーションの 2 キャビティヘッドを備えた 1 時間あたり 600 乾燥サイクルの定格を持つ機械は、理論的には 1 時間あたり 2,400 個の生産量に達します。次に、カタログ定格では機械のサイクルが空であることが示されているため、冷却、取り扱い、切り替えに現実的なディレーティングを適用します。ディレーティングされた数に基づいて容量を計画します。
連続ブロー成形機で使用できるのはどの材料ですか?
HDPE、PP、PVC、および PA は、連続押出ブロー成形機で良好に動作します。 HDPE はボトルおよびジェリ缶の生産の大半を占めています。ネジを材料に合わせます。より硬いグレードにはより多くの溶解能力が必要です。そのため、ネジの直径と長さ対直径の比が重要です。透明な PET 飲料ボトルは、射出延伸ブロー成形という異なるプロセスと異なる機械を使用します。
連続ブロー成形機はどれくらいのエネルギーを消費しますか?
平均エネルギー消費量はマシンのサイズに応じて変化します。 Kinggle 連続機の出力は、2 L クラスで 12 ~ 18 kW、5 L クラスで 16 ~ 25 kW、15 L クラスで 25 ~ 34 kW、高速カーブアーム モデルで 40 ~ 80 kW です。より高速なマシンは同じ消費量をより多くの部品に分散するため、時間当たりではなく完成部品当たりのエネルギーでサプライヤーを比較します。
連続ブロー成形ラインにはどのようなメンテナンスが必要ですか?
毎日、毎週、四半期ごとの作業を計画します。毎日: ダイヘッドのヒーターをチェックし、ピンチオフ領域を掃除し、冷却水の流れを確認します。毎週: クランプ面と油圧またはサーボ圧力を検査します。四半期ごと: 性能診断を実行し、潤滑システムを検査し、重要なコンポーネントを校正します。部品が欠落している場合、在庫にあるよりもダウンタイムにかかるコストが高くなるため、耐摩耗性のスペアをサイトに保管してください。
次のステップはあなたがどこにいるかによって異なります
コンテナの詳細 (容量、材質、壁の厚さ、目標出力) を送信していただくと、当社のエンジニアがお客様のステージに適したパスを返答します。
- 新製品を試してみませんか?開始時の構成を推奨し、サンプル トライアルでパーツを実行します。
- 容量を追加しますか?充填ラインに基づいて出力計算を構築し、一致するモデルを見積もります。
- 老朽化した機械を置き換えますか?部品およびスクラップごとのエネルギーをお客様の現在のラインと比較するため、お客様の数値から利益が得られます。
すべての見積書には、モデル、コンポーネント、取引条件、リードタイムが記載されています。通常モデルの稼働期間は 30 ~ 40 日、カスタム ビルドの場合は 60 ~ 120 日です。閲覧する連続マシンの全製品範囲数字を集めている間。
設定・見積依頼 →連続ブロー成形機は、決して停止しない押出機、動き続ける金型、充填材に合わせたサイズのラインなど、リズムによってその地位を確立します。構成、キャビティ数、ディレーティングを正しく取得すると、出力の計算が製造時に維持されます。モデルと仕様については、連続ブロー成形機シリーズ.