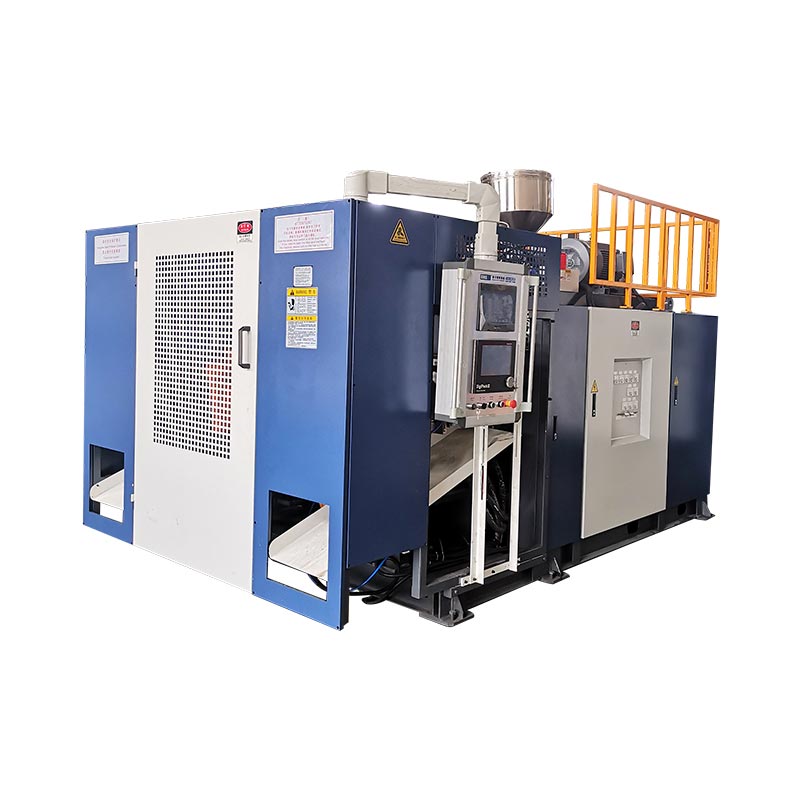
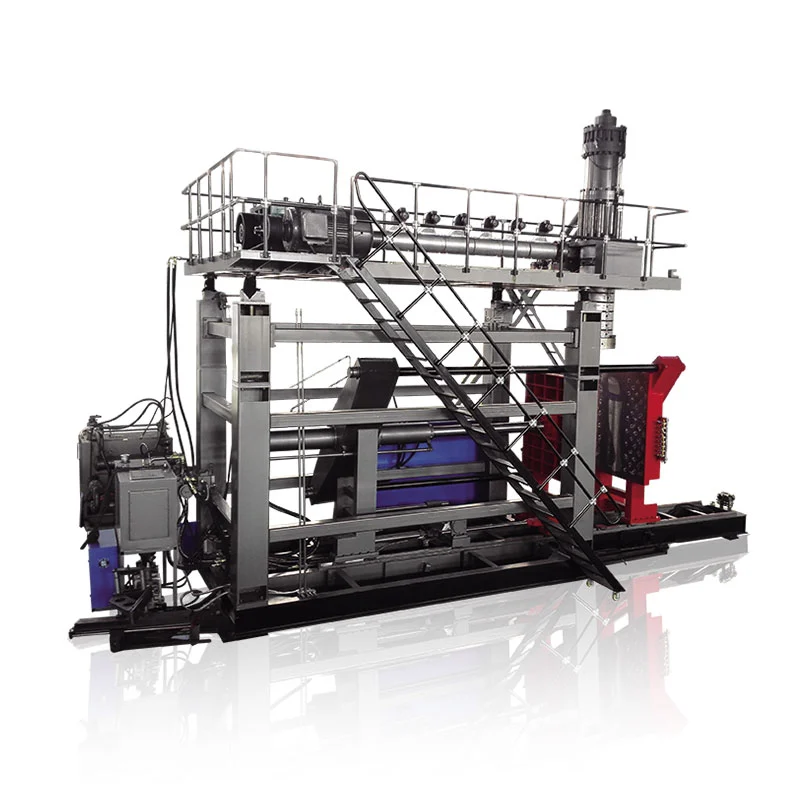
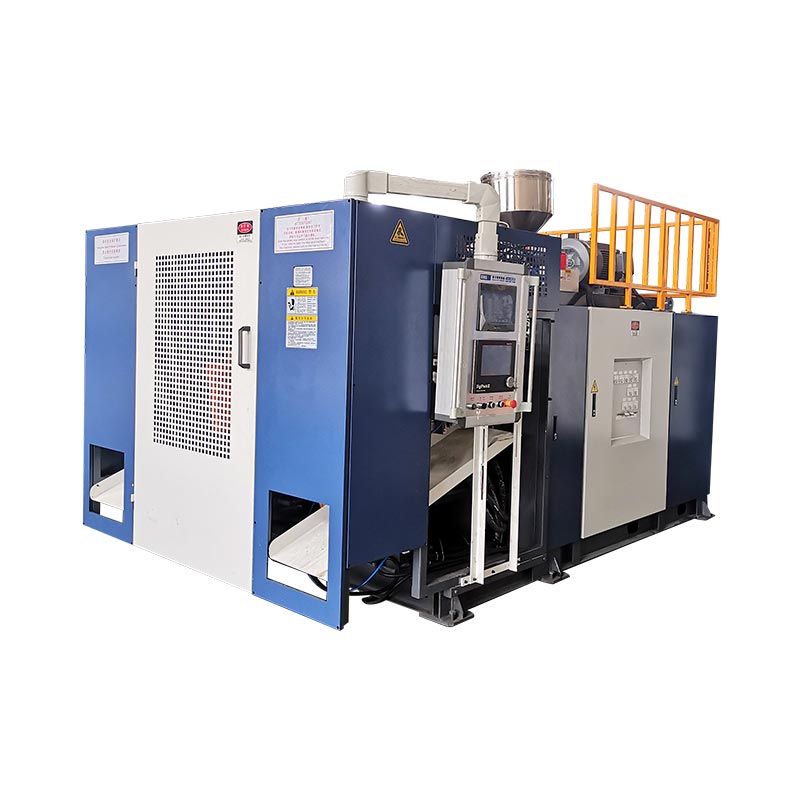
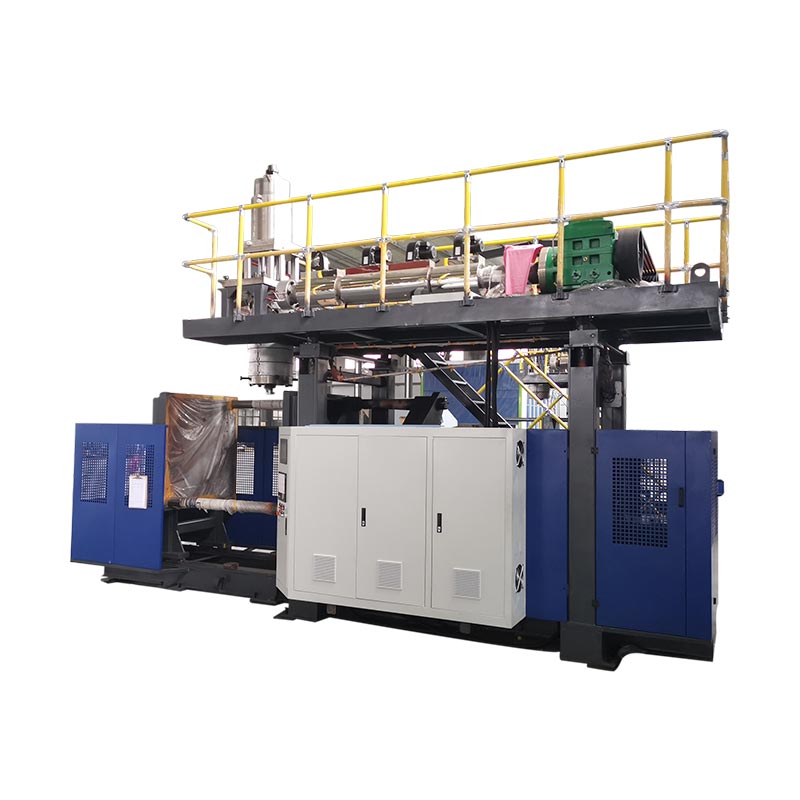
A ケミカルドラムブロー成形機は、200 ~ 220 リットルのドラム缶に対応するサイズのアキュムレーター押出機です。アキュムレータは、重力によって形が崩れる前に、重いパリソンを高速で発射します。マシンに関する他のすべての機能は、落下テストという一瞬のために存在します。
それが正直な構図です。たとえ見た目が良くても、落下しても耐えられないドラム缶は危険物を輸送しません。
したがって、この記事はテストから逆算して説明します。ドラムが生き残るために必要なもの。実際にドラム缶が壊れる場所。そしてそれに対して機械が何をしなければならないのか。
重要なポイント
- ドラムは失敗しますボトムチャイムとピンチオフ溶接。サイドウォールにはほとんどありません。
- 落下テストはドラムで行われます満腹でコンディションの良い寒さ。コールドプラスチックは脆いプラスチックです。
- 200リットルのドラム缶の重さは12~15kg壁厚は 3.5 ~ 4 mm です。余分な1ミリメートルはお金です。
- 通常の HDPE ではなく、HMW-HDPE。応力亀裂耐性は、1 年間の攻撃的な化学反応に耐えるものです。
- 出力は1時間あたり17~20本のドラム缶。そのペースを決めるのは押出機ではなく、冷却です。
落下試験で実際に求められるもの
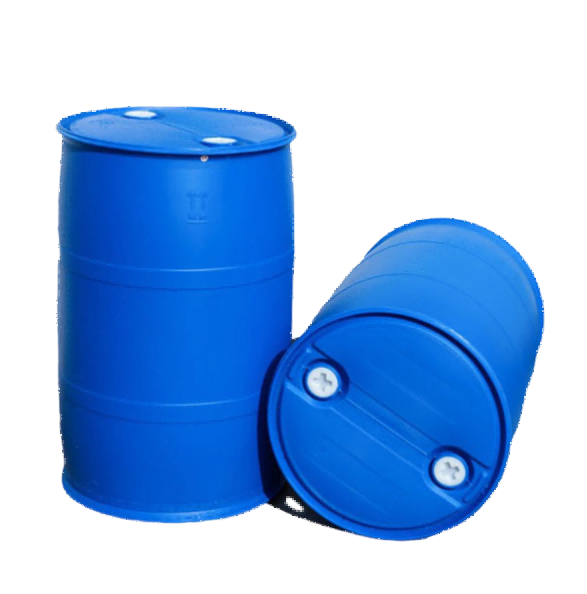
危険物の包装に対する国連の認証には落下試験が含まれます。ドラムは充填され、落下され、検査されます。漏れてはいけません。
3 つの点が、思ったよりも難しいことです。
まずドラムですが、満杯。これは衝突の背後におよそ 200 キロの液体があったことになります。ドラムが床に当たっても負荷は止まりません。動き続けるので、壁がそれを保持しなければなりません。
2つ目はドラムです条件付けされた寒さ初め。ポリエチレンは温めると硬くなり、冷えると脆くなります。コールドテストは意図的に行われます。実際のサプライチェーンでは最悪のケースだ。
第三に、ドロップは通常、斜めに、下のチャイムに。平らではありません。これにより、衝撃全体が小さな半径のプラスチックに集中します。そして、その半径はまさに、ベースを形成するためにパリソンが最も長く伸ばさなければならなかった場所です。
当社のドラム工具は、国連認定による 3 メートルの落下テストに合格していることが検証されています。商業的には、それはボーナス機能ではありません。危険物の梱包の購入者は、証明されていないドラム缶を受け入れることはできないため、これが参入価格となります。
ドラムが壊れる場所
新しい購入者にドラムが故障した場所を尋ねてください。側壁は最大の表面であるため、通常は側壁を指します。
そうではありません。診断を求められるほぼすべての障害は 2 つの場所で発生します。
一番下のチャイム
これは、ベースが側壁と接するコーナーの半径です。幾何学的にパリソンが最も長く伸ばさなければならない部分なので、当然ドラムの中で最も薄い部分になります。
斜めの落下がエネルギーを集中させる場所でもあります。薄いプラスチック、集中的な衝撃、低温調整。だからチャイムが先に鳴るのです。
ピンチオフ溶接
金型が閉じると、パリソンがつまんで閉じられ、バリが切断されます。その継ぎ目は、溶融物の 2 つの面の間の溶接です。完成したドラムの中で最も弱いラインです。
溶接は完璧に見えてもまだ冷たい場合があります。冷間溶接は衝撃を受けると引き裂かれるのではなく剥離します。障害面は、何が起こったかを示します。破れた溶接部は良好に融合していました。皮をむいたものはそうではありませんでした。
表1・故障診断
| 失敗した場所 | 考えられる原因 | 何を変えるのか |
|---|---|---|
| ボトムチャイム、スプリット | ベース半径の壁が薄すぎます | チャイムに厚みポイントを追加する |
| 溶接部が剥がれた | ピンチオフで溶けすぎる | 溶融温度を上げ、ダイゾーンのバランスをとる |
| 溶接がきれいに割れます | 縫い目の部分の素材が足りない | 材料をピンチラインに再プロファイルします |
| 充填後数週間で亀裂が発生する | 応力亀裂、間違った樹脂グレード | 高分子量の HMW-HDPE への移行 |
| バリが多く、縫い目が弱い | クランプがゆっくりと開く | トン数とピンチオフエッジの摩耗を確認します |
| 積み重ね後の変形 | 排出前の冷却が不十分 | 冷却を延長し、水温を下げる |
痛いのは4列目です。応力亀裂は落下試験では現れません。数週間後、それは攻撃的なもので満たされたドラム缶の中に顧客のサイトに現れます。それまでに数千個を出荷しました。
なぜ通常の HDPE ではなく HMW-HDPE なのか
ケミカルドラムは高分子量 HDPE で作られています。その理由は、耐環境応力亀裂性 (ESCR) と呼ばれる特性にあります。
これが実際に何を意味するかは次のとおりです。ポリエチレンに一定のストレスを与え、特定の化学薬品にさらすと、時間の経過とともに亀裂が生じる可能性があります。インパクトは必要ありません。それはただ道を譲るだけです。
フルドラムはまさにその状況です。壁には内容物の重量によって永続的に応力がかかります。それらの内容物は、洗剤、溶剤、または酸である可能性があります。そして、ドラムは1年間そのままにしておくこともできます。
ポリマー鎖が長いほど、これに対する抵抗力がはるかに高くなります。 HMW-HDPE の高分子量がそれを実現します。
引っ掛かりがあり、それがマシンに当たります。 HMW 樹脂は加工がより硬いです。型から離れるとさらに膨らみます。小さな缶に入った HDPE よりも大きな押出機のパワーと異なるパリソン設定が必要です。
したがって、実際のドラム樹脂に対して可塑化能力を確認してください。通常、引用文には標準の HDPE について記載されていますが、実際に実行するものではありません。
壁に衝撃を与えるようにプログラミングする
パリソンコントローラーは単一の厚さを設定しません。パリソンの長さに沿って曲線を設定します。ドラムでは、その曲線は落下テストを中心に設計されています。
ドラムを一連のジョブとして捉えると、さらに簡単になります。
- ベースとボトムのチャイム: 詳細。これは衝撃を吸収し、デフォルトでは最も薄い領域になります。一番補償が必要なのです。
- ピンチオフライン:もっと。最も弱い溶接部が最も薄い部分であってはなりません。
- 上部のチャイムと閉鎖エリア: 詳細。バングではストレスが集中し、ドラム缶も上から落ちてしまいます。
- ストレートサイドウォール:少ない。最も集中の少ない荷重を運びます。ここで体重が落ちます。
- カットラインより上:最小限。その材料はフラッシュになり、再研磨されます。
数字を見れば賭け金は明らかだ。 200 リットルのドラム缶の重さは 12 ~ 15 kg、壁の厚さは約 3.5 ~ 4 mm です。本体全体に不必要な 1 ミリメートルを追加すると、出荷するすべてのドラムに数キロの HMW-HDPE が追加されることになります。
そのため、コントローラーの解像度はここでは脚注に記載されていません。 100 ポイントの壁厚コントローラーは、チャイムが形成される場所に材料を正確に配置します。代わりに、粗いコントローラーはそれを広帯域に分散し、サイクルごとに差額を支払うことになります。
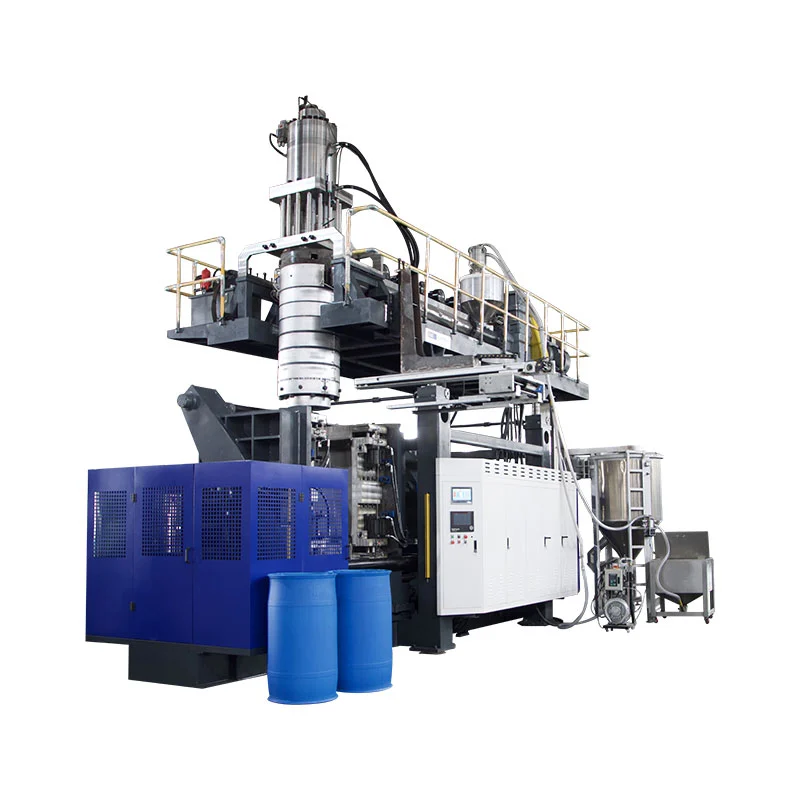
知っておく価値のあることがもう 1 つあります。ここではたるみが不利に働きます。パリソンは垂れ下がるにつれて上部が薄くなり、パリソンの上部がドラムの底部を形成します。
したがって、最も多くの材料を必要とする領域は、重力によって材料が奪われている領域です。この矛盾は、壁プログラム全体が解決するために存在するものです。
二重リング、そしてなぜそこにあるのか
220 リットルのドラム缶を見ると、胴体の周囲に 2 つの盛り上がったリングが見えます。彼らはスタイリングをしていないのです。
彼らは 3 つの仕事をします。サイドウォールを強化してへこみを防ぎます。フォークリフトのドラムハンドラーにグリップ力を与えるものです。また、ドラム缶を積み重ねたときに荷重を支え、壁自体に重量がかからないようにします。
成形の観点から見ると、リングは複雑なものです。それぞれ断面が変化するため、パリソンの伸びが異なります。プログラムを間違えると、各リングのすぐ下に薄いスポットが表示されます。
これは、金型の設計と機械の機能が同じ会話に含まれる理由を示す良い例です。描きやすいリングプロファイルでも、均一に吹くのは難しい場合があります。型を切る前はその議論に何の費用もかかりませんが、型を切った後は多大な費用がかかります。
マシンの指定
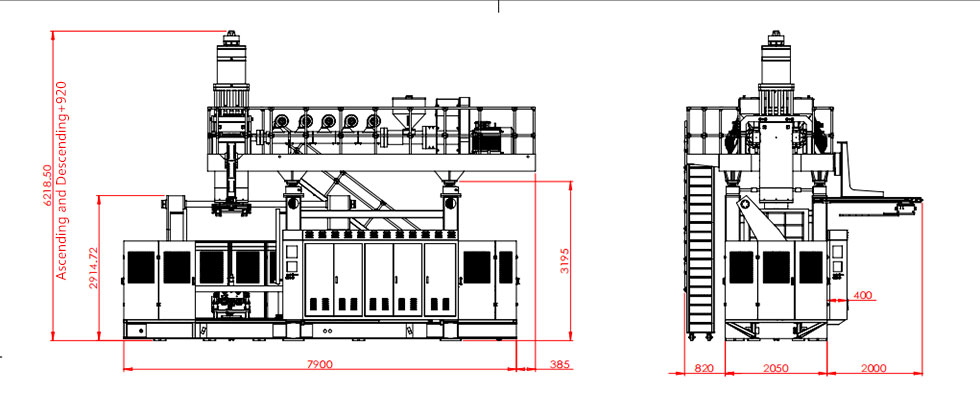
ドラムは要求が厳しいものですが、仕様については 4 つの質問に集約されます。
- 一番大きな太鼓は何ですか?200~220リットルのドラム缶には250リットルクラスの機械が必要です。私たちのものは、KGB200L/LPケミカルバレル専用、としても販売されています220リットルプラスチックドラムマシン.
- ドラムも小さい?ほとんどの植物は範囲内で栽培されています。あ30Lまたは120Lアキュムレーターは下端をカバーしており、2 台の機械は通常 30 ~ 220 リットルに及びます。
- どの樹脂グレードですか?一般的な HDPE の数値ではなく、実際の HMW-HDPE に対して可塑化能力を確認してください。
- フレーム上では他に何が実行されますか?同じ機械で水タンク、パレット、バリヤー、燃料タンクなどを金型を変えて製作します。そのための計画を立てることで、ドラム契約間での使用率を維持できます。
表 2 · マシンクラスに対するドラムサイズ
| ドラムサイズ | 機械 | クランプ力 | 指示出力 |
|---|---|---|---|
| 20~30L | 30Lアキュムレーター | 215kN | ~650/時間 |
| 50~60L | 60Lアキュムレーター | 280kN | ~500/時間 |
| 120L | 120Lアキュムレーター | 440kN | ~320/時間 |
| 160L | 160Lアキュムレーター | 760kN | ~300/時間 |
| 200~220L | 250Lドラム缶スペシャル | 760kN | 1時間あたり17~20本 |
最後の行は人々を驚かせますが、正直に説明する価値があります。 KGB200L/LP スペックシートには、1 時間あたり 300 個の乾燥サイクルが示されています。本物の220リットルドラム缶は17~20で外れます。
マシンのパフォーマンスは低下していません。ドライサイクルとは、プラスチックや冷却を使用せずに機械を稼働させることです。 4 mm HMW-HDPE 壁の硬化には数分かかりますが、あらゆる大きな部品のペースを決めるのは冷却です。押出機のパワーがいくらあってもそれは変わりません。
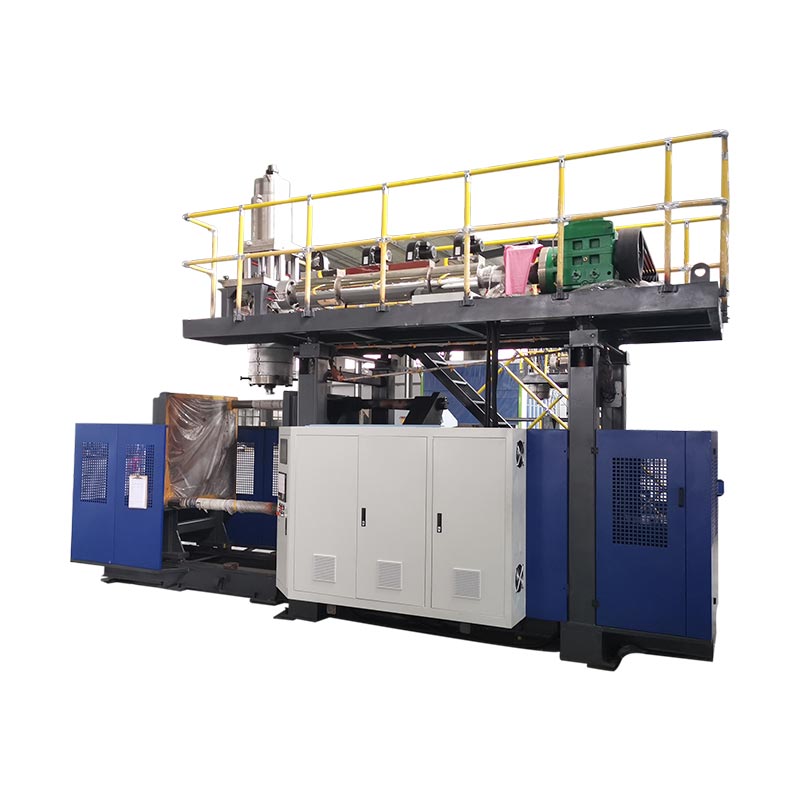
ドラムプログラムについてご相談ください
必要なドラムのサイズ、樹脂グレード、証明書をお送りください。マシンクラス、ウォール プログラム アプローチ、および現実的な出力を提供して戻ってきます。
見積もりを取得する WhatsApp でチャットするよくある質問
プラスチック製の化学ドラムを製造する機械は何ですか?
アキュムレーター式押出ブロー成形機です。溶融物を蓄えて素早く放出するため、型が閉じる前に重いドラムパリソンが垂れ下がることはありません。 200 ~ 220 リットルのドラムには、約 760 kN のクランプ力を備えた 250 リットルクラスの機械が必要です。
国連の落下試験とは何ですか?
充填されたドラム缶は、設定された高さから硬い表面上に落下します。これには通常、底部のチャイム上への斜めの落下が含まれます。その後漏れてはいけません。当社のドラム工具は、国連認定による 3 メートルの落下テストに合格していることが検証されています。
プラスチックドラムが落下試験に合格しないのはなぜですか?
ほとんどの故障は、側壁ではなく、底部のチャイムまたはピンチオフ溶接で発生します。通常の原因は、ベース半径の材料が少なすぎる、冷間溶接、または応力亀裂耐性が不十分な樹脂です。
200リットルのドラム缶の重さはどれくらいですか?
通常、HMW-HDPE では 12 ~ 15 kg、壁の厚さは約 3.5 ~ 4 mm です。正確な重量は、壁のプログラムとドラムが満たさなければならない認定によって異なります。
ドラムマシンはどれくらいの出力を達成できますか?
220 リットルの二重リングドラムは、1 時間あたりおよそ 17 ~ 20 個の速度で稼働します。 4 mm の壁は小さな容器よりも固まるまでにはるかに長い時間がかかるため、冷却が制限されます。
1台の機械でドラム缶などの製品を製造できますか?
はい。アキュムレータ機は金型を変えることで製品が変わります。同じフレームで水タンク、パレット、交通障壁、ブイ、燃料タンクが製造されます。
これであなたはどこへ行くのか
ドラムは単純なパーツに見えます。そうではありません。ドラム缶は、満杯で冷たい状態で最も弱い隅に落とされても耐えなければなりません。それから、ひび割れすることなく、1年間攻撃的なものを保持します。
実現するかどうかを決めるのは 3 つの要素です。本格的なストレスクラック耐性を備えた樹脂。チャイムと溶接に材料を入れる壁プログラム。また、あらゆる場所にウェイトを追加するのではなく、正確に配置するのに十分なコントロール解像度も備えています。
これらを正しく行うと、ドラムが通過します。それらを間違えると、場合によっては通り過ぎてしまいますが、それはさらに悪いことです。顧客が確認するまではわかりません。