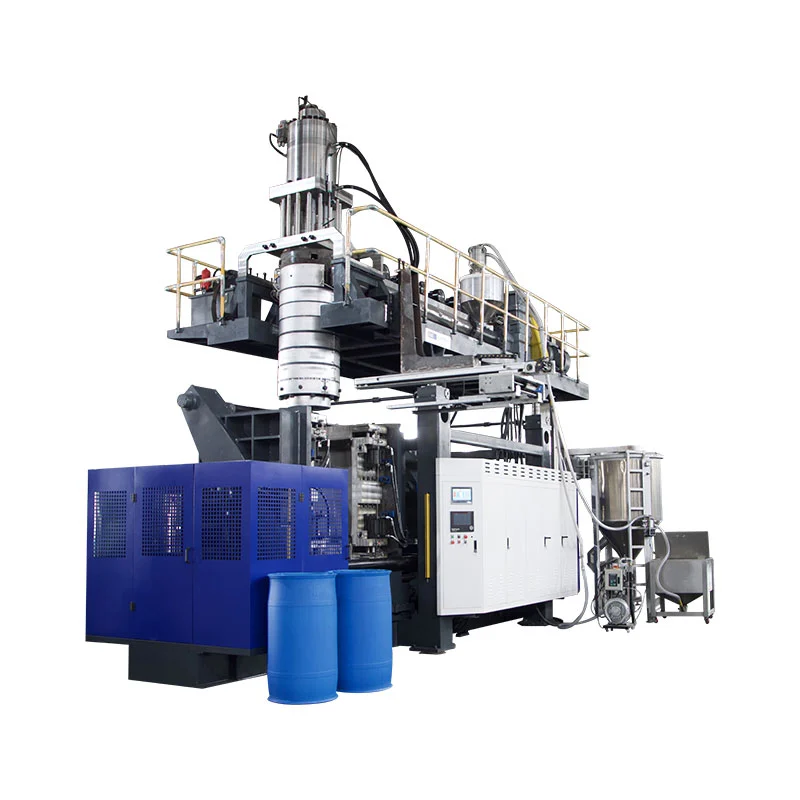
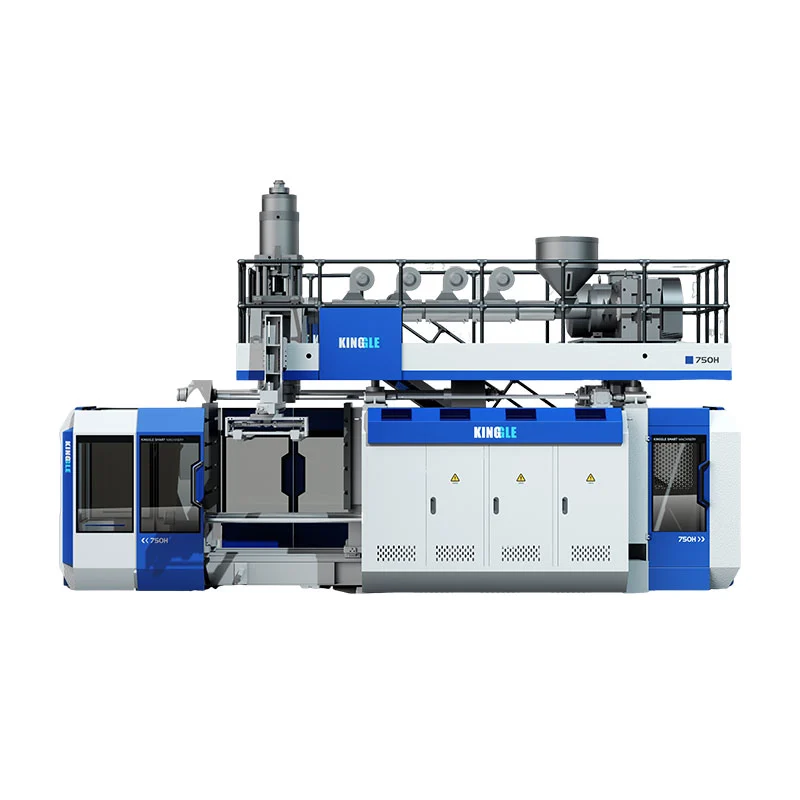
パリソンプログラミングは、押出中にダイギャップを変更し、完成部品が必要とする場所に材料を配置します。優れたプロファイルにより、容器全体を重くすることなく、角、ハンドル、肩、ピンチオフ領域を保護します。

パリソンプログラミングが実際に制御するもの
押出ブロー成形では、溶融プラスチックがパリソンと呼ばれるチューブとして金型から出ます。重力、溶融強度、ダイスウェル、伸び、および金型の形状は、チューブがどのように部品になるかに影響します。部品に肩、角、ハンドル、または深絞りがある場合、均一なダイギャップによって均一な完成壁が作成されることはほとんどありません。
コントローラーはツールを移動して、選択したセクションを厚くしたり薄くしたりします。目的は、材料の配分を制御することです。つまり、伸縮性の高い領域や負荷の高い領域には十分な材料を配置し、形成されやすい部分には不必要な重量を減らします。
| プロファイルアクション | プロセス効果 | 何を確認するか |
|---|---|---|
| 選択した点の開口部を大きくします | パリソンのその部分に材料を追加します | 細い角、ハンドルの付け根、肩、底、ピンチオフエリア |
| 選択した点の開口部を小さくします | その部分の材料を減らします | 重い真っ直ぐな壁、徐冷ゾーン、過剰な部品重量 |
| プロファイルをシフトする | 厚いゾーンと薄いゾーンをパリソンに沿って移動します | プログラムされたゾーンが意図した部品の特徴と一致しているかどうか |
| プロファイル全体の重量をスケールする | 完全なプロフィールを変更します | 平均だけでなく総重量と最小壁 |
有用な製造記録には、金型番号、樹脂グレード、色または再研磨条件、温度レシピ、ショット サイズ、冷却時間、および承認された部品の測定値が含まれたプロファイル ファイルが保存されます。
連続システムとアキュムレータ システムでは異なる基準が使用されます
で連続ブロー成形機、パリソンが連続的に形成されます。通常、プロファイルは時間またはパリソンの長さに同期します。出力の変化によってプログラムされたポイントがパーツに沿って移動する可能性があるため、押し出しの安定性は重要です。
でアキュムレータブロー成形機、溶融物は保管され、ダイに押し込まれます。プロファイルはアキュムレータの位置に関連付けることができます。ショット サイズ、充填の一貫性、およびトランスデューサーの校正は、壁の厚さの問題の一部になります。

役人MOOG DigiPack III マニュアルアキュムレータと連続押出の両方のアプリケーションについて説明します。これは、すべての Kinggle マシンが同じコントローラーを使用するという意味ではありません。プロジェクトの見積書でコントローラーのモデル、プロファイル容量、アクチュエーター、ツールを確認してください。
制御されたセットアップシーケンス
- 正しいレシピを確認してください。金型、材料、金型、製品リビジョンを一致させます。
- 溶融物を安定させます。実際の温度が安定し、供給と押出が安定していることを確認します。
- ツーリングのゼロとスパンを確認してください。動作に固着、漏れ、ずれがないか検査します。
- パリソンの長さとショットサイズを設定します。パリソンは金型を閉じるときに正しい位置に到達する必要があります。
- まずは簡単なプロフィールから。大幅な変更は、多くの急激な修正よりも診断が容易です。
- 安定したサイクルを数回成形します。大きなプロセス変更後の最初の部分を判断しないでください。
- 固定された場所を測定します。最小壁、部品重量、外観および機能的な結果を記録します。
- 一度に 1 つのエリアを変更します。新しいリビジョンは、再現可能な改善が行われた後にのみ保存してください。
症状別の肉厚トラブルシューティング
| 症状 | 検査する | 次のステップ |
|---|---|---|
| 薄い底または肩 | プロファイルの位置、パリソンのたるみ、伸びとブローのタイミング | 全体の重量を加える前にアライメントを確認してください |
| 片側は一貫して薄くなります | 金型のセンタリング、金型の位置合わせ、冷却およびパリソン接触 | 非対称の物理的原因を修正する |
| 厚みはサイクルごとに移動します | 溶融温度、出力、ショットサイズ、フィードバックおよび油圧安定性 | ポイントを編集する前にプロセスを安定させる |
| 壁は厚いがピンチオフは弱い | 材料の位置、ピンチオフ設計、パリソンの位置 | パーツ全体の重量を上げるのではなく、材料をピンチ ゾーンに移動します。 |
| 分散は良好だが重量が多すぎる | 全体的なスケールと不必要に重いセクション | 最小限の壁の位置を保護しながら、測定されたステップを削減します |
| コマンドは変更されるが、一部は変更されない | アクチュエータ、バルブ、配線、校正または制限 | コマンドとフィードバックを比較し、メンテナンスにエスカレーションします |
工場の見解: 1 つの完璧なサンプルよりも再現性が重要です
プロファイルは、ウォームリスタート、材料ロットの変更、シフト変更、および予想される冷却水条件の範囲などの通常の変動に耐えた場合にのみ、生産準備が整います。 1 つの優れたコンテナは、機械がその部品を製造できることを証明します。安定した実行は、プロセスを管理できることを証明します。
承認前に、測定場所、サンプル量、機能テスト、および承認されたレシピの改訂について合意します。ベースライン ファイルを保護しながら、訓練を受けたオペレーターに制御された調整を行ったり元に戻したりするための文書化されたルートを提供します。
プロファイルの不安定性がアラーム、位置の不一致、シーケンスの変更などで現れた場合は、HMIとアラームガイド。まだ機器を定義している購入者は、Kinggle から始めることができますマシン選択ガイド.
よくある質問
パリソンプログラミングとは何ですか?
パリソンのプログラミングにより、押出中にダイギャップの開口部が変更されるため、パリソンの異なるセクションに異なる量の材料が入ります。
パリソンプログラミングはあらゆる薄肉問題を解決できるでしょうか?
いいえ、ダイの位置ずれ、不安定な押出、工具の損傷、冷却不良、不適切な金型設計、またはアクチュエーターの故障を確実に修正することはできません。
最初に個々のポイントを変更する必要がありますか、それとも全体の重みを変更する必要がありますか?
全体の重量は、パーツ全体が一貫して軽いか重い場合にのみ使用してください。測定により特定の領域で再現性のある問題が示された場合は、ローカル ポイント変更を使用します。
プロファイルがパーツ上で移動するのはなぜですか?
一般的な原因には、押出速度、パリソンの長さ、アキュムレータ ショットの一貫性、材料温度、開始遅延、またはセンサーの校正の変化が含まれます。
マシンにはプロファイル ポイントがいくつ必要ですか?
必要な数は部品の形状とコントローラーの構成によって異なります。ポイントを増やしても、不安定なプロセスは補償されません。