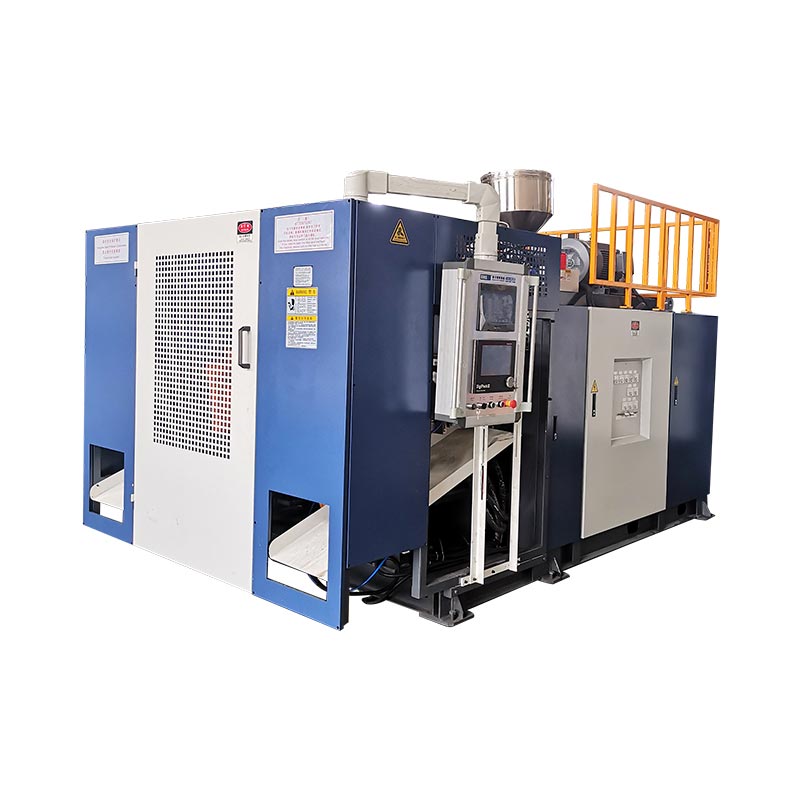
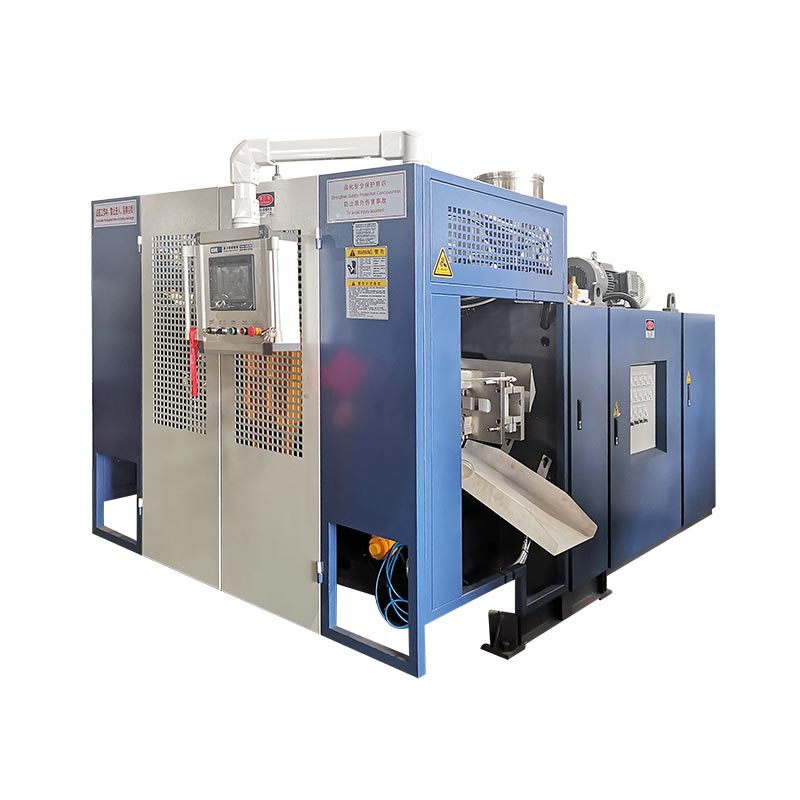
HMI は、プロセスそのものではなく、オペレータから見たプロセスです。レシピを変更する前に、設定値、実際のフィードバック、機械の状態、アラーム履歴を一括して読み取ります。

メイン HMI 画面が表示するように設計されているもの
画面の名前とレイアウトは、マシン、PLC プログラム、オプション、コントローラのバージョンによって異なります。基本的なジョブは同様です。モードの選択、アクションの指示、ターゲットの設定、フィードバックの表示、シーケンスの状態の表示、次のアクションがブロックされている理由のオペレーターへの通知などです。
| 画面グループ | 代表的な情報 | オペレーターの質問 |
|---|---|---|
| メイン/ステータス | モード、サイクル状態、アクティブなアラーム、主要な位置および生産ステータス | 機械は今何をしていますか? |
| 手動操作 | 金型、ブローピン、コアプル、キャリッジ、ロボット、押出および補助コマンド | この機構は安全に動くことができ、反応するのでしょうか? |
| 温度 | 設定値、実際値、ヒーター状態、上下偏差 | 溶融システムは安定して準備ができていますか? |
| 時間設定 | 遅延、ブロー時間、冷却時間、動作タイミング、シーケンスウィンドウ | ステップは意図した時点で開始および終了していますか? |
| 圧力と速度 | 選択した油圧動作に対する指令された圧力または速度 | モーションレシピはこの型とステップに適していますか? |
| 機能選択 | インストールまたは有効化されたオプションと自動シーケンスの選択 | プログラムは使用されていないオプションを待っていませんか? |
| 入力/出力 | センサーとスイッチの状態。 PLC出力コマンド | コントローラーは必要な条件を認識してコマンドを発行しますか? |
| アラーム履歴 | アクティブなアラームと以前のアラーム、時間または順序付き | どの障害が最初に発生しましたか? |
| 位置・校正 | プラテンまたはアキュムレータの位置、基準値、および校正フィールド | 表示位置は物理的な位置と一致していますか? |
| 肉厚制御 | プロファイルポイント、ダイギャップコマンド、ファイル機能およびトラッキング | プロファイルはパリソンおよび部品と一致していますか? |
を使用します。パリソンプログラミングガイド壁厚スクリーン用。この記事では、より広範なマシン シーケンスに焦点を当てます。
設定値と実際の値をペアで読み出します
設定値はリクエストです。実際の値がフィードバックされます。一致しない場合、要求を変更すると、障害が特定されずに症状が隠れる可能性があります。
温度帯については、まずヒーター出力が指令されているかどうかを確認してください。設定値が実際の値より高いのに出力がオフのままの場合は、許容条件、アラーム状態、出力ロジック、配線、コンタクタ、またはソリッドステート リレーを該当するものとして検査してください。出力がオンになっているのに温度が上昇しない場合は、ヒーター回路とセンサーの位置を点検してください。実際の温度がオーバーシュートする場合は、チューニング、センサーの接触、スイッチング ハードウェア、冷却、最近のレシピの変更を確認してください。
同じロジックが位置にも当てはまります。型開きコマンドは、プラテンが移動したことを証明するものではありません。コマンドステータス、センサーフィードバック、油圧、インターロック、物理機構を比較します。

7 段階のアラームのトラブルシューティング シーケンス
- 地域を安全にしましょう。機器が損傷したり、人が危険にさらされる可能性がある状況では、自動動作を停止してください。工場の承認された手順に従ってください。
- 最初のアラームを録音します。メッセージ、時間、モード、製品、レシピ、サイクルステップ、および先行するイベントを写真に撮るか書き留めます。その後にアラームが発生する可能性があります。
- すぐにリセットしないでください。リセットすると最良の手がかりが消去される可能性があります。アラーム履歴を読み、どの状態が最初に失敗したかを記録します。
- 欠落している状態を特定します。シーケンスが温度の準備完了、ガードの閉鎖、金型の位置、アキュムレータの位置、空気圧、油圧、材料、ロボット ホーム、またはその他の許容条件を待機しているかどうかを判断します。
- HMI の状態を機械と比較します。画面にリミットスイッチがオフになっていると表示された場合は、デバイス、ターゲット、ケーブル、および位置合わせを検査してください。画面にはオンになっていると表示されているが、物理的な状態が異なる場合は、停止して調査してください。
- 手動モードは手順内でのみ使用してください。適切な領域をクリアし、必要な安全装置をすべてアクティブにして、一度に 1 つの機構をジョグします。未解決のインターロックを無効にするために手動コマンドを使用しないでください。
- 修理内容を確認します。原因を取り除き、一度リセットし、制御された手動チェックを実行してから、マシンを通常の生産に戻す前に数回の自動サイクルを観察します。
入出力画面が障害を絞り込む方法
入力画面には、PLC がセンサー、スイッチ、外部システムから受信した内容が表示されます。出力画面には、PLC のコマンドが表示されます。これらを組み合わせることで、シーケンスの問題をフィールドデバイスの問題から分離することができます。
| 観察 | それが示唆するもの | 次回の検査 |
|---|---|---|
| 物理センサーは変化するが、入力は変化しない | センサー、調整、電源、配線、または入力チャンネルの問題 | 電気図面を使用してデバイスと回路を検査します |
| 必要な入力は存在しますが、出力がオンになりません | 別の許容条件、モード、タイマー、アラーム、またはシーケンス条件がコマンドをブロックしています。 | シーケンスの状態と関連するすべての条件を確認します。 |
| 出力がONになりアクチュエータが動かない | 出力デバイス、バルブ、ドライブ、油圧/空圧供給、または機械的制限 | フィールドデバイスでコマンドを確認し、エネルギーパスを検査します |
| 動きが発生しても位置が確認されない | リミットスイッチ、トランスデューサ、ターゲット、キャリブレーションまたは入力フィードバックの問題 | 物理位置とフィードバック値を比較 |
| アラームが同じサイクルポイントで繰り返される | 再現可能なタイミング、位置、またはプロセス条件 | 関連する値の傾向を分析し、正確なシーケンス遷移を検査します。 |
力出力機能が存在する場合、これは訓練を受けた保守要員が担当します。通常のシーケンス以外で出力をオンにすると、予期しない動作が発生したり、プロセスのインターロックが無効になったりする可能性があります。
ファクトリービュー: マシンだけでなくレシピを制御する
繰り返される「マシン障害」の多くは、文書化されていないレシピ変更から始まります。 2 番目のシフトは、異なる温度、遅延、速度、圧力、またはプロファイルを継承しますが、それが変化した理由については記録がありません。アラームが最初に目に見える結果となります。
実際の工場記録には、製品と金型の番号、機械のモデル、材料グレード、承認されたレシピの改訂、オペレーター、日付、変更理由、古い値、新しい値、測定結果と承認が含まれます。マスターレシピを保護し、オペレーターは自分の役割に必要なフィールドのみを調整できるようにします。
試運転後、および承認されたプロセス変更後に、安定したファイルをバックアップします。値に単位、安全範囲、または機能が文書化されていない場合は、編集する前に電気およびプロセスの文書で確認してください。キンググルの現在アフターサービスページトレーニングと予防保守サポートについても説明します。マシン固有のサポートでは、シリアル番号と実際のソフトウェア バージョンを使用する必要があります。
よくある質問
マシンが自動モードで起動しないのはなぜですか?
シーケンスは、安全性、温度、位置、圧力、材料、ロボット、またはモード条件を待機している可能性があります。繰り返しスタートを押す代わりに、最初のアクティブなアラームを読み取り、関連する入力をチェックします。
アラームをリセットして生産を続行できますか?
原因が理解されて初めて、そのエリアは安全になり、関連する状態が回復されます。リセットを繰り返すと、断続的な障害が隠れたり、機器が損傷したりする可能性があります。
入力と出力の違いは何ですか?
入力は、リミット スイッチや圧力条件など、PLC が受信する信号です。出力は、バルブ、ヒーター、ドライブ制御への通電など、PLC が送信するコマンドです。
実際の温度が設定温度と異なるのはなぜですか?
ゾーンはまだ加熱中、冷却中である可能性があり、材料の流れによって妨害されたり、障害によって制限されたり、センサー、ヒーター、スイッチングまたは調整の問題の影響を受けたりする可能性があります。設定値を変更する前に、出力状態と物理ゾーンを確認してください。
Kinggle HMI 画面はすべて同一ですか?
いいえ。画面と利用可能な機能は、機械モデル、オプション、PLC プログラム、壁厚コントローラー、およびソフトウェア リビジョンによって異なります。