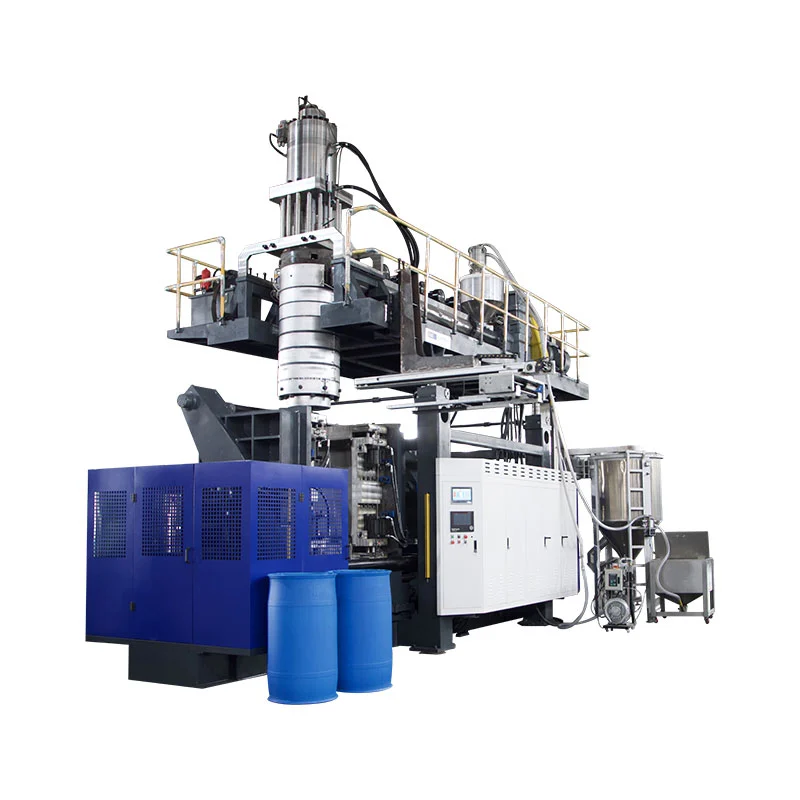
このページでは
潤滑剤缶、農薬容器、洗剤ボトル、または給水キャリアを製造する場合、ラインの中心となる機械はジェリ缶ブロー成形機です。 1 回の押出サイクルでボディ、ハンドル、ネックを形成し、選択したモデルによって出力の上限、缶ごとの材料コスト、ラインの寿命にわたるエネルギー代が決まります。このガイドでは、これらの数字を実際に動かす決定について説明します。
マシン構成: シングルステーションとダブルステーション
ジェリ缶は 2 つの関連するプラットフォームで作成されます。あ連続ブロー成形機ノンストップでパリソンを押し出し、約 30 L までの缶に標準的な選択肢です。より大きなドラム缶や厚壁の容器の場合、Accumulator(アキュムレータ)ブロー成形機ストアは頭の中で溶けて、一撃で発射します。連続ファミリー内で重要な決定は、シングル ステーションかダブル ステーションかです。
| 構成 | 虫歯/サイクル | こんな方に最適 | 相対出力 | 投資 |
|---|---|---|---|---|
| 単局 | 1 | 新しいライン、ミックスまたはショートラン、サンプリング | ベースライン | より低い |
| ダブルステーション | 2 | 大容量の単一 SKU | ≈ 2× ベースライン | 量当たりの缶あたりのコストが高く、優れている |
| マルチダイヘッド | 2 / 3 / 4 | 小さなボトル (100 ml ~ 1 L) が数本入ります | 小さな部品の出力を倍増します | 頭数による |
| 蓄積する | 1(ラージショット) | 厚肉&大型缶(30L以上) | 速度重視ではなくサイズ重視 | より高い |
~ 1 L 未満の小さな容器は通常、マルチ ダイ ヘッドで数回に分けて実行されます。そのため、2 L の機械で 100 ml ~ 1 L のボトルもコスト効率よく製造できます。
モデル&サイズガイド(1~30L)
缶のサイズと毎日の量を適切なマシンに合わせてください。ダブルステーション モデルは、サイクルごとに 2 つのキャビティを実行して、出力を約 2 倍にします。
| ジェリ缶のサイズ | シングルステーションモデル | ダブルステーションモデル | 機械重量(S/D) | ドライサイクル出力* |
|---|---|---|---|---|
| 1~2L | 2Lシングルステーション | 2L ダブルステーション | 2.5t/4.5t | ~600 / 1,200缶·h⁻¹ |
| 3~5L | 5Lシングルステーション | 5L ダブルステーション | 3.0t/5.2t | ~500 / 1,000 缶·時⁻¹ |
| 10~15L | 15Lシングルステーション | 15L ダブルステーション | 7.5t/12.5t | ~450 / 900 缶·h⁻¹ |
| 20~30L | 30L蓄積 | — | リクエストに応じて | ~450 缶・時⁻¹ |
*ドライサイクル出力は、ダウンタイムなしの理論上の最大値です。冷却時間と缶の重量を考慮すると、実際の出力はさらに低くなります。以下の出力の計算を参照してください。
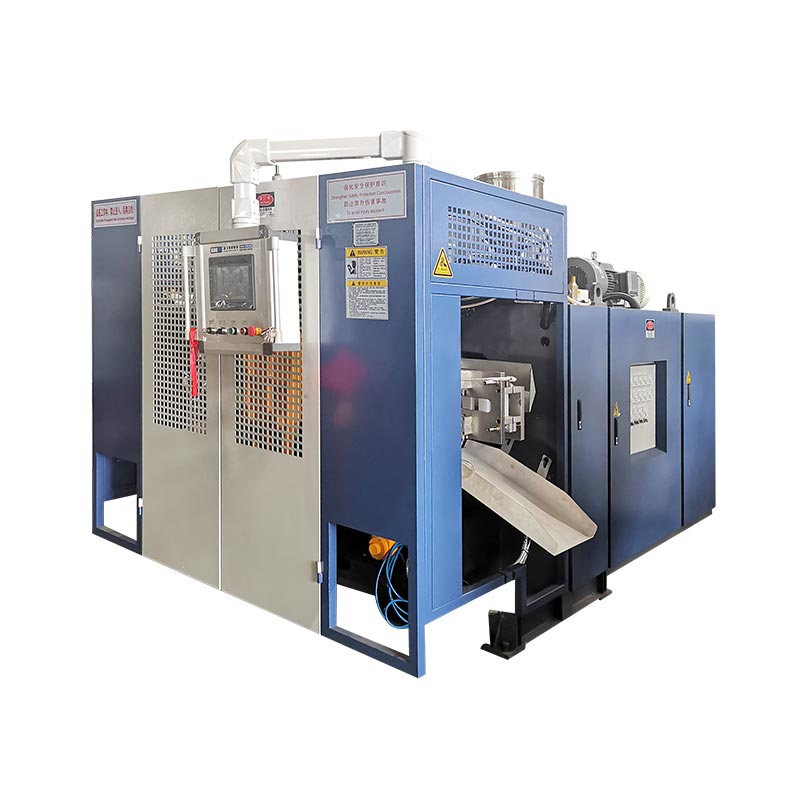

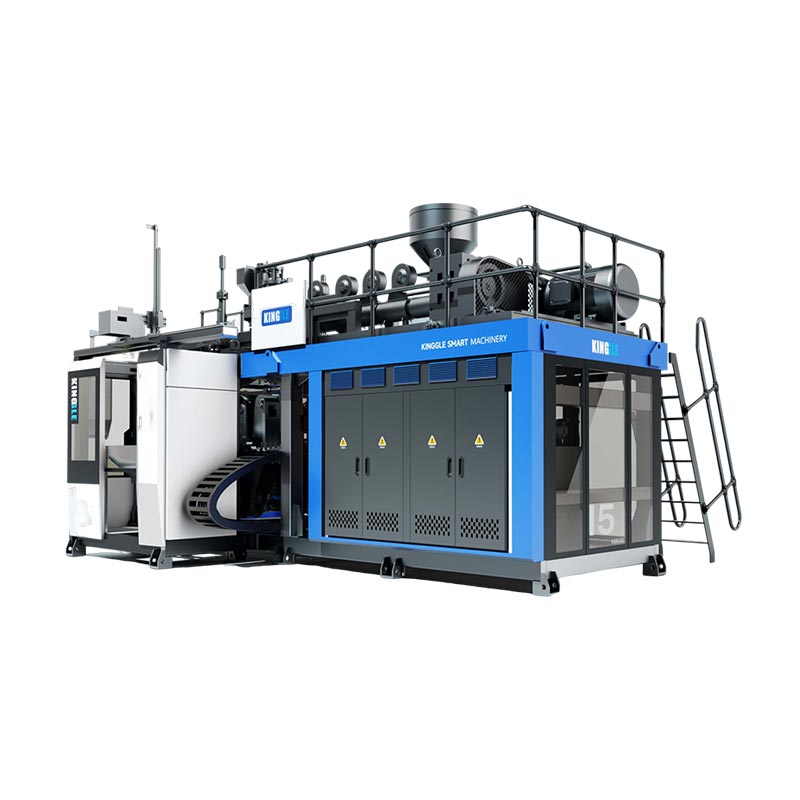
生産高: 重要な計算
スペックシートに記載されている数字は、ドライサイクル(フリーエア) レート — プラスチックや冷却を使用せずに稼働する機械。実際の数値はこれより低く、換算方法を知っていれば、容量の過剰購入や過小購入を防ぐことができます。
実際の出力= ドライサイクル × 効率 (≈ 0.75–0.85)
毎日の生産量= 実質出力 × 稼働時間
うまくいった例 — a5L シングルステーションマシン7.2 秒のサイクル:
効率 80% の実際: 500 × 0.8 =400缶/h
2 シフト (16 時間): 400 × 16 =6,400缶/日
でダブルステーション: ≈12,800缶/日
サイクル時間は主に壁の厚さと冷却によって左右されます。重い 15 L 化学薬品缶は 5 L オイル缶よりも冷却が遅いため、より大きな機械の方が速いとは考えないでください。保管ストロークが遅いと感じる場合は、通常、ダイヘッドまたは冷却に問題があります。原因をカバーしますブロー成形機での材料の保管が遅い原因は何ですか.
素材とジェリ缶のデザイン
ジェリ缶はほとんどの場合 HDPE ですが、正確な樹脂と壁のデザインは中に入れるものによって変わります。この機械は PE、PP、PVC、PA を実行します。残りは金型とパリソンのプログラムが行います。
| ジェリカンタイプ | 一般的なサイズ | 材料 | デザインノート |
|---|---|---|---|
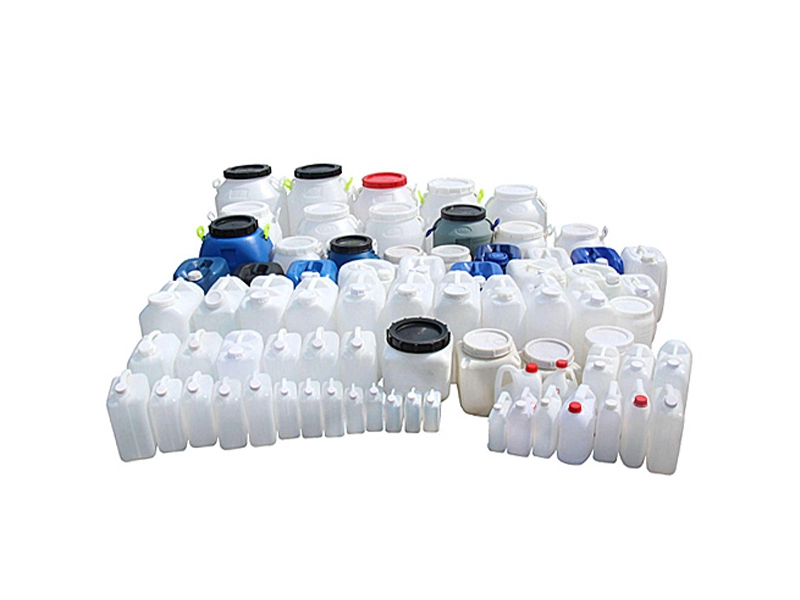
| 潤滑油/モーターオイル缶 | 1~5L | HDPE | 一体型ハンドル、F スタイル、印刷対応フェイス |
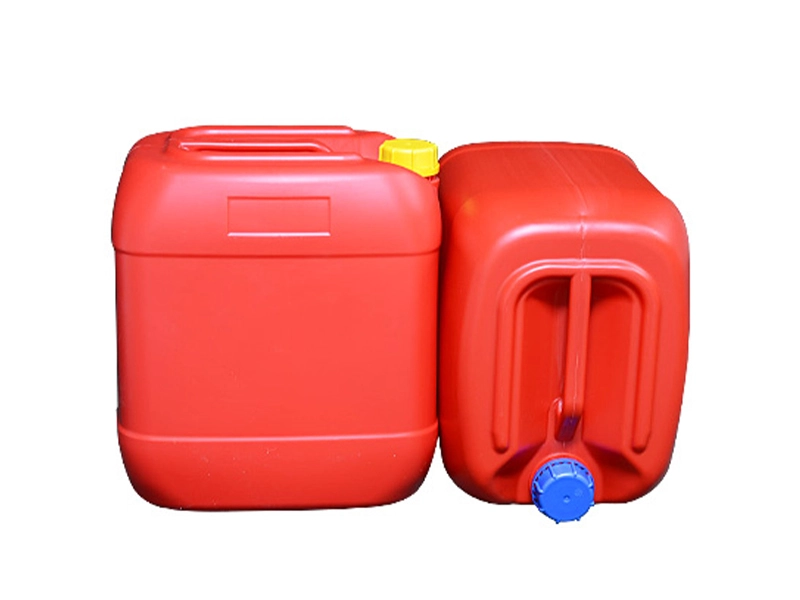
| 化学・農薬 | 5~30L | HDPE / HMW-HDPE | 国連輸送定格に合わせて管理された肉厚 |
| 水・キャリア缶 | 5~20L | HDPE (食品グレード) | 滑らかな内部、タップボスオプション |
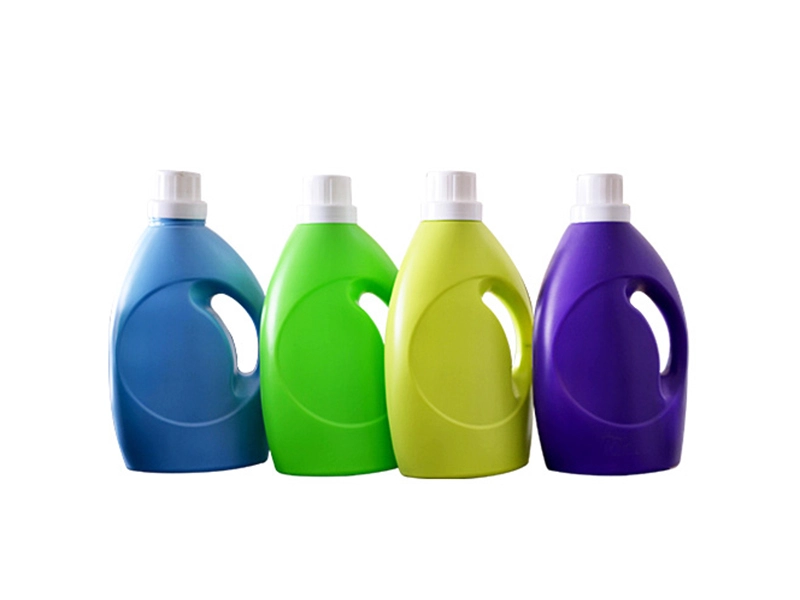
| 洗剤・掃除 | 2~5L | HDPE/PP | フィルレベルのビューストリップ |
| 積み重ね可能なキャニスター | 10~30L | HDPE | ネスト/スタッキング形状、強化ベース |
缶あたりのコストを左右する最大の要因は、パリソン肉厚プログラム: 缶の強度が必要な部分 (ベース、ハンドル、ネック) にプラスチックを置き、そうでない部分は薄くするため、最小限の樹脂で落下試験の仕様を満たすことができます。化学バレルのメーカーは、この制御に特に投資しています — を参照してください。化学バレルメーカーが特殊なブロー成形機に投資する理由.
オートメーション、制御、エネルギー
安定したジェリ缶ラインと問題のあるジェリ缶ラインを分けるものは、フレームであることはほとんどありません。それは、その周りの制御と自動化パッケージです。
- パリソン肉厚コントローラー。一貫した缶と最小限の樹脂使用を実現するポイントごとの壁面プロファイリングは、ライン上で最大の単一コスト手段です。
- サーボ省エネドライブ。サーボメインポンプはフルチルトで動作させるのではなく、オンデマンドで電力を供給するため、何年にもわたってかかる電気代を削減します。
- ロボットアームの取り出しとバリ取り。自動化された取り出し、テール/フラッシュ トリミング、検査により、長時間の無人運転でも品質が安定します。
- インポートされた主要コンポーネント。信頼性と世界規模の保守性を実現する三菱 PLC、Weinview HMI、オムロン、シュナイダー、MOOG、AirTAC。
- 植物全体の統合。集中供給、集中給水、集中粉砕は、スタンドアロンの機械ではなく、1 つのターンキー ラインとして供給できます。
設置される電力は、2 L マシンの約 11 kW から 30 L マシンの 75 kW 以上まで、サイズに応じて変化しますが、実際の消費電力は、メイン ポンプがサーボ駆動かどうかに大きく依存します。より詳細なプロセスの比較については、を参照してください。大型中空部品のブロー成形と回転成形の比較.
ランニングコストと缶当たりのコスト
マシンの価格は 1 回限りの数値です。缶あたりのコストは永久に続きます。これは樹脂、エネルギー、労働力、諸経費に分類され、樹脂が大半を占めます。
樹脂= 缶重量 (kg) × 樹脂価格 ($/kg)
例えば5 L HDPE 缶 ≈ 0.20 kg × 1.30 ドル =$0.26
エネルギー= マシンの kW × $/kWh ÷ 1 時間あたりの缶数
例えば15 kW × 0.12 ドル ÷ 400 =$0.0045
労働ロボットによる取り出しの場合 ≈ 缶あたり 1 セントの何分の 1
要点: エネルギーと労働力は樹脂に比べて小さいため、ステッカーの価格を下げることを追求するのではなく、より薄く、より安定した壁を作成できる機械を使用することで最も早く回収できます。何百万個も売れる缶から樹脂を 5% トリミングすれば、機械のエネルギーコストが大幅に削減されます。
構成の選択
4 つの質問に答えると、通常は適切なマシンが自動的に選択されます。
- 缶のサイズは何ですか? SKU は何個ありますか?1 つの大容量サイズでは、ダブル ステーションが有利です。さまざまなサイズを組み合わせると、柔軟な単一ステーションが有利になります。
- 一日のボリュームはどれくらいですか?シングルかダブルかを判断する前に、2 シフトの時間に対して上記の出力計算を実行します。
- 樹脂と壁の仕様は何ですか?UN 規格の化学薬品缶には強力な肉厚管理が必要です。食料/水の缶には清潔な内部が必要です。
- スタンドアロンかターンキーか?スケールアップする場合は、最初から中央での給餌、水やり、粉砕を考慮に入れてください。
ジェリ缶マシンの見積もりを取得する
缶のサイズ、毎日のターゲット、樹脂をお送りください。実際のサイクル数値とともに、正確なモデルとキャビティのセットアップを推奨します。
見積もりを取得する WhatsApp でチャットするよくある質問
ジェリ缶にはどのようなプラスチックが使われていますか?
ほとんどのジェリ缶は HDPE からブロー成形されます。耐久性の高い化学薬品缶には HMW-HDPE が使用されており、耐衝撃性と応力亀裂耐性が強化されています。一部の薄肉缶や洗剤缶にはPPが使用されています。 Kinggle マシンは PE、PP、PVC、PA を実行します。
ブロー成形ですか、それともブロー成形機ですか?
同じマシンです。「molding」は米国の綴りであり、「moulding」は英国/連邦の綴りです。ジェリ缶ブロー成形機とジェリ缶ブロー成形機は同じです。
ジェリー缶の時間あたりの生産量を計算するにはどうすればよいですか?
ドライサイクル出力 = ダイヘッド × (3600 ÷ サイクル時間 (秒))。 1 時間あたりの実際の缶の実際の効率係数約 0.75 ~ 0.85 を掛けてから、1 日あたりの缶の毎日の稼働時間を掛けます。
機械はどの材料を実行できますか?
Kinggle ジェリ缶機械は、PE (HDPE / HMW-HDPE)、PP、PVC、PA を加工します。 HDPE は、石油、化学薬品、水の缶の標準です。
ジェリー缶ブロー成形機はどのくらいのエネルギーを使用しますか?
設置される電力の範囲は、2 L マシンの約 11 kW から 30 L マシンの 75 kW 以上です。サーボメインポンプは実際の消費量を大幅に削減し、エネルギーは通常、樹脂に比べて缶あたりのコストのほんの一部です。
金型と取り付けは提供してもらえますか?
はい。当社は機械を供給し、お客様の図面に合わせて金型と組み合わせ、設置、試運転、オペレータートレーニング、アフターサポートを提供します。フルターンキーラインも利用可能です。