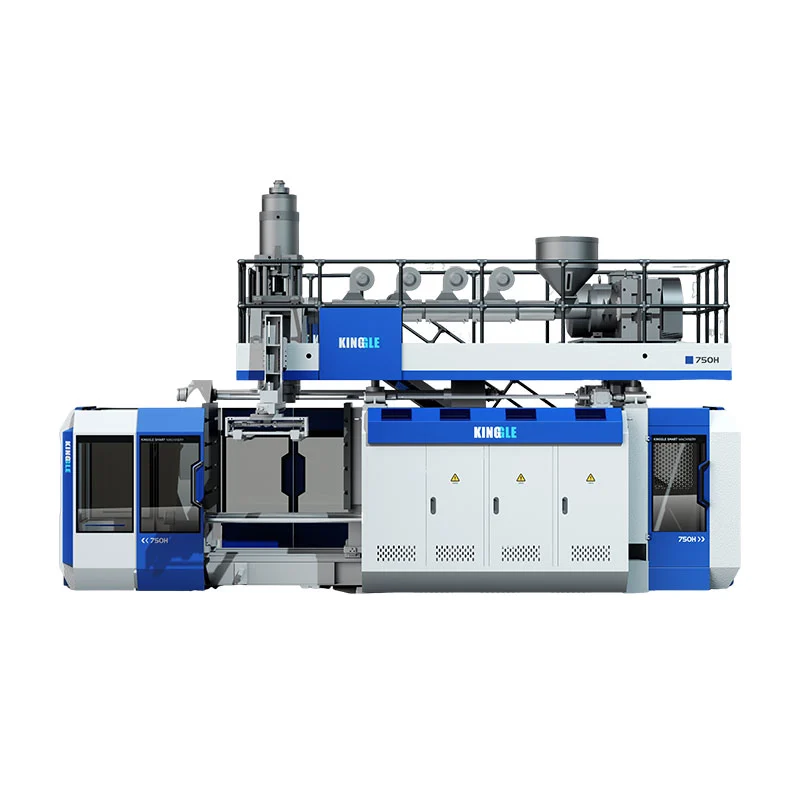
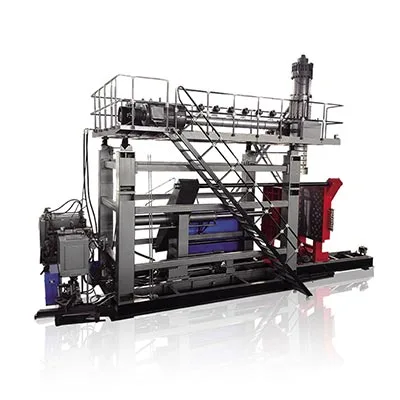
自動ブロー成形機は、見積書の「自動」という言葉ではなく、納入する製品と成形後の作業に応じて選択してください。押出ブロー成形では、樹脂、金型、取り出し、トリミング、検査、搬送を一つの生産システムとしてご指定ください。カタログの乾式サイクル数値ではなく、最終排出点で受け入れられたコンテナに対して構成を承認することをお勧めします。
人がバリを取り除いたり、ボトルをチェックしたり、カートンに充填したりしている間に、成形機は自動サイクルを実行できます。これは、変化する小規模な製品範囲にとっては適切な配置かもしれません。投資案件がこれらの雇用が消滅したと想定しているのであれば、それは間違った取り決めです。価格を比較する前に境界を定義します。
注文前に重要な 5 つの決定
- 自動化レベルを比較する前に、成形プロセスを部品に合わせてください。
- 手動のままの作業を含め、すべての転送および仕上げ操作を定義します。
- 成形速度とトリミング、検査、梱包能力のバランスをとります。
- 中断のない生産だけでなく、障害回復と切り替えをテストします。
- 同じ条件で受け入れられたコンテナごとのラインコストの合計を比較します。

ブロー成形における「自動」とは何をカバーしますか?
「自動」とは、操作がどのように制御されるかを示します。プラスチック部品がどのように形成されるかは特定されません。自動押出ブロー成形機とペットボトルブロー成形機はどちらもプログラムされたシーケンスを実行できますが、異なる材料の準備、工具、仕上げの手配が必要です。全自動ブロー成形機を探している購入者は、まずプロセスに関する疑問を解決する必要があります。
押出ブロー成形では、機械はパリソンと呼ばれる溶融チューブを形成します。そのチューブを金型が捕捉し、空気が中空部分を形成します。 PET延伸ブロー成形ではプリフォームを引き伸ばして膨張させた成形品を使用します。これらの異なる開始フォームは、PET プリフォーム装填ガイドが HDPE 洗剤ボトル ラインの完全な購入ガイドではない理由を説明しています。
| 決断 | 押出ブロー成形 | PET延伸ブロー成形 |
|---|---|---|
| スタートフォーム | 押し出された溶融パリソン | PETプリフォーム |
| 一般的な購入コンテキスト | HDPEボトル、ハンドル付き容器、工業用中空部品 | プリフォームから作られた透明な飲料ボトル |
| 自動化に関する質問 | 部品リリース、バリ除去、トリミング、テスト、搬送 | プリフォームの取り扱い、加熱/延伸ブローのシーケンスおよびボトルの移送 |
プロセス参照:キンググルのブロー成形機ガイド。製品の形状と樹脂グレードによって、最終的なプロセスの選択が決まります。
機械、セル、ラインを分離する
機械レベルの自動サイクルは、合意された成形シーケンスをカバーします。自動化されたセルにより、その機械の周りに定義された処理や仕上げが追加されます。生産ラインは、合意された合格製品境界を介して連続する作業を接続します。梱包はその境界内にある場合もあれば、別個の工場作業のままである場合もあります。
これらは購入の際に役立つ区別であり、すべてのサプライヤーが同じ用語を使用することを保証するものではありません。実際の操作を仕様書に記載します。機器リストのない「全自動」では、さまざまな解釈の余地が多すぎます。
私たちは、広範なラベルよりも、「自動成形、指向性取り出し、バリ取り、漏れテスト済み排出」などの具体的な説明を優先します。購入者に、完成品がどこに登場するか、そしてまだ注意が必要な点を伝えます。材料の補充、サンプリング、スクラップの処理、およびカートンの交換には、繰り返しの手作業を行わずに通常の成形シーケンスが実行される場合でも、所有者が必要です。
同様に、自動制御は全電気駆動装置と同じではありません。ドライブのタイプ、ステーションの配置、人数、自動化の範囲は個別に選択できます。それらを 1 つのプレミアム仕様として扱うのではなく、ジョブに照らしてそれぞれを検討してください。
部品と生産スケジュールから始める
ボトルの公称容量だけでは、その生産ラインを特定するのに十分ではありません。細い丸いボトルと広いハンドルの容器は同じ量の液体を運ぶことができますが、異なる金型、取り出し工具、サポートが必要です。ラインは抽象的な「2L製品」ではなく、実際の外形を扱う必要があります。
部品の図面と、出荷時に予想される完成状態から始めます。ネックの仕上げ、ハンドルの開き、ボディの寸法、目標重量、重要な品質要件を記録します。正確な樹脂グレード、カラーパッケージ、合意されたリサイクルまたは再生条件を確認してください。これらの詳細により、提案されたトライアルが意図されたジョブに関連するものになります。
販売計画を製造要件に変換する
シフト数、バッチサイズ、変更頻度とともに、シフトごとに受け入れられるコンテナを定義します。ほとんどの注文が短期間の生産や大規模な工具の変更を必要とする場合、高い時間給はあまり役に立ちません。速度は遅いが変更が容易なセルは、その生産構成によりよく適合する可能性があります。どちらの結論も、カタログの最大出力だけからは到達できません。
最初の発売ボトルだけでなく、製品ファミリーをリストします。最も幅の広い部分、最も重い部分、握るかトリミングするのが最も難しい部分を特定します。これらは異なる SKU である可能性があります。次に、どの製品を初期ビルドで実行する必要があり、どの製品に将来のツールや別個の機器が必要かを決定します。
- テスト記事を凍結します。図面の修正、樹脂、完成重量、および必要なテスト。
- 配信条件を設定します。トリミング、検査、向きの調整、計数、または梱包。
- スケジュールを定義します。シフトごとの適切なコンテナ、営業時間、計画された SKU 変更。
- ツール ファミリを確認します。金型、ヘッドピッチ、グリップ治具、トリミングネスト、テストシール。
- セルエンベロープを承認します。公共事業、警備、サービスアクセス、製品フロー。
ステーション数、ダイ出口、キャビティは個別に検討する必要があります。ステーションが 2 つあるからといってコンセントが 2 つあるわけではありません。マルチヘッドブロー成形機では、すべてのボトル形状が出口間隔に適合するわけではありません。多層ヘッドでは、イベントごとの完成したコンテナの数ではなく、壁の構造について説明します。
キンググルズマルチヘッドガイドとマルチキャビティガイドでは、これらの構成の違いについて説明します。オートメーション レイアウトを修正する前に、そのレビューを使用してください。キャビティの配置が決定したら、取り出しおよび仕上げ装置は、転送および品質チェックを通じて各位置を保存する必要があります。
したがって、最も有用な問い合わせには、図面、材料仕様、生産スケジュール、品質定義が含まれます。 HDPE ボトル生産ラインの場合、これらの入力がなければ「自動ペットボトル製造機」を要求しても、適切なライン範囲を確立できません。
製品の品質を決める機械システムを確認する
下流の自動化では、不安定なパリソン、不適切なピンチオフ、または金型が柔らかすぎて扱いにくい部品を修復することはできません。転写システムが再現可能な結果をもたらす前に、成形プロセスで再現可能な製品を製造する必要があります。そうしないと、ロボットは一貫性のない部品を正確に動かす手段になってしまいます。
ブロー成形機の重要な部品には、押出機、ダイヘッド、クランプユニット、ブローシステム、冷却回路、および制御装置が含まれます。コンポーネント名だけで選択するのではなく、承認された部品への貢献を確認してください。たとえば、認知された PLC ブランドは、提供されるレシピ機能やダウンストリーム通信を確立しません。
| システム | 何を見直すべきか | 要求する証拠 |
|---|---|---|
| 押出およびダイヘッド | 樹脂適合性、パリソン総需要、出口バランス | 生産サンプルと特定された材料条件 |
| パリソンコントロール | 部品の重要な位置における壁の分布 | 位置固有の測定と保存されたレシピ |
| 金型とクランプ | ツーリングのフィット、ピンチオフ、リリースクリアランス | 承認された図面と成形品の検査 |
| 冷却と取り扱い | 計画されたリリースポイントおよびグリップポイントでの部品の剛性 | 実機での転送トライアル |
| コントロール | シーケンス、アラーム、レシピスコープ、ダウンストリーム信号 | 機能デモとインターフェース一覧 |
具体的な参考例: Kinggle の 2 L シングルステーション マシン
のKGB2L商品ページ最大コンテナ容量 2 L、50 mm スクリュー、30 kg/h HDPE 溶解能力、および最大金型サイズ 360 × 380 mm がリストされています。また、100 ml ~ 1 L の範囲の小型ボトルの 2 つ、3 つ、および 4 つの出口構成についても説明します。これらの値は、提案されたジョブを選別するのに役立ちます。ツールのレビューに代わるものではありません。
同じページでは、600 PC/HR を「出力(乾式サイクル)」とラベル付けしています。これは、特定されたシャンプー ボトル、金型、仕上げラインの許容される出力ではありません。生産要件には、実際の材料、冷却時間、アクティブな位置、および検査条件が必要です。ドライ サイクル エントリをパブリッシュされたモーション リファレンスとして扱います。
複数の出口を提案する場合は、パリソンの総質量とキャビティの適合性を確認してください。完成したボトルの重量には、押出機によって供給されるフラッシュも含まれません。出口が増えると、押出、冷却、仕上げを同時に行う需要が増加する可能性があります。頭数だけでは使用可能な生産率を確立できません。
重要な部品の測定と転写挙動が合意された条件下で安定した場合にのみ、成形システムを承認します。これらの問題を解決する前にコンベヤを追加すると、問題はさらに先の段階に進みます。壁に配布するには、パリソンプログラミングガイド製品図面と一緒に。
供給から受け入れコンテナまでのラインを指定します
ブロー成形自動化のための最強の仕様が、あらゆる操作を通じて製品に追従します。各モジュールが何を受信し、何を配信し、誰が次のモジュールへの接続を所有しているかを示します。これは、合意されたプロセス境界のないロボット、コンベア、センサーの長いリストよりも便利です。
キンググルが出版した自動化機能下流のトリミング、検査、梱包が含まれます。ボトル プロジェクトの場合は、その機能を定義されたスコープに変換します。自動バリ取り、ネックトリミング、リークテスト、パッキングは異なる機能です。他のものの存在から何も黙って推測されるべきではありません。
| 手術 | 解決すべき質問 | 受入チェック |
|---|---|---|
| 餌やり | 搬送、混合、材料レベルの制御を提供しているのは誰ですか? | 承認された材料は、計画外の供給中断なしにホッパーに到達します。 |
| テイクアウト | 部品はどこでつかまれ、どの方向でユニットが離れるのか? | 試験品に転写漏れや許容できないマーキングがありません。 |
| バリ取りとトリミング | どのフラッシュ機能と仕上げ機能が削除されますか? | 必要なエッジ、ネック、およびハンドルの開口部がパーツの定義を満たしています。 |
| 検査と不合格 | どのテストがインラインで、失敗した部分はどのように分離されますか? | 合意されたチャレンジサンプルが特定され、正しくルーティングされます。 |
| 搬送と梱包 | 次のステーションに到達するには、どのようなボトルの状態と配置が必要ですか? | 転送、蓄積、最終的な計数は合意されたレートで行われます。 |
各境界に 1 人の名前付き統合所有者を与えます。機械のサプライヤーが取り出しを提供し、別のサプライヤーがリークテスターを提供する場合でも、誰かがボトルの向き、移送の高さ、間隔、および制御ハンドシェイクを承認する必要があります。互換性があるように見えるモジュールを購入することは、統合されたセルを購入することと同じではありません。
「準備完了」、「部品存在」、「サイクル完了」、および障害状態が、これらの信号が必要な場合にどのように表現されるかについて合意します。どのコントローラが停止を開始し、どのユニットが開始障害を報告しているかを特定します。正確なアーキテクチャはプロジェクト固有ですが、責任を曖昧なままにすることはできません。
合格品ルートとは別にスクラップの流れを確認します。削除されたフラッシュには収集と合意された処分が必要です。再利用は材料と製品の要件によって異なります。自動グラインダー接続では再研磨率は許可されません。材料のレシピを管理してください。
ボトルの漏れテストでは、テスト方法、治具、密閉条件、および合意されたチャレンジサンプルを定義します。テスト ステーションは、緑色の結果を表示する以上のことを行う必要があります。不合格部品が気付かれずに良品コンベアに戻されることがないよう、不良部品を確実に分離し、個数を記録する必要があります。
範囲図には、メンテナンスと金型交換へのアクセスも示されている必要があります。キンググルを使うユーティリティおよびファクトリーレイアウトガイド電力、空気、水、宇宙を付属のすべての補助機器と調整します。
ハンドオフにより、成形機が出力を制限する前に出力が制限される可能性があります。
ブロー成形生産ラインは、接続されたオペレーションが維持できるものだけを提供します。最速のモジュールは、低速のトリマー、テスター、またはパッキング ステーションを無期限に補うことはできません。バッファは、ラインに短い中断から回復する時間を与えます。永続的な容量の不一致は解消されません。
まず、すべての装備率を同じ基準に置きます。この数字は、成形イベント、総部品、テストされた部品、または受け入れられたコンテナを意味しますか?連続運転のみが対象となるのか、それとも補給や通常の停止も対象となるのか?これらの定義が一致した場合にのみ料金を比較してください。
明示的に想定された実稼働ベースでの実際の例
成形とトリミング後に 1 時間あたり 480 個のコンテナをリリースする提案されたラインを考えてみましょう。ワンポジションリークテスターの完全なロード、テスト、決定、アンロードシーケンスに 8 秒かかると仮定します。理想的な処理能力は、1 時間あたり 3,600 ÷ 8 = 450 個のコンテナです。これらは計画上の仮定であり、Kinggle マシンの測定結果ではありません。
流入速度: 480/h ・理想的なテスター能力: 450/h ・蓄積: 30/h
テスターが停止していない場合でも、入荷する部品は 1 時間あたり 30 コンテナの容量を超えます。使用可能な位置が 15 個あるバッファーには、15 ÷ 30 = 0.5 時間、つまり 30 分が入ります。空のコンベアからラインを開始すると、短いデモンストレーションは満足のいくものに見えるかもしれません。不均衡は依然として存在します。
ここで、テスターを完全に停止することを考えてみましょう。想定される入荷速度 480/h では、部品は 1 分あたり 8 個到着します。同じ 15 の空き位置では、バッファがいっぱいになるまでに 15 ÷ 8 = 1.875 分、約 113 秒しかかかりません。減速時と完全停止時では蓄積率が異なります。
これらの計算は、ポジションが本当に使用可能な場合にのみ役立ちます。ボトルが傾いたり、ガードに触れたり、必要な方向を維持できない場合は、有効なバッファー位置が作成されません。管理には、安全な蓄積限界に達する前に合意された対応も必要です。
速度だけでなくジオメトリもチェック
取り出しツールとコンベアは、実際のリリース状態で部品を取り扱う必要があります。再現可能なグリップ位置を特定します。ネック、ボディ、またはフラッシュがその位置を提供しているかどうか、および次の転送前にトリミングによってその位置が削除されているかどうかを確認します。最初のピックアップで利用可能な機能は、2 番目のピックアップには存在しない可能性があります。
マシンの速度を上げる前に、そのデータム チェーンを解決します。合理的な速度で移動し、予測どおりに回復するラインは、手動で再配置を繰り返す必要があるラインよりも優れた生産資産です。推奨される解決策は、成形サイクルを高速化することではなく、金型の見直し、異なる搬送シーケンス、または下流の能力の追加である可能性があります。
最後に、合意された検査ポイントの後に受け入れられたコンテナの数を数えます。診断のために上流の総数を保存しますが、出荷高の数値として使用しないでください。キンググルズ工場受け入れガイド製品 ID、カウント境界、および観察時間が同じレコードに属する理由を説明します。
ラインが製品を回収して変更できることを証明する
スムーズな自動実行は、1 つの動作状態のみを証明します。生産には、補充、転送の失敗、不合格部品、コンベヤのブロック、製品の変更も含まれます。反応によってセルが制御された生産に戻るかどうかが決まるため、これらのイベントは受け入れ計画に含める価値があります。
工場側からすると、洗練されたデモンストレーションよりも障害回復を優先することになります。ボトルが拾えなかった場合、次の問題は、誰かがどれだけ早くボトルを元に戻せるかということではありません。問題は、何がミスを検出したか、どの動作が停止したか、再起動前にセルが既知の状態をどのように確認するかということです。手動補正が繰り返される場合は、通常の自動動作ではなく、調査すべき症状です。
薄肉ボトルがリリース後に傾いた場合、いくつかのプロセス設定を変更する前に、グリップとサポートの状態をチェックします。搬送時の部品の剛性、治具の接触点、動作シーケンスを確認します。次に、制御された修正を 1 つ試して、部品を再度検査します。グリップ圧力を高めると、最初の欠陥が修正されるのではなく、別の欠陥が発生する可能性があります。
漏れ不良が増加した場合にも、同じ規律が適用されます。影響を受けたサンプルを保存し、位置と時間を特定します。成形ネックとピンチオフと一緒にテストシールと治具の状態を確認します。漏れのあるテスト接続と漏れのある容器では、異なる修正が必要です。これらの原因を切り分けずに成形レシピを変更すると、時間が無駄になり、不具合が隠れてしまう可能性があります。
障害が発生する前にリカバリを定義する
- 発生した障害、影響を受けるモジュール、製品の位置を記録します。
- セルを、承認された制御および安全設計によって定義された状態にします。
- 権限のある担当者に、所定の隔離およびアクセス手順に従って障害を解決してもらいます。
- 再開する前に、転送、検査、および不合格の位置で部品を調整します。
- 合意されたリカバリ手順を再開し、必要な製品チェックを確認します。
これらは計画段階であり、警備された機器への立ち入りやインターロックの回避を許可するものではありません。統合されたセルには、モジュールの相互作用と予見可能な介入を対象としたリスク評価が必要です。ISO 12100:2010機械のリスク評価とリスク軽減のための一般原則を定めます。プロジェクトでは、該当するマシン固有の要件と宛先要件も特定する必要があります。
保存されたレシピは必ずしも完全な変更であるとは限りません
レシピは、ピッカー、トリムネスト、およびテスターを手動で調整したままにして、温度と成形の動きを呼び出すことができます。どの位置が保存されているのか、どの位置が電動化されているのか、どの位置が物理的な工具の交換を必要とするのかを確認してください。テクネズプロセス自動化のドキュメントは、ピッカー、デフラッシュ、リークテスターの位置のフォーマットにリンクした設定の業界例を示しています。これは、指定する範囲を示しています。すべてのマシンにこれらの機能が確立されるわけではありません。
合意された方法に基づいて、ある形式の最後の受け入れ部分から次の形式の最初の受け入れ部分までの切り替え時間を定義します。ツーリング作業、調整、材料移行、品質リリースを個別に記録します。これにより、レシピを迅速に呼び出すことで実際に何が節約され、何が機械的タスクまたはプロセス タスクとして残っているのかが明らかになります。
自動化ラベルではなく、受け入れられたコンテナごとのコストを比較します
半自動ブロー成形機と全自動ブロー成形機の比較は、同じ製品と生産スケジュールから始める必要があります。そうしないと、より安い見積もりには、他の見積もりに含まれる取り扱い、テスト、または梱包が単に除外される可能性があります。機器の合計を比較する前に、均等な納品境界を比較してください。
自動化は、定義された反復的な制約を削除する場合に最も防御可能です。それは、手動によるフラッシュの除去、一貫性のない転送、困難な検査の受け渡し、またはペースが追いつかない梱包作業などです。制約を特定せずに自動化を追加すると、受け入れられる出力を改善することなく、メンテナンスや切り替え作業が追加される可能性があります。
コスト境界を出力境界と同じ幅に保つ
受け入れられたコンテナあたりのコスト = 合意された生産境界内の総コスト ÷ その境界内で配送された受け入れられたコンテナ数
分子には、比較に関連するコスト、つまり材料、労働力、光熱費、工具、メンテナンス、および選択した資本または諸経費の処理を含める必要があります。両方のオプションに同じ会計方法を使用します。下流のロボットのコストは成形機の見積もりの範囲外にあるため、無料ではありません。
定期的に行われる人間のタスクをリストします。誰かが材料を補充し、スクラップを移動し、部品をサンプルし、カートンを交換し、工具を保守し、警報に対応する可能性があります。自動シーケンスの実行中だけでなく、通常のシフト全体のワークロードを見積もります。オペレーターがチェックやリカバリーを遅らせることなく、複数のセルに安全にサービスを提供できるかどうかを判断します。
観測期間および同時期に受け入れられたコンテナの電力エネルギーを kWh 単位で使用します。 kW 単位の電力は別の量です。完全なラインを比較するとき、特にコンプレッサー、チラー、またはグラインダーが提案間で変更される場合は、合意された補助装置を含めてください。のユーティリティ要件ガイド接続電力と動作需要も分離しておかなければならない理由を説明します。
フォーマットが頻繁に変更される場合は、各 SKU に必要な治具と予備のツールを調べてください。セルの初期価格が低い場合は、難しい切り替えや追加のフォーマット部品によって相殺される可能性があります。逆に、実用的な手動仕上げルートを備えた少量製品には、高度な搬送システムは不要な場合があります。
削除される生産上の制約、検証できる受け入れられた出力、残される繰り返しの作業によって、提案をランク付けすることをお勧めします。これらの利点が工場の実際のスケジュールに適合する場合、より自動化されたセルがその場所を獲得します。 「無人化」だけでは十分な経済的議論とは言えません。
普遍的な返済請求ではなく、機密性の高いケースを求めてください。購入者自身のコストを使用して、予想される需要、低い使用率、より頻繁な変更を比較します。そのため、販売量や製品構成が変化した場合でも、投資判断が役立ちます。
注文する前に構成を承認してください
購入注文前に、選択したコンセプトを合意された機器リスト、セルレイアウト、および受け入れプロトコルに変換します。最も高価な曖昧さは、多くの場合、センサーの欠落ではありません。それは、各当事者が他の誰かのものであると考えていた境界線です。
コンパクトボトルプロジェクトの場合、2L単駅ホーム具体的な出発点を提供します。公開されているモールドエンベロープと小型ボトルのマルチアウトレットオプションにより、最初の適合レビューが可能です。実際の図面、樹脂、ヘッドの配置、および下流のスコープによって、提案されるビルドが決まります。ボリュームだけでその構成を選択しないでください。
購入に関する質問にトライアルで回答する
トライアルでは、合意された製品定義を使用し、引用された出力をサポートする操作を含める必要があります。リークテストやトリミングが納品境界の一部である場合は、無関係な独立したサイクルを提示するのではなく、セルを使用してそれを実証します。複数の位置で弱い出口やキャビティが隠れる可能性がある場合でも、サンプルの同一性を維持します。
受理記録は、各クレームを方法、限界、および観察された結果に結び付ける必要があります。基礎的な条件のない「合格」などの言葉は、購入者の工場での試運転をガイドすることはできません。のKinggle FAT ガイドその証拠のためのより完全な枠組みを提供します。
- アイデンティティを構築する:マシン、ツール、制御バージョン、および含まれるモジュール。
- 試験条件:製品、樹脂、アクティブなポジション、および使用条件。
- 品質:重要な測定、機能テスト、および不合格理由。
- ラインパフォーマンス:受け入れられた数、観察期間、停止および介入。
- 回復:合意された障害シナリオと実証された再起動シーケンス。
- 引き渡す:図面、マニュアル、工具情報、バックアップ、未処理品目。
工場のサービスやサードパーティの機器を出荷前に再現できない場合は、工場の受け入れをサイトの受け入れから分離します。残りの小切手を事前に特定し、責任を割り当てます。工場での試験では、含まれていない条件を検証すると密かに主張すべきではありません。
トレーニングは、通常の操作と自動化によって残されるジョブをカバーする必要があります。オペレータは転送の失敗を認識し、開始されたアラームを解釈し、承認された回復方法に従う必要があります。メンテナンスには、セルのサポートに必要な図面、摩耗部品情報、およびアクセスが必要です。
Kinggle と自動押出ブロー成形構成について話し合います。コンテナの図面、樹脂グレード、完成重量、必要なテスト、生産スケジュール、および計画されている下流工程を、プロジェクトお問い合わせページ.
接触:sales@kinggle.com · +86-574-87103665。製品とラインの境界が定義されているため、構成のレビューは、マシンの価格だけを要求するよりも役立ちます。
よくある質問
自動ブロー成形機は完全な生産ラインと同じですか?
いいえ。自動機械は、製品の取り出し、トリミング、検査、または梱包を個別に行ったまま、成形の動きを制御する場合があります。完全な生産ラインは、それらの作業間の転送、制御、品質の境界を定義します。含まれるすべてのモジュール、手動タスク、および除外されるサービスを特定する機器リストとレイアウトを要求します。自動的に届くという言葉ではなく、購入仕様によって何が届くかが決まります。
全自動ブロー成形機でもオペレーターは必要ですか?
はい。材料の補充、品質のサンプリング、工具の交換、メンテナンス、および障害の回復には、引き続き割り当てられた責任が必要です。自動化により、すべての生産タスクを削除することなく、反復的な処理を削除できます。フルシフトと、梱包やスクラップ処理を含む実際のサービスレイアウトに基づいて人員配置を計画します。サポート スタッフがカメラのフレーム外にいる短いデモンストレーションから人件費の見積もりを導き出さないでください。
自動デフラッシング、ボトルの漏れ検査、パッキンは標準で含まれていますか?
そうだと思わないでください。見積書では、各作業、供給された機器、製品固有のツール、テスト方法、および不合格ルートを特定する必要があります。取り出し装置はリークテスターではありませんし、自動コンベアは自動梱包装置ではありません。引用された各モジュールについて、どのような未完了の状態を受け取り、どのような受け入れられた状態を提供するかを尋ねます。
既存の押出ブロー成形機を自動化できますか?
おそらく可能ですが、実現可能性は既存の制御システム、ガード、利用可能なスペース、金型の開口部、製品のリリース、および搬送の配置によって異なります。部品は、提案されたグリップ、トリミング、および検査治具にも適合する必要があります。ロボットやコンベアを個別に購入する前に、セル全体を確認してください。改修には、定義された統合責任、最新のリスク評価、合意された製品トライアルが含まれている必要があります。
購入者は自動ラインの出力をどのように確認する必要がありますか?
定義された観察期間にわたって、合意された最終排出地点で受け入れられたコンテナをカウントします。樹脂、製品、金型、アクティブな位置、ユーティリティ、および含まれる下流工程を特定します。拒否、停止、手動介入を記録に残します。総成形生産高を、受け入れられたライン生産高とは別に報告します。カタログ乾燥サイクル値は、この製造試験の代わりにはなりません。