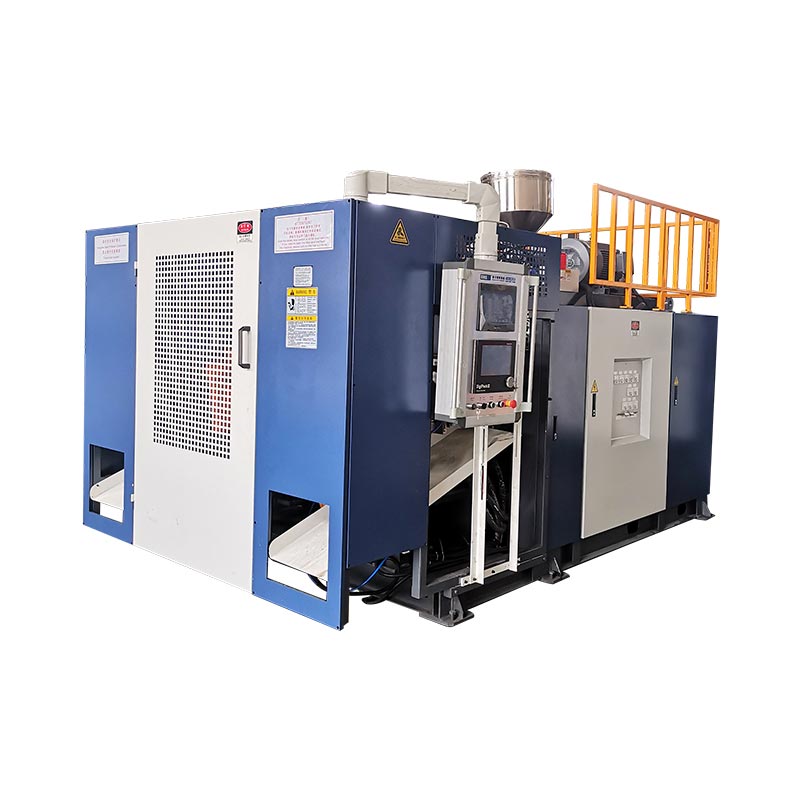
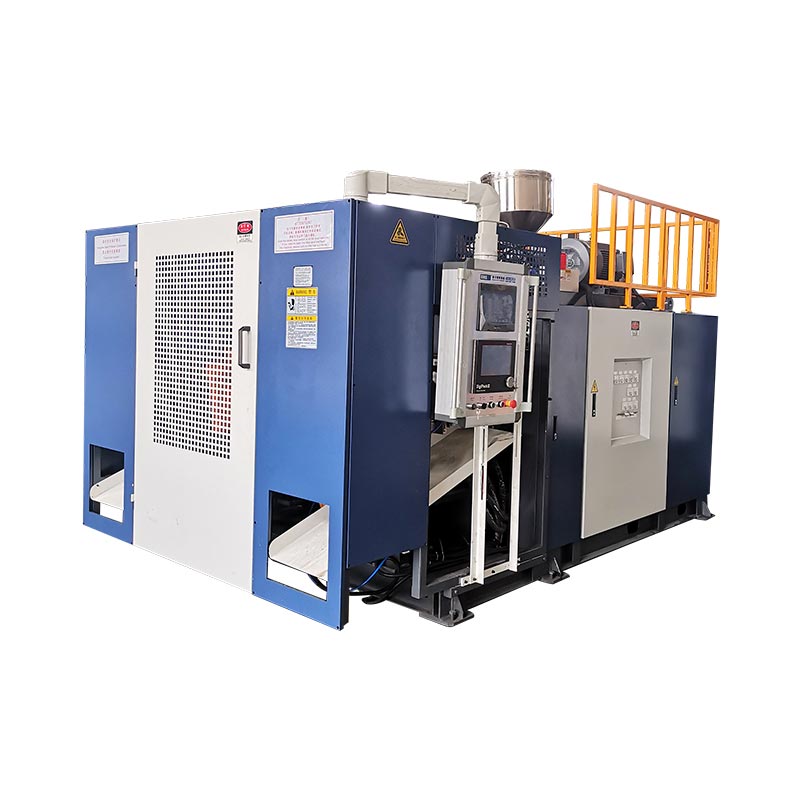
ブロー成形機の生産率を計算するには、3,600 を出力イベント間の間隔 (秒単位) で割り、各イベントで生産される部品を掛けます。シフトごとの良品部品を推定するには、測定された品質歩留まりと実際の稼働時間を適用し、押出および下流の装置がその結果をサポートできるかどうかを確認します。ドライサイクル仕様だけでは、完成したボトルの生産量を確立することはできません。
仕様書上の最速のサイクルではなく、計画された生産期間全体で受け入れられた部品に基づいて生産能力を決定します。押出ブロー成形の場合、生産量の計算では、ボトル、工具、および材料の需要を考慮する必要があります。 PET のストレッチブロー評価は、これらのチェックの代わりにはなりません。
1 時間あたりのブロー成形生産量をどのように計算しますか?
観察者が識別できるカウント イベントから始めます。このガイドでは、出力イベントは 1 つの稼働中の金型からの成形部品のリリースです。マシン全体にわたるこれらのイベントの平均間隔と、毎回リリースされる部品の数を記録します。
16 秒ごとに 2 つの部品が機械から排出される場合、計算は稼働時間あたり 3,600 ÷ 16 × 2 = 450 部品となります。これは計算例であり、Kinggle マシンの評価ではありません。不良品を差し引く前に成形部品をカウントし、指定された間隔が維持できると想定します。
適切なサイクルタイム計算式を使用する
1 つのステーションの製造サイクル タイムは、必ずしも完成した機械からの出力間の間隔であるとは限りません。同様に、部品あたりの秒数は、2 部品成形イベントごとの秒数と同じではありません。スプレッドシートに入力する前に、すべての入力の横に単位を書き込みます。
測定された期間の場合、等価サイクル タイムの式は、経過した実行秒数を出力イベントの数で割ったものになります。イベントによって生産される数量が異なる場合は、代わりに、成形品の合計を稼働時間で割った直接カウント方法を使用してください。Vorne の OEE 用語集同様に、合計カウントと実行時間を使用して実際の実行速度を定義します。
記録からサイクル時間を計算するには、一致する点の間を測定します。 10 個の連続するタイムスタンプには、10 個ではなく 9 個の間隔が含まれます。不均一なサイクルの場合は、選択した高速サイクルを平均するのではなく、合計経過時間を実際の間隔数で割ります。
基本的な Excel エントリは次のとおりです。=3600/A2*B2ここで、A2 にはイベントごとの秒数が含まれ、B2 にはイベントごとのパーツが含まれます。サイクル タイムの計算式がすでに個々の部品ごとに秒数を返している場合は、次を使用します。=3600/A2。その結果にキャビティ数を乗算すると、それらのキャビティは 2 回カウントされます。
入力に従って結果に名前を付けます。理想的な間隔により、理想的なレートが得られます。代表的な測定間隔により、観察された実行速度が得られます。どちらにも、切り替えや完全なシフトの停止は自動的に含まれません。結果を見積書または生産スケジュールに転送するときに、区別を見えるようにしてください。
二重カウントせずにステーション、ヘッド、キャビティをカウント
ステーション、ダイ出口、および金型キャビティは、生産配置のさまざまな部分を表します。キンググルズマルチヘッドガイドとマルチキャビティガイド出口はパリソンを形成し、キャビティは部品を形成し、ステーションは金型とクランプの位置です。それらの数値は交換可能な乗数ではありません。
2 つのステーションがあり、それぞれがリリースごとに 2 つのパートを作成していると想像してください。ステーション A は 0 秒と 32 秒でリリースされます。ステーション B は 16 秒と 48 秒でリリースされます。各ステーションは 32 秒ごとに繰り返しますが、完全なマシンは 16 秒ごとにペアをリリースします。次のタイミングは、計算を説明するためにのみ作成されたものです。
| 計数基準 | 計算 | 総生産高 |
|---|---|---|
| 完成した機械 | 3,600÷16秒×2部 | 450 部品/時間 |
| 個別のステーション合計 | 3,600÷32秒×2パート×2ステーション | 450 部品/時間 |
| 不正な二重カウント | 3,600÷16秒×2パート×2局 | 900 部品/時、不正確 |
最後の計算では、2 番目のステーションを 2 回カウントします。その寄与は、16 秒のマシン全体の間隔にすでに含まれています。実際のタイミング レコードでは、すべてのイベントにそのステーションのラベルを付けて、別の人が計算を再構築できるようにします。
2 番目のステーションを追加すると、負荷がかかっている状態でも同じタイミングが維持されるとは考えないでください。提案された配置には、依然として十分な材料配送、冷却、および処理能力が必要です。駅数だけでなく実際の運行スケジュールも比較してみましょう。キンググルズシングルステーションとダブルステーションの比較関連する構成コンテキストを提供します。
アクティブなポジションもカウントします。 1 つのキャビティが意図的に使用されない場合、金型内にそのキャビティが名目上存在しても出力は生成されません。欠陥のあるボトルが製造された場合、そのボトルは総数と不合格数に含まれます。キャビティの入力を減らし、同じ不合格のボトルを再度差し引くと、出力が過小評価されます。
混合配置の場合は、各ストリームを個別に計算し、結果を加算します。共有平均は、イベント数と部品数が同じ観察期間を表す場合にのみ役立ちます。これは、一方のステーションが停止している間にもう一方のステーションが継続している場合、または 2 つの金型が異なる部品を製造する場合に重要になります。
稼働時間の生産量をシフトごとに良い部分に変える
配達のスケジュールを立てる購入者には、機械の速度をチェックするオペレーターとは異なる番号が必要です。シフト全体から始めて、生産がスケジュールされていない時間を特定し、残りの計画生産期間中の停止を記録します。シフト合計を見積もる前に、その時間境界を明記してください。
公開範囲は、ISO 22400-2:2014製造業の KPI を、その式、構成要素、時間の動作、単位を通じて説明します。規律ある測定に役立つ参考資料となります。この記事では、以下の実際的な定義を使用します。マシンまたはトライアルがその規格に準拠していると主張するものではありません。
の下でVorne OEE フレームワーク、計画生産内での切り替えは可用性の損失となります。単に計画されたからといって消滅するわけではありません。除外された食事休憩など、生産する意図のない時間には別の役割があります。最終的なパーセンテージを向上させるために治療法を変更するのではなく、試験前に治療法を定義します。
ここでの品質歩留まりとは、合格した部品を成形部品の総数で割ったものを意味し、両方の数は同じ期間およびプロセス境界にわたって取得されます。リークテスト後に合格した場合、そのテストを待っている未完了の作業は、まだ良好な出力が確認されていません。進行中の作業の開始または終了を文書化します。
OEE 計算を使用する場合
理想的なレートから始める場合は、可用性、速度損失、品質を考慮してください。Vorne の計算ガイドは次の関係を与えます。理想的なレートは、カウントされた出力と同じ製品およびアクティブな構成を表す必要があります。
| 要素 | 計算 |
|---|---|
| 可用性 | 実行時間 ÷ 予定生産時間 |
| パフォーマンス | 観測された総稼働率 ÷ 理想的な総稼働率 |
| 品質 | 初回パス良好数 ÷ 合計数 |
| OEE | 可用性 × パフォーマンス × 品質 |
したがって、良好な生産高は、理想的なレート × 計画生産時間 × OEE として計算できます。その乗算では、整数のパーセンテージではなく分数を使用します。 78.4% の OEE は、式に 0.784 として入力されます。
理想レート ルートまたは観測レート ルートのいずれかを選択します。観察された走行速度は、その走行期間中に達成された速度をすでに反映しています。同じ速度損失に対して別のパフォーマンス係数を掛けると、損失が 2 倍減算されます。同様に、シフトごとに測定された良品数には、そのシフト内のストップと不良品がすでに含まれています。同じシフトを説明するために 2 番目の包括的な効率割引を適用しないでください。
押出機が目的の出力をサポートできるかどうかを確認します
生産量の見積もりにより、資材要件も作成されます。完成した容器の重量だけでなく、成形品ごとに加工された総質量を使用します。この計算では、総質量には、製造される部品全体に一貫して割り当てられる、コンテナおよびそれに関連するトリムとなる材料が含まれます。
仮定の 450 部品/時間の配置で、成形部品あたり 90 g を処理すると仮定します。走行時の要求量は 450 × 90 ÷ 1,000 = 40.5 kg/h となります。完成したボトルの重量が 70 g の場合、正味重量のみを使用すると、31.5 kg/h という低い数値が生成されます。両方の数値は、測定されたボトルプロジェクトではなく、説明のための仮定に基づいて導き出されています。
9 kg/h の差は、トリミングに関連する想定される材料です。最終的に回復しても、元の処理要件は削除されません。購入した樹脂、回収した材料、廃棄については個別に計算してください。押出機の負荷計算は、プロセスを通過する材料に関係します。
キンググルズヘッドレイアウトガイドまた、イベントの質量と利用可能な押し出し容量を関連付けます。キャビティを追加すると、イベントごとのパーツが増加する可能性がありますが、そのイベントに必要な質量も増加します。公称キャビティ数が大きくなっても、それだけでは材料供給の制限を解決できません。
実行中の需要を、材料および提案されたセットアップに適用できるスループット基準と比較します。昼休みやシャットダウン期間中の需要を平均して需要を薄めないでください。マシンは、シフト平均レートが低い場合でも、生産中に材料レートをサポートする必要があります。
予備材料の上限は、部品ごとの総 kg で割った kg/h として利用可能です。あくまでスクリーニング計算です。冷却時間、許容可能な壁分布、寸法安定性、またはトリミングおよび検査装置の出力を確立するものではありません。これらには独自のチェックが必要です。
最初のレビューでは、成形、押出、および下流の能力を互換性のあるユニットに入れて比較します。サポートされている最小レートは、自動生成保証ではなく候補制約を識別します。完全なラインを計画する際には中間バッファと中断を含めてから、提案された配置と目的の製品を検証します。
実践例:サイクルタイムからシフト生産計画へ
次の実際の例では、押出ブロー成形の配置に仮想の入力を使用します。これは KGB2L のパフォーマンス評価ではありません。計算全体を通じて同じタイミング、部品数、品質の仮定を維持することで、稼働率、シフト合計、材料需要を相互にチェックできます。
8 時間のシフトには、生産がスケジュールされていないときの 30 分の休憩が含まれていると仮定します。スケジュールされた生産中にさらに 30 分間の停止が発生します。残りの走行時間は7時間です。その稼働時間中、平均 16 秒ごとに 2 つの部品が機械から排出され、96% が再加工なしで検査に合格します。
| ステップ | 計算 | 結果 |
|---|---|---|
| 計画生産 | 8 時間マイナス 0.5 時間休憩を除く | 7.5時間 |
| 上映時間 | 7.5 時間マイナス 0.5 時間の記録停止 | 7時間 |
| 総稼働率 | 3,600 ÷ 16 × 2 | 450 部品/時間 |
| 成形部品合計 | 450×7 | 3,150 パーツ |
| 初回合格の良い部分 | 3,150×0.96 | 3,024 パーツ/シフト |
| 計画時間当たりの良好な生産量 | 3,024 ÷ 7.5 | 403.2部/時 |
| 毎時良好な出力 | 3,024 ÷ 8 | 378 部/時 |
| 資材需要の継続 | 450×90g ÷ 1,000 | 40.5kg/h |
450、403.2、および 378 はすべて同じシナリオを説明できることに注意してください。彼らはさまざまな質問に答えます。 1つ目は走行中の総出力に関するものです。 2 番目の方法では、受け入れられた生産量が計画された生産時間にわたって広がります。 3 つ目はシフト全体に分散します。分母を省略したレポートでは、誤解を招く比較の余地が残ります。
結果を OEE とクロスチェックする
この例のみ、イベントごとに 2 つの部分があり、理想的なイベント間隔が 14 秒であると仮定します。これは、約 514.286 部/時間の理想的な速度です。可用性は 7 ÷ 7.5 です。パフォーマンスは 450 ÷ 514.286 です。品質は0.96です。同社の製品は 0.784、つまり 78.4% の OEE です。
を適用すると、VorneのOEE計算方法、514.286 × 7.5 × 0.784 は約 3,024 個の正常な部品を返します。表示される小さな丸めは、基礎となる結果を変更しません。 14 秒の理想的な間隔は仮定の例であり、乾燥サイクルのカタログ値ではありません。
受け入れられた部品が 12,000 個の注文の場合、12,000 ÷ 3,024 により、約 3.97 回のシフトが得られます。 4 つのシフトにより、追加の注文固有の損失が発生する前に、これらの仮定に基づいて計算された 12,096 個の部品が提供されます。これは計画シナリオであり、配信の確約や起動検証を省略する理由ではありません。
記録された停止時間が 30 分から 60 分に増加すると、実行時間は 6.5 時間に減少します。他の仮定を変更しないと、出力は 450 × 6.5 × 0.96 = 2,808 個の良品になります。その場合、注文は 4 シフトを超えます。この比較は、成形サイクルを変更せずに、利用可能な実行時間のわずかな変化がスケジュールに影響を与える理由を示しています。
独自の生産率の計算を試してください
デフォルトは、仮説的な例を再現します。乾燥サイクル評価ではなく、実行時間中に観察された平均間隔を入力します。間隔がすでにマシン全体をカバーしている場合は、ステーションを再度乗算しないでください。データはこのページに残ります。
- 稼働時間あたりの総部品数
- 450
- シフトごとの推定良品部品
- 3,024
- 計画時間当たりの良好な部品
- 403.2
- 走行中の物資需要
- 40.5kg/h
結果は推定値であり、出力を保証するものではありません。小数部分のカウントは、予想される平均を表します。この計算ツールは、バッファ ストレージ、順序起動、可変キャビティ数、または個別の理想レート OEE モードをモデル化しません。スクリプトが無効になっている場合、表示される結果はデフォルトの例のままです。
Kinggle の KGB2L 仕様から容量についてわかること
のKGB2L 2L シングルステーションブロー成形機仕様シートの読み方の具体例を示します。その公開値には、いくつかの異なる制限が記載されています。コンテナの容積、ドライサイクルの生産量、材料の処理量、金型の寸法はそれぞれ、異なる選択の質問に答えます。

| 公開パラメータ | 価値 | 答えに役立つ質問 |
|---|---|---|
| 最大コンテナ容量 | 2L | 提案された製品は規定の数量カテゴリ内にありますか? |
| 出力(ドライサイクル) | 600PC/HR | カタログにはどのような乾燥サイクル基準が記載されていますか? |
| HDPEの溶解能力 | 30kg/h | 事前審査にはどのような材料レート参照が利用できますか? |
| ネジ径 | 50mm | どの押出プラットフォームが議論されていますか? |
| 最大金型サイズ、W×H | 360×380mm | 金型レビューでは公開されているどのような金型エンベロープを考慮する必要がありますか? |
| 両頭軸間距離 | 130mm | 提案されたレイアウトと比較する必要がある間隔基準はどれですか? |
ドライサイクル分野は、特定の 2 L ボトルの試験レポートではありません。 600 PC/HR を 1 時間あたり 600 個の受け入れコンテナとして再ラベル付けしないでください。製品の樹脂、重量、キャビティの配置、冷却要件、および合格基準を確立する必要があります。
個別の質量チェックには、30 kg/h HDPE 基準を使用します。実施例では、部品あたりの総質量が 90 g であると想定されており、30 を 0.09 で割ると、材料のみのスクリーニング上限として約 333.3 成形部品/時が得られます。この例の 450 パーツ/h では、公開されている参考値を上回る 40.5 kg/h が必要になります。
この計算は、KGB2L からの 333.3 部/h を保証するものではありません。これは、リストされている 30 kg/h の基準を使用して例の質量とターゲット速度を正当化できないことを示しています。プロジェクトのレビューには、サポートされている別の構成、製品の前提条件の修正、または別の出力ターゲットが必要になります。
また、ダブルヘッドの間隔は、任意の 2 つのボトルが適合することを証明するものではありません。実際の金型図面を公開されたエンベロープおよび完全な工具配置と照らし合わせて確認してください。より大きな製品や幅の広い製品の場合、使用可能なキャビティの数は、推奨される出力乗数ではなく、図面に従う必要があります。
推奨事項をリクエストする場合は、図面、材料グレード、正味重量と総重量の見積もり、必要な受け入れられた生産量、および意図するシフトパターンを一緒に送信してください。これにより、サプライヤーは、時間当たりのボトルに関する個別の質問に答える代わりに、提案されたハードウェアに対して容量の想定をチェックすることができます。
マシンにコミットする前に出力を確認する
受け入れられた出力を容量契約の基礎とします。型から出たボトルと包装用にクリアされたボトルはカウントが異なります。テストする前に、検査ポイントと、合格合計を入力するためにボトルが満たさなければならない要件を指定します。そうしないと、納品要件が未解決のまま、トライアルが成形目標を達成する可能性があります。
KGB2L の場合、公開されている 600 PC/HR 乾燥サイクルの数値をボトル生産量のコミットメントとは別にしてください。生産能力に同意する前に、材質、ボトル重量、有効キャビティ、および受け入れ要件を確認してください。ドライサイクルの数値だけでは、ボトルの配送スケジュールには不十分です。
トライアルが目標を達成できなかった場合は、スピードを上げる前に不足点を診断してください。出力間隔、停止、不合格部品を個別に記録します。パリソン搬送時の待ち時間、金型内の冷却時間、トリミングやリークテスト前の待ち行列を確認します。これらの観察により、成形拘束と下流拘束が区別されます。
一度に 1 つの調整を評価し、前後の記録を保持します。短い表示サイクルだけではなく、比較可能な観察期間にわたる受け入れられた出力によって変化を判断してください。結果の横に材料と工具の状態を記録します。カウントが増加しても、検査に合格しないボトルの数が増えた場合、調整によって使用可能な容量が必ずしも改善されたわけではありません。
他の人が確認できるように記録を残す
- 図面の改訂、樹脂グレード、材料混合、目標重量、キャビティ配置を特定します。
- 受け入れチェックと、良品がカウントされる位置について合意します。
- 開始時刻と終了時刻、スケジュールされた除外、生産停止とその理由を記録します。
- 再加工部品を 2 回カウントせずに、成形部品の合計、初回合格部品および不合格品を記録します。
- 一致する期間にわたって観測されたレート、総需要量、および下流の生産量を比較します。
- 合意された設定、所見、未解決の制限事項をトライアルレポートに保存してください。
測定ウィンドウの開始時と終了時に何が起こるかを定義します。ウォームアップ後に短い観察を行うと、始動や金型交換を含む注文全体とは異なる質問が得られます。どちらも役に立ちますが、それはレポートで何が除外されたかを特定する場合に限られます。
を使用します。ブロー成形機工場受け入れテストガイドより広範な検査記録を作成します。出力計算は受け入れをサポートします。製品検査、設備検査、または購入契約に代わるものではありません。
| レコードフィールド | 何を入力するか |
|---|---|
| 製品と構成 | 図面の改訂、材料、重量、アクティブなキャビティおよびステーション |
| 測定境界 | 時計の開始/終了、予定時刻、実行時間、カウント位置 |
| カウント | 成形品、一次合格品、不合格品および未完成部品の合計 |
| 条件 | 設定、冷却と空調の状態、人員配置と補助設備の記録 |
| 結果 | 指定された時間またはシフトごとの適切な部分、制限および合意されたフォローアップ |
製品固有の容量の見積もりについて Kinggle と話し合う
製品図面と提案された機械構成に関連付けられた生産量の見積もりが必要です。書面による提案書には、受け入れられた部品がどこでカウントされるか、測定の実行時間、およびどの製造条件が適用されるかを記載する必要があります。これらの詳細がなければ、1 時間あたりのボトル数の数値は、機器のオファーを比較するための適切な根拠とはなりません。
ボトルの図面またはサンプルの詳細、材料グレード、必要な良好な生産量、およびシフトスケジュールを次のメールアドレスまで送信してください。Kinggle の公式お問い合わせページ。値がまだ推定値である場合は、次のレビューで解決できるようにラベルを付けます。
寧波キンググル機械有限公司
電子メール:sales@kinggle.com
電話:+86-574-87103665
中国浙江省寧波市余姚市。連絡先の詳細は公式の連絡先ページと照合して確認されました。
よくある質問
ブロー成形機は 1 時間あたり何本のボトルを生産できますか?
すべてのマシンとボトルの単一の生産量というものはありません。 3,600 をマシン全体の出力間隔 (秒単位) で割り、イベントごとの成形パーツの数を掛けます。実行時に良好な出力を得るために、初回パスの品質歩留まりを適用します。シフト計画には、記録されたストップも含めて、材料と下流のキャパシティを確認します。
ダブルステーションマシンは常に生産量を 2 倍にしますか?
いいえ。2 つのステーションは、実際のタイミングと構成がなければ生産速度を確立しません。測定されたマシン全体の間隔に両方のステーションからの交互のリリースがすでに含まれている場合は、再度 2 を乗算しないでください。組み合わせた生産量を見積もる前に、各ステーションのタイミング、アクティブなキャビティ、材料需要を比較します。
ドライサイクル出力は完成品出力と同じですか?
いいえ。ドライサイクル出力というラベルの付いたカタログフィールドは、指定されたコンテナの許容される出力を確立するものではありません。 Kinggle の KGB2L ページには、そのラベルの下に 600 PC/HR がリストされています。ボトル固有の出力要求には、定義された測定期間とともに、材料、工具、重量、動作条件、および検査基準が必要です。
コンテナの重量は生産能力にどのように影響しますか?
重量は、特定の生産速度で必要な材料に影響します。押出成形のスクリーニングでは、完成したボトルの重量のみではなく、割り当てられたトリムを含む成形部品ごとの総処理質量を使用します。利用可能な材料のスループットをその総質量で割って、予備的な上限を設定します。この計算だけでは、達成可能な成形サイクルや許容される出力を確立することはできません。
正確な生産量の見積もりにはどのような情報が必要ですか?
製品図面、材料グレード、正味重量と総重量、キャビティとステーションの配置、目標許容生産量、およびシフト スケジュールを提供します。受け入れ検査と下流の機器も含めます。試行記録が存在する場合は、合計数、良好な数、タイミング、停止理由を提供します。サプライヤーが残りの証拠のギャップを特定できるように、想定値を測定結果とは別にしておいてください。
ご注文前に、受入出力、試行条件、カウント方法について書面にて合意していただきます。得られた生産記録を納期スケジュールの基礎として使用します。