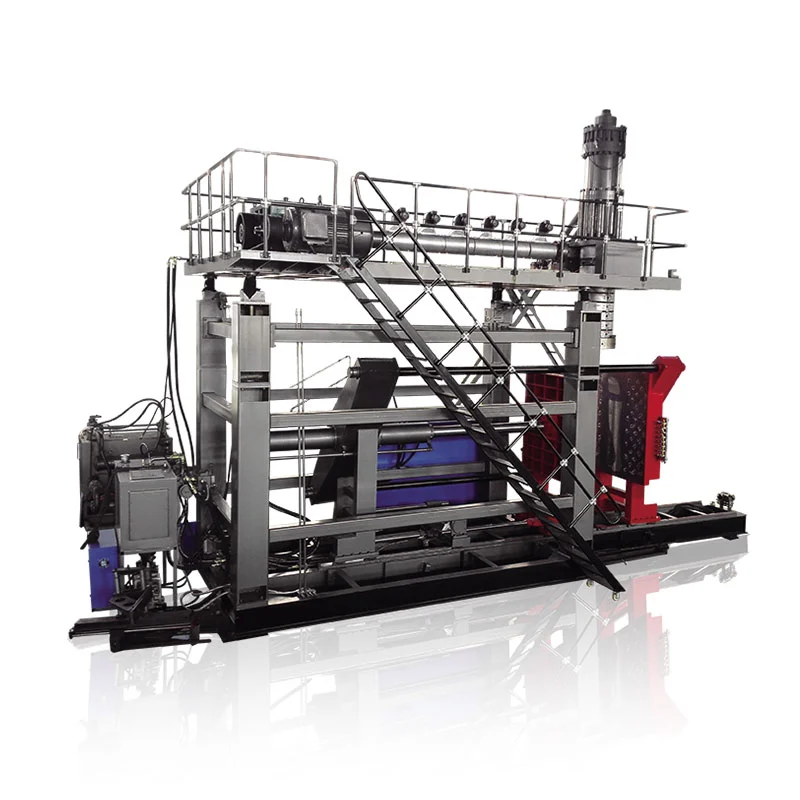
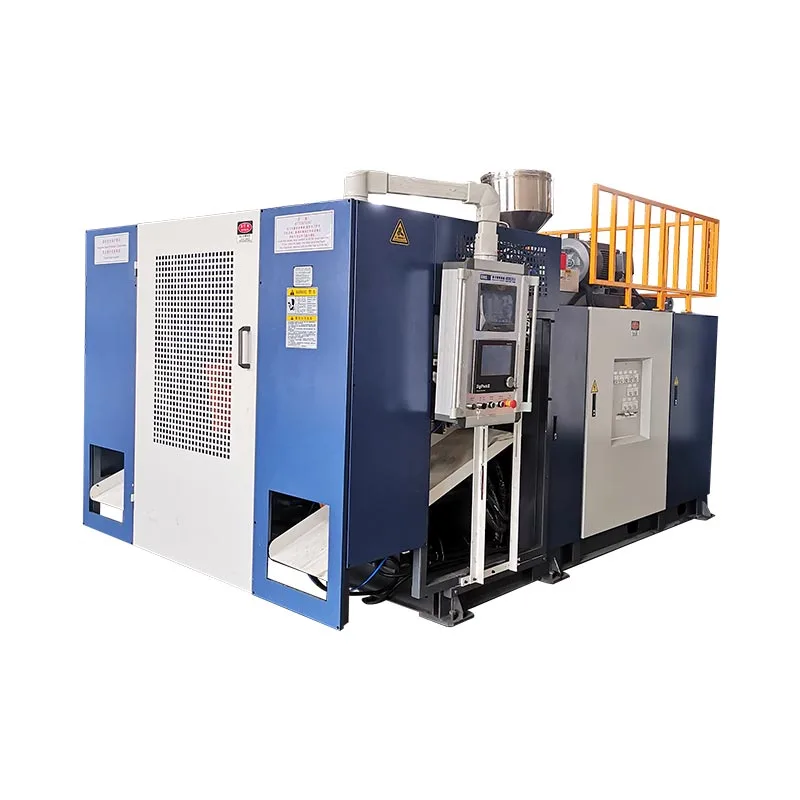
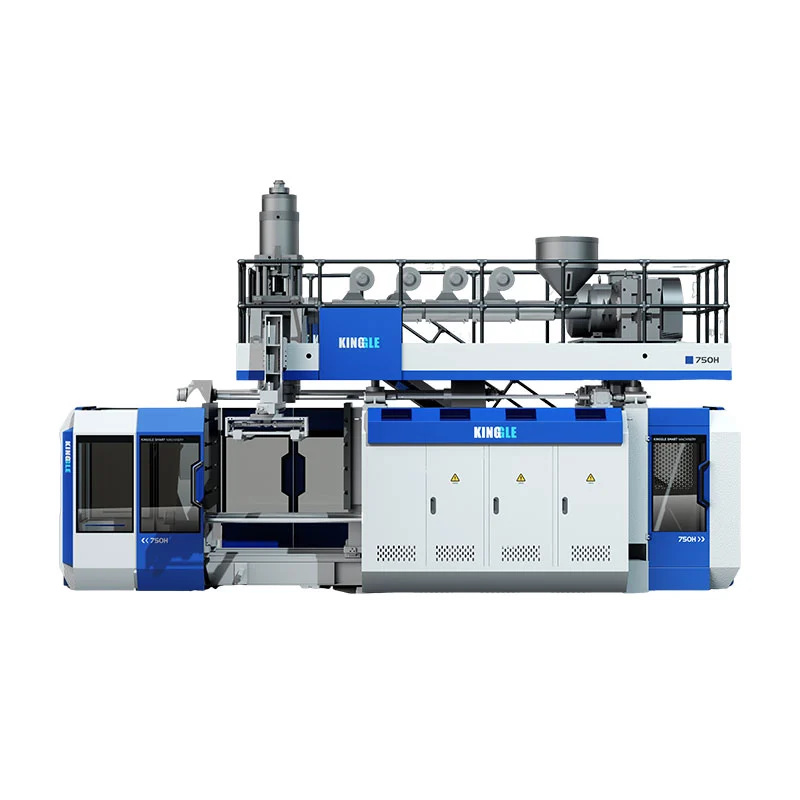
2 つのヘッド、2 つのパリソン、および 2 つのキャビティは、多くの場合、同じ生産コンセプトに属しますが、これらは互換性のある用語ではありません。正しいレイアウトは、目標ヘッド数ではなく、ボトル、出口ピッチ、金型スペース、総溶融需要から始まります。

「4 キャビティボトルブローマシン」を求める購入者は、4 つの出口のダイヘッド、4 つのキャビティの金型、および 1 つまたは 2 つの金型ステーションを受け取ることができます。 「ダブルヘッドブロー成形機」を求めている別の購入者は、2 つのパリソンのみを指している可能性があります。見積書に各要素が記載されていない限り、両者は異なる設備を想像しながら同じ数字について議論することができます。
このガイドではこれらの用語を分離し、現在の Kinggle 2L、5L、および 15L 仕様を使用してヘッド選択の背後にある寸法限界を示し、生産量を考え出すことなく 1 ヘッド、2 ヘッド、3 ヘッド、および 4 ヘッドのコンセプトを比較するための質量バランス方法を提供します。
まず、4 つの異なるカウントに名前を付けます
言葉頭市場ではゆるやかに使われています。押出ブロー成形ダイヘッドが溶融物を分配し、管状パリソンを形成します。マルチパリソンダイヘッドには複数の出口があります。次に、これらのパリソンの周囲で金型が閉じられ、各金型キャビティが部品を形成します。ステーションは、金型とクランプを受け取る完全な位置です。レイヤーは、押出およびダイヘッド システムによって作成される材料レイヤーです。
| カウント | 物理的な意味 | 購入者の質問の例 | 仮定しないでください |
|---|---|---|---|
| ダイヘッド出口 | 1 回の成形イベントでパリソンが取り出される開口部 | 提案はシングル、ダブル、トリプル、またはフォーヘッドですか? | 販売店数によって受け入れられるボトルの数が保証されること |
| パリソン | 金型によって捕捉された管状溶融物の長さ | パリソン間で重量とタイミングのバランスはどのように保たれるのでしょうか? | 等間隔の出口から常に等しいパリソンが供給されること |
| 金型キャビティ | 1つの金型で成形された部品形状が閉じる | 型はイベントごとに 1 つ、2 つ、または 4 つのパーツを作成しますか? | キャビティ数は金型ステーションの数を表します |
| 駅 | 機械で使用される完全な金型とクランプの位置 | 機械はシングルステーションですか、それともダブルステーションですか? | 2 番目のステーションが 2 番目のダイヘッドであること |
| レイヤー | 壁構造全体にわたる材料層 | 部品は単層ですか、それとも多層ですか? | 「ダブルレイヤー」とはダブルヘッドまたはダブルキャビティを意味します |
独立した機器の文献でも同様の区別がなされています。のR&B 連続押出シャトル データシートには、複数の出口を備えたダイヘッド構成とは別に、1 ステーションまたは 2 ステーションのクランプ構成がリストされています。この分離はあらゆる RFQ で役立ちます。異なるライン上のステーション、ダイ出口、金型キャビティ、層を指定します。
ダイヘッドに出口が増えると何が変化しますか?
マルチヘッド、マルチダイ、またはマルチパリソンブロー成形機は、複数のパリソンを並行して作成します。各パリソンを捕捉して 1 つのボトルを形成するように金型とプロセスが設計されている場合、成形イベントあたりの部品数が増加する可能性があります。ゲインは条件付きです。各出口にはスペース、メルト フロー、温度制御、および対応するキャビティの位置が必要です。
この図は概念的なものであり、Kinggle ツールの図ではありません。実際の出口直径、ピッチ、流路、キャビティのレイアウトはボトルと機械によって異なります。したがって、「2 ヘッド」、「3 ヘッド」、および「4 ヘッド」は完全な仕様ではなく、説明の開始点です。
ヘッドの数が増えると利用可能な成形幅が分割されます
単一の大きなパリソンは、機械の利用可能な金型幅をより多く使用できます。複数のアウトレットがそのスペースを共有する場合、ボトルの幅、キャビティのピッチ、ネックの位置、フラッシュポケット、および冷却接続が隣り合って収まる必要があります。また、金型にはキャビティ間に十分な鋼材が必要で、トリミングや部品の取り外しのための十分なスペースも必要です。
ヘッドが増えると、イベントごとに必要な総溶解量が増加します
1 つの総パリソンの重量が 0.10 kg の場合、実際の重量の差を考慮する前に、4 つの同等のパリソンには成形イベントごとに 0.40 kg が必要です。この例では算術のみを説明しています。キンググルボトル仕様ではありません。イベント間の間隔を短縮すると、時間当たりの溶融需要がさらに増加します。
ヘッドの数が増えると、コントロールできるポジションが増えます
型を開いた後に 4 つのボトルが目に見えるだけでは、4 つの同等のプロセスを証明することはできません。 1 つの出口がより暖かくなる可能性があり、1 つのパリソンのたわみが異なる可能性があり、キャビティの冷却が遅くなる可能性があり、トリミング位置によって余分なバリが残る可能性があります。したがって、複数のキャビティの出力は、合計としてだけでなく、位置ごとに数えて検査する必要があります。
元の比較: マシン プラットフォーム別の公開されている Kinggle ヘッド制限
Kinggle の現在の連続押出ブロー成形ページでは、いくつかのモデルのオプションの 2 つ、3 つ、および 4 つのダイヘッド構成について説明しています。仕様表には、シングルヘッドおよびダブルヘッドのリファレンスの正確な寸法が掲載されています。これらのページのトリプルまたは 4 ヘッドのピッチは公開されていないため、これらのレイアウトには外挿ではなくプロジェクト エンジニアリングが必要です。
| キンググルモデル | 駅 | 最大製品容量 | 最大金型サイズ (幅×高さ) | HDPEの溶解能力 | シングルヘッド最大ダイピン径 | 公表されている双頭中心距離 | ダブルヘッド最大ダイピン径 |
|---|---|---|---|---|---|---|---|
| KGB2L | シングル | 2L | 360×380mm | 30kg/h | 90mm | 130mm | 60mm |
| KGB2D | ダブル | 2L | 360×380mm | 55kg/h | 90mm | 130mm | 60mm |
| KGB5L | シングル | 5L | 410×450mm | 55kg/h | 150mm | 150~180mm | 80mm |
| KGB5D | ダブル | 5L | 410×450mm | 80kg/h | 150mm | 150~180mm | 80mm |
| KGB15L | シングル | 15L | 580×500mm | 100kg/h | 220mm | 240~280mm | 150mm |
| KGB15D | ダブル | 15L | 580×550mm | 120kg/h | 220mm | 240~280mm | 150mm |
Kinggle の 2L ページでは、50 ml から 2 L までの用途についても説明しています。この範囲は製品ファミリーを識別します。範囲内のすべてのコンテナがすべての頭数に適合するという意味ではありません。幅の広い 2L ボトルには 1 つの出口が必要ですが、複数の狭いボトルはマルチキャビティのコンセプトに適合する可能性があります。最大ボリュームだけではレイアウトを決めることはできません。


Kinggle データがヘッド選択に関して明らかにしたこと
1. ステーション数とヘッド形状は独立した選択です
2L ペアでは、シングル ステーション モデルとダブル ステーション モデルの両方で、同じ 90 mm のシングルヘッド制限、130 mm ダブルヘッド中心距離、および 60 mm ダブルヘッド ダイピン制限を公表しています。 5L と 15L のペアは、それぞれのプラットフォーム内で同じパターンに従います。 2 番目のステーションでは、金型の交互配置が変わります。コンセントの数やコンセントのピッチは自動的に変更されません。
2. ダブルヘッドレイアウトでは、出口ごとに利用できる直径が小さくなります
各プラットフォームは、シングルヘッド リファレンスよりもダブルヘッド リファレンスの方が小さい最大ダイピン直径を公表しています。2L では 60 対 90 mm、5L では 80 対 150 mm、15L では 220 mm 対 150 mm です。これは完成したボトルの直径を予測するものではありませんが、「別のヘッドの追加」が単なる出力設定ではない理由を示しています。ダイ、パリソン、ボトルの形状も一緒に変化します。
3. プラットフォームが大きいほど、より広い金型と出口間隔の参考情報が公開されます。
最大金型基準は、2L ペアの 360 × 380 mm から 5L ペアの 410 × 450 mm、15L ペアでは最大 580 mm 幅まで拡大します。公表されているダブルヘッドの中心距離は 130 mm から 150 ~ 180 mm、さらに 240 ~ 280 mm に増加します。これらの数値は、公称リットルだけでなく、プラットフォームの選択をボトルの間隔に結び付けます。
4. ペアのダブルステーション モデルはより多くの溶解能力を発揮します
ダブルステーションの例は、シングルステーションのパートナーよりも高い HDPE 溶解能力を示しています。2L で 55 対 30 kg/h、5L で 80 対 55 kg/h、15L で 120 対 100 kg/h です。違いには単一の比率はなく、出力の乗数を証明するものではありません。これらは、押出システムがステーションやヘッドと同じ計算に属する理由を示しています。
5. 3 ヘッドおよび 4 ヘッドのクレームには製品固有の図面が必要です
製品の説明では、柔軟な 2/3/4 マルチ ダイヘッド構成が可能ですが、その表にはユニバーサルなトリプルまたは 4 ヘッドの中心距離が記載されていません。ダブルヘッド列からこれらの寸法を考案すると、ボトルの幅、金型鋼、ピッチ、ネックの位置、およびサービスアクセスが無視されます。次の正しい文書は、購入者の部品図面に基づいて提案されたヘッドとモールドのレイアウトです。
希望の乗数からではなく、ボトルから頭数を選択してください
買い手がサプライヤーに完全な製品定義を提供すると、工場の見積もりの信頼性が高まります。提案されたツール ファミリを対象とした、最も幅が広く、最も重い SKU から始めます。次に、非現実的な妥協を強いることなく、小規模な製品が同じマシンを共有できるかどうかを確認します。
ボトルの幅と中心距離
中心距離は、隣接する出口の中心線の間で測定されます。各パリソンが正しい金型位置に入るには、キャビティの配置が十分に一致している必要があります。ボトル本体の幅は要件の一部にすぎません。ネック仕上げ、ハンドル、フラッシュポケット、ピンチオフエリア、キャビティ間の金型壁もスペースを消費します。
部品重量とパリソン総質量
完成したボトルの重量は、各イベントで押出機が供給しなければならない質量ではありません。総パリソンには、ボトル用に採取された材料に加えて、上下のバリやその他のトリミングされた材料が含まれます。 1 つの位置の総質量にすべてのアクティブな位置を乗算し、その合計を計画されたイベント レートでの押出システムと比較します。
冷却と除去
キャビティの数が増えると、金型を閉じるたびに除去する熱が増加します。水の経路が不均等であると、1 つのキャビティが遅い位置になる可能性があります。金型が開いた後、セルはすべての部品を衝突や過剰な蓄積なしに分離、トリミング、テストし、搬送する必要があります。下流の設備がすでに生産のボトルネックになっている間に、成形機が動作を完了することもあります。
SKU戦略
ハイキャビティ金型は、安定した幅の狭いボトルファミリーに適しています。注文が少ない場合、デザインが頻繁に変更される場合、または SKU の大部分が同じピッチを使用できない場合、魅力が薄れる可能性があります。年間の良品需要と切り替え時間を SKU ごとに比較します。工場の残りの部分がその能力を使用できない限り、すべての金型を 1 つの季節のピークに合わせてサイズ設定しないでください。
イベント、パーツ、マスバランスを使用して現実的な出力を計算
カタログの乾燥サイクルと頭数だけでは、販売可能なボトルを予測するのに十分ではありません。 2 つの接続された計算を使用します。1 つは受け入れられた部品の計算で、もう 1 つは総溶融需要の計算です。
1 時間あたりの良好な部品 = 1 時間あたりの安定した成形イベント × イベントごとに形成された部品 × 合格率
総溶融需要 (kg/h) = 1 時間あたりの安定した成形イベント × 1 イベントあたりの総パリソン質量 (kg)
受け入れられる部分は、購入者の品質定義と、合意されたトライアルまたは正直な計画の仮定に基づいたものでなければなりません。総パリソン質量は、1 つのイベントで使用されるすべてのパリソンの合計です。 4 つの出口が同じ質量を供給しない場合は、追加する前に 4 つの位置を個別に記録します。
分かりやすい仮説の例
提案された 4 つの排出口レイアウトにより、イベントごとに 4 つのボトルが形成されると仮定します。乾燥サイクルではなく、安定した試行中、セルは 1 時間あたり 300 回の成形イベントを完了します。合意された許容割合が 0.97 の場合、計算される良好な生産量は、1 時間あたり 300 × 4 × 0.97 = 1,164 ボトルとなります。イベントごとの総パリソン質量が 0.44 kg の場合、総溶融需要は 300 × 0.44 = 132 kg/h となります。
これらの数値は単なる指導例であり、Kinggle モデルの結果ではありません。これらは、4 ヘッド機械が自動的に適さない理由を示しています。提案されている押出機には、材料と条件に対する検証済みの能力が必要であると同時に、冷却とすべての下流ステップでイベント速度と品質を維持する必要があります。購入を決定する前に、測定されたプロジェクト データを置き換えてください。
キンググルズ連続ブロー成形機ガイドステーション数、ダイヘッド キャビティ、サイクル タイムがどのように組み合わされるかを説明します。プラント計画では、電気、圧縮空気、冷却の条件も検証します。ブロー成形機ユーティリティガイド.
工場での試運転: すべてのアウトレットとキャビティを位置として認定します
総合平均により弱いポジションが隠れてしまう可能性があります。 3 つのボトルが重量チェックに合格し、1 つが軽い場合、1 つのキャビティが不安定であっても、それらの平均は許容範囲に見える可能性があります。工場での受け入れと立ち上げ中に、各ダイの出口とキャビティの位置にラベルを付け、トリミングと検査を通じてその識別情報を保存します。
ポジションごとのベースラインを確立する
- 機械、ダイヘッド、金型、樹脂ロット、レシピ、ユーティリティ条件を特定します。
- すべての出口/キャビティの位置から順番に部品を収集します。
- 合意された安全な試験方法で許可されている場合は、パリソンの総質量を記録します。
- 各位置の完成重量と同じ重要な壁の位置を測定します。
- ピンチオフ、ネック仕上げ、バリ、寸法、外観、漏れ性能を検査します。
- イベント間隔、拒否、アラーム、手動介入、下流の停止を記録します。
- 承認された調整後、安定した状態が回復した後に繰り返します。
一度に 1 つの制御要素を変更する
1 つのパリソンが異なる場合は、パターンがダイの出口、キャビティ、冷却回路、または下流の位置に従うかどうかを最初に決定します。調整された記録は、複数の HMI 値を一度に調整するよりも役立ちます。キンググルズHMI設定とアラームガイドレシピを変更する前に証拠を記録することをお勧めします。
総重量だけでなく壁の分布を確認してください
2 つのボトルの重さが同じであっても、材料の配分が異なる場合があります。パーツに関連する、定義されたショルダー、ボディ、ハンドル、ベース、およびピンチオフの位置を比較します。プロジェクトでプログラムされた壁制御を使用する場合、パリソンプログラミングガイドプログラム ポイントを測定領域に接続するための構造化された方法を提供します。
受け入れられたトライアルをメンテナンスリファレンスに変える
承認された位置データ、温度条件、洗浄状態、水の状態、工具の識別情報を保管します。後で 1 つの位置がドリフトした場合、メンテナンスはその位置を元のベースラインと比較できます。の予防保守チェックリストそれらの観察結果を定期検査に組み込むことができます。
一般的な組み合わせ - それぞれの説明が未解決のままであること
| 簡単な説明 | おそらくそれが意味するもの | RFQ で確認しなければならないこと |
|---|---|---|
| 両頭二個取り機 | 成形イベントごとに 2 つのパリソンが 2 つの金型キャビティに供給されます | ステーション数、出口ピッチ、金型サイズ、部品重量、押出能力、下流範囲 |
| 四頭式ボトルブロー機 | 4 つのダイ出口が 4 つのパリソンを並行して形成します | 金型に対応する 4 つのキャビティがあるかどうか、正確なピッチ、およびすべての SKU が適合するかどうか |
| ダブルステーション両頭機 | 2 つの金型ステーションが 2 つの出口ダイ システムの周囲で交互に配置されます。 | 金型セットの数、イベントシーケンス、溶融需要、取り外し方法、および保証された試行条件 |
| 4個取りブロー成形機 | 1 回の金型閉じで 4 つのパーツを成形可能 | ダイ出口の配置、ステーション数、キャビティバランス、冷却および許容出力 |
| 二層双頭機 | 多層システムは 2 つの出口に供給できます | 押出機の数、材料構造、層比率、スクラップルート、出口、キャビティ、ステーション |
「プラスチックボトル製造機」、「HDPE ボトルブロー成形機」、「押出ボトル成形機」、「マルチダイヘッドブロー成形機」、「マルチパリソン押出ブロー成形機」はすべて、関連機器の検索に表示されます。技術的に完全な仕様は、マーケティング名が変わっても理解できるものでなければなりません。
マルチヘッドブロー成形プロジェクトの RFQ チェックリスト
同じ製品と工場投入物を各サプライヤーに送信します。カタログ参照をプロジェクトの保証から切り離して、各見積に同じ順序で回答するよう依頼します。
| 見積依頼グループ | 提供する情報 | サプライヤーに求められる対応 |
|---|---|---|
| 製品 | 2D/3D 図面またはサンプル、容量、最大寸法、ネック、ハンドル、パーティング ライン、トリム形状 | 互換性のある機械プラットフォーム、方向、キャビティのレイアウト、および設計上の懸念事項 |
| 材料 | 正確な樹脂グレード、色/添加剤、再研磨または PCR 計画およびサプライヤーデータ | 提案されたスクリュー/押出の範囲、加工の前提条件、および試作材料の要件 |
| 質量と品質 | 完成重量、推定総パリソン/バリ、限界壁、寸法、機能テスト | 試行方法、位置別サンプリング、合格定義 |
| 出力 | 時間当たりの必要な良品部品、シフト/年間の数量、SKU の組み合わせ、切り替え頻度 | 1 時間あたりのイベント、イベントあたりの部品数、想定される許容割合および総融解の計算 |
| ツーリング | 既存の金型または推奨されるキャビティのコンセプト | 出口数、中心距離、ダイピン範囲、金型サイズ、キャビティピッチ、金型セットおよび冷却設計 |
| 機械 | 優先される自動化レベルと工場の制約 | ステーション数、クランプ、押出機、コントロール、取り出し、付属オプション |
| 工場 | 電力規格、空気/水の状態、周囲の制限、床、高さ、吊り上げルート | プロジェクトユーティリティシート、一般的な取り決め、基礎/積載およびサービスクリアランス要件 |
| 下流 | トリミング、漏れ検査、搬送、ラベル貼り、梱包、スクラップ処理計画 | 含まれるステージおよび購入者が提供する各ステージの容量とインターフェースの境界 |
テスト条件のない出力行を受け入れないでください
有用な受入文書には、ボトルの図面、材料グレード、仕上げ重量と総重量、アクティブな出口とキャビティ、金型の冷却条件、安定した運転ウィンドウ、品質テスト、サンプリング計画、および含まれる下流機器の名前が記載されています。合格した部品を位置ごとに記録します。これらの条件がなければ、「個/時」は機械の動作、検査前の成形部品、または良好な包装済みのボトル、つまり 3 つの異なる結果を表すことになります。
注文書を凍結する前にレイアウトを尋ねる
最終的な図面には、金型キャビティに対するダイ出口の中心線、金型とプラテンの境界、ブローピン、トリミングまたはバリ取り方法、取り出し経路、およびサービス クリアランスを示す必要があります。トリプルヘッドまたは 4 ヘッドの Kinggle リクエストの場合、この図面でプロジェクト固有のピッチが確認されます。公開されている双頭表から推測すべきではありません。
よくある質問
多頭ブロー成形機とは何ですか?
マルチヘッドブロー成形機は、複数の出口を備えたダイヘッド構成を使用して、1 回の成形イベントで複数のパリソンを形成します。出口の数、中心距離、ダイのサイズは、ボトルと金型キャビティのレイアウトと一致する必要があります。
双頭機は二個取り機と同じですか?
いいえ。ダブルヘッドとは、2 つのダイ出口またはパリソンを指します。 2 つのキャビティは、金型内の 2 つの部分の形状を記述します。これらは通常、一致する 2 つの部分のレイアウトとして設計されますが、見積書では両方を個別に指定する必要があります。
4 ヘッドブロー成形機は 4 倍のボトルを製造しますか?
自動的ではありません。成形イベントごとにより多くの部品を形成できますが、実際の良好な生産高は、安定したイベント速度、総溶融需要、出口とキャビティのバランス、冷却、トリミング、テスト、および受け入れられた品質によって決まります。
ダイヘッドの中心距離はどのように選択されますか?
中心距離は提案されたキャビティピッチと製品レイアウトから選択されます。ボトルの幅、ネックの位置、フラッシュポケット、金型鋼、冷却、ブローピン、トリミングおよび取り外しスペースはすべて、最終寸法に影響します。
1 台の機械でシングルヘッド生産とマルチヘッド生産を切り替えることができますか?
適切に設計されたプラットフォームでは、異なるダイヘッドまたはツールの配置が可能である可能性がありますが、それを想定すべきではありません。機械的な適合性、押出範囲、制御、切り替え作業、金型の互換性、および試運転要件をサプライヤーに確認します。
押出ブロー成形におけるキャビティの数を制限するものは何ですか?
制限には、製品寸法、利用可能な金型とプラテンのスペース、出口ピッチ、ダイとパリソンの形状、クランプ要件、押出能力、冷却バランス、部品の取り外し、および下流の能力が含まれます。
複数個取りの機械の見積もりにはどのようなデータを送信すればよいですか?
部品の図面またはサンプル、材料グレード、パリソンの完成重量と総重量、重要な壁とテスト、必要な良好な生産量、SKU 計画、工場のユーティリティ、レイアウトの制限、および下流の要件を送信します。