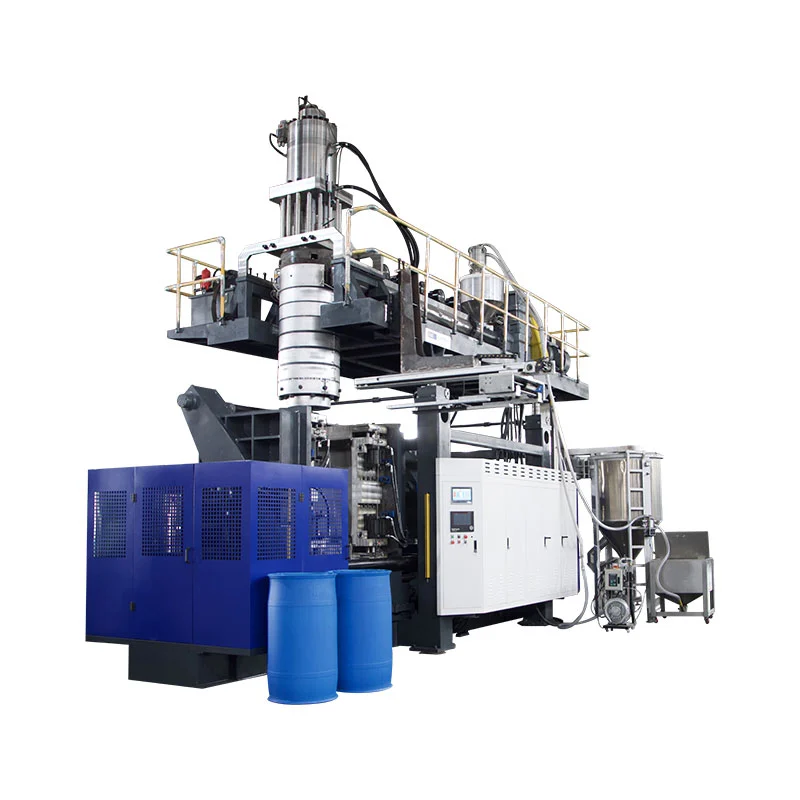
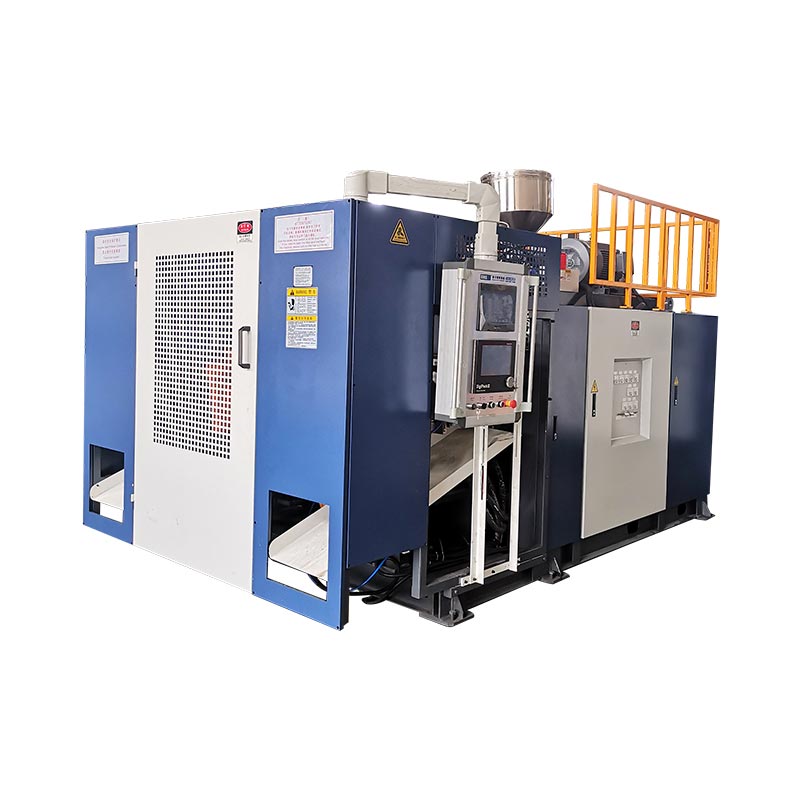
材料、出力、および製品テストが定義された後、承認された製品が公開されている単一押出機レイアウトを使用でき、KGB90AP の 2 つのメルト ストリームを必要としない場合は、Kinggle KGB90A を選択してください。現在の製品ページには 2 つの 70 mm ネジが記載されており、2 つの材料の流れを個別に検査する必要があるため、製品仕様で本当に 2 層または 2 色の押出が必要な場合は、KGB90AP を選択してください。どちらかを選択する前に、60L の容量ラベルだけに頼るのではなく、金型エンベロープ、パリソン総質量、樹脂、壁構造、許容される生産量、および完成品に対する工場のユーティリティを確認してください。

見積もりを依頼する前に決めるべき 5 つの決定事項
- 1 つまたは 2 つのメルト ストリーム
- 最大パリソン総質量
- 完成した金型のサイズと界面
- 実際の製品で受け入れられた出力
- マシンおよびフルラインユーティリティの範囲
KGB90A
1 本の 90 mm スクリューと 45 kW の押出機モーターを使用して公開されています。プロジェクトの確認を条件として、ワンストリーム製品コンセプトについてはここから開始してください。
KGB90AP
2 本の 70 mm スクリューと 2 つの 22 kW 押出機モーターを使用して公開されています。記載されている目的は、二層または二色生産です。
| 掲載アイテム | KGB90A | KGB90AP | 選択の意味 |
|---|---|---|---|
| 最大コンテナ容量 | 60L | 60L | 公称容量は、特定の部品が適合することを証明するものではありません。 |
| 押出機の配置 | 90 mm ネジ 1 本 | 70 mm ネジ 2 本 | これは、壁と色の構造の主なモデルの違いです。 |
| 押出機のモーター出力 | 45kW | 2×22kW | 設置されているモーターの定格は製品のエネルギー結果ではありません。 |
| 公表されている HDPE の溶解能力 | 130~160kg/h | 130~160kg/h | 実際の樹脂とパリソンの総需要で容量を確認してください。 |
| アキュムレータ容量 | 6.6L | 6.6L | 完全なパリソンに対してショットの体積と質量を確認します。 |
| 公表されているPEアキュムレータ重量 | 4.95kg | 4.95kg | 部品重量のみには、バリ、テール、およびプロセス許容値は含まれません。 |
| クランプ力 | 280kN | 280kN | 予測面積とプロセス需要は依然として検討が必要です。 |
| 最大金型サイズ、幅 x 高さ | 700×980mm | 700×980mm | 完成した金型アセンブリは両方の寸法に適合する必要があります。 |
| 金型厚み範囲 | 460~550mm | 460~550mm | インサート、バックプレート、取り付けの詳細が含まれます。 |
| 機械サイズ、長さ×幅×高さ | 5.45×3.5×4.2m | 5.45×3.5×4.2m | これはマシンのエンベロープであり、完全な生産セルではありません。 |
| 機械重量 | 14トン | 15トン | 基礎と取り扱いについては、最終的な一般的な取り決めを使用してください。 |
出典: 現在の KinggleKGB90A 商品ページそしてKGB90AP 商品ページ、2026 年 9 月 9 日に確認。数値は公開されている参考情報であり、すべての構成を保証するものではありません。
最初に決定するのは 60L のラベルではなく壁の構造です
どちらのモデルも公称容量は同じ 60L です。その共有ラベルによって、それらが交換可能になるわけではありません。 KGB90A 製品表には 90 mm ネジが 1 本記載されています。 KGB90AP の表には 2 つの 70 mm ネジがリストされています。 Kinggle は、二重押出システムは二層または二色の生産を目的としていると述べています。
製品の図面から始めます。必要な壁層、色領域、マテリアル ストリームをすべてマークします。それぞれが存在する理由を述べます。 2 番目の押出機は製品要件によって正当化されます。より複雑なマシンの方が機能が優れているように見えるという理由だけでこれを追加すべきではありません。
1 ストリーム製品の場合、KGB90A はより単純な公開アーキテクチャです。最終提案にはまだ材料とツールのレビューが必要です。このページには材料ファミリーとして PE、PP、ABS がリストされていますが、このリストはすべてのグレードが同じ出力で処理できることを証明するものではありません。溶融挙動、製品形状、および受け入れテストはプロジェクトのインプットのままです。
指定された二層または二色製品の場合、KGB90AP は 2 つの公開された押出ストリームを提供します。引用はさらに前進する必要があります。どの樹脂または色が各ストリームに供給されるかを識別する必要があります。また、ターゲット層の関係、起動方法、検査計画も記載する必要があります。 2 つの押出機が機能を生み出します。これらはそれ自体で完成した壁の仕様を定義するものではありません。
層をダイ出口や金型キャビティと混同しないようにしてください。層が製品の壁を貫通しています。ダイ出口は 1 つのパリソンを形成します。キャビティは 1 つのパーツを形成します。キンググルズヘッド、キャビティ、レイヤーガイドそれらのカウントを分離します。各カウントを独自の RFQ ラインに入力します。
公開されている 2 つの表が共有プラットフォームについて何を示しているか
現在のモデル テーブルは、一般的な成形エンベロープを示しています。どちらも 280 kN の型締力と 960 x 980 mm の金型プラテンを記載しています。どちらも最大金型サイズは 700 x 980 mm です。公開されている金型の厚さの範囲は 460 ~ 550 mm です。記載されているアキュムレータの容量は 6.6 L、PE アキュムレータの重量は 4.95 kg です。
これらの類似点により、押出機の配置がより見やすくなります。 KGB90A は、記載されている 45 kW 押出機モーターを備えた 90 mm ネジを 1 本使用します。 KGB90AP は、2 つの 22 kW モーターで 2 つの 70 mm ネジを使用します。どちらのページにも、HDPE の溶融能力範囲が 130 ~ 160 kg/h であることが公表されています。
表に個別の出力が明示的に示されていない限り、2 つの KGB90AP 容量の数値を加算しないでください。そうではありません。公開されている範囲にはすでにモデルが記載されています。ダブル押出機のレイアウトでは、総溶融物をストリーム間で分割できますが、承認された層の比率が各ストリームの実際の需要を決定します。工場では、樹脂の取り扱いのサイズを決定し、試行を実行する前に、その比率が必要です。
機械の寸法も同様に 5.45 x 3.5 x 4.2 m と公表されています。記載重量がKGB90Aの14tからKGB90APの15tに変更となります。この 1 トンの差は、初期の計画に役立ちます。最終的な基礎、吊り上げ、出荷計画には十分ではありません。
2 つのテーブルには同じ乾燥サイクル ラベルも付いています。機械動作の参照としてのみ扱ってください。テスト容器、樹脂、部品重量、冷却時間、または不合格ルールは特定されません。製品記事では、カタログのラインを生産の約束に変えるのではなく、その制限を明確にする必要があります。
KGB90A がより直接的な出発点となる場合
この比較では、KGB90A がシングル押出機モデルです。公開されたページには、1 本の 90 mm スクリュー、24 L/D 比、および 45 kW の押出機モーターがリストされています。 Kinggle は、標準モデルの説明の一部として、MOOG 100 厚さコントローラー、ロボット アーム、および底吹きシステムもリストしています。
このレイアウトは、承認された製品が 1 つのメルト ストリームを使用する場合の実際的な開始点です。 Kinggle が挙げている用途としては、化学薬品の包装用バレル、積み重ねバケツ、屋外水槽、自動車タンク、おもちゃ、自動車部品、工具箱、交通障壁などが挙げられます。リストには製品の幅が示されています。これらのグループ内のすべてのアイテムが 1 つの型または 1 つのレシピに適合することを保証するものではありません。
適合を判断する前に実際の部品をお送りください。 60L の狭いタンクと 60L の広いツールボックスでは、投影面積が大きく異なる場合があります。型の幅、高さ、厚さも異なる場合があります。ハンドル、深絞り、インサート、パーティング ラインは、必要なパリソンとクランプの荷重に影響します。製品の最大量は 1 つのスクリーニング値にすぎません。
単一押出機の配置により、材料経路の定義も容易になります。乾燥、供給、着色、パージを行う主な樹脂の流れは 1 つあります。プロセスの作業がなくなるわけではありません。樹脂の変更、色の変更、および再研磨ルールは、依然として起動と切り替えに影響します。のHDPEおよびPPガイド材料名だけではレシピが設定されない理由を説明します。
KGB90A は、製品要件がサポートしている場合にのみ選択してください。購入者が後で 2 番目の層または別の可視カラー ストリームを追加した場合、その変更は押出成形品およびダイヘッド パッケージ全体に影響を与える可能性があります。機械の設計が固まる前に壁の構造を決定する方がコストがかかりません。
KGB90AP が追加するもの、およびバイヤーからまだ必要なもの
Kinggle は、KGB90AP を 2 層または 2 色作業用の 2 重押出モデルと説明しています。現在のテーブルには、2 つの 70 mm スクリューと 2 つの 22 kW 押出機モーターがリストされています。公開されている最大コンテナ容量、クランプ データ、金型エンベロープおよびアキュムレータの数値は、KGB90A の表と一致します。
追加の押出ストリームが決定的な違いです。これにより、プロジェクトは 2 つの指定された溶融ストリームをダイヘッド システムに供給できるようになります。これらのストリームは 2 つの色または設計された層構造を表す場合があります。購入者は、材料ペアとそれらの間に必要な関係を提供する必要があります。 「二重層」という言葉から互換性を推測すべきではありません。
レイヤ制御には検査方法も必要です。工場が総壁厚、個々の層の分布、色の境界、外観、または製品固有の性能テストをチェックするかどうかを決定します。部品を切断または測定する場所を指定します。合格結果には、機械の視覚的な意見ではなく、図面または制御計画が必要です。
公開された KGB90AP ページでは、用途として工具箱、化学薬品の包装、玩具も挙げています。壁の形状や色の配置に関しては、それぞれに異なる要求が課される可能性があります。ツールボックスには、深いフィーチャと広い投影面積がある場合があります。化学包装には、定義された材料と性能仕様が必要な場合があります。おもちゃの部品には、外観と色の境界要件が求められる場合があります。機械の提案は実際の部品に従う必要があります。
Kinggle がホストするMOOG DigiPack III マニュアルは、アキュムレータと機械の壁のプロファイルが押し出し中のアキュムレータの位置に関係していると説明しています。これにより、パリソンに沿ったプロファイルの配置がサポートされます。購入者の層比率を自動的に制御するわけではありません。押出成形とダイヘッドの設計は、その個別の要件に対応する必要があります。
60L 製品でも金型とアキュムレーターに適合する必要があります
公称容量は最終的な適合テストとしては不十分です。 2 つの中空製品は同じ体積を保持できますが、非常に異なる金型が必要になります。パーツの最大幅、高さ、深さから始めます。パーティング ライン、ピンチオフ、フラッシュ ポケット、ネックまたはボトムブロー インターフェイス、インサート、冷却接続、および取り付けプレートを追加します。
完成した金型アセンブリを公開されたマシン ウィンドウと比較します。どちらの 60L ページにも、最大金型サイズ 700 x 980 mm、厚さ範囲 460 ~ 550 mm が記載されています。プラテンは 960 x 980 mm と記載されています。これらの数字により、早期のスクリーニングが可能になります。承認された機械と金型の図面は、最終的なインターフェイスを確認する必要があります。
次にパリソンをチェックします。パリソンの総質量には、完成品、バリ、テール、および成形中に捕捉されたプロセス材料が含まれます。どちらの製品ページにも 4.95 kg の PE アキュムレータ重量が記載されています。この数値を完成品の重量だけで比較しないでください。完全グロスショットを使用し、実際の樹脂を確認してください。
また、パリソンは、重力や冷却によって変形する前に、必要な長さと形状に達する必要があります。ウォール プログラミングでは、その長さに沿って素材が配布されます。深いコーナー、ハンドル、広いセクションでは、パリソンの伸びが異なります。キンググルズパリソンプログラミングガイドは、測定された壁の位置に対してプロファイルをどのようにチェックするかを示しています。
最後に、クランプの需要と型開きを確認します。投影面積、ブロー圧力、部品の形状は成形荷重に影響します。インサートと部品の取り外しは開口スペースに影響します。の押出ブロー金型設計ガイドは、より完全なインターフェイスのチェックリストを提供します。
ドライサイクルフィギュアを完成品として販売しないでください。
現在の両方の製品ページには、乾式サイクル出力として「500 PC/HR」と記載されています。ラベルは重要です。乾燥サイクルは、どちらのモデルも 1 時間あたり 500 個の合格した 60L 製品を製造できることを証明するものではありません。これには、特定された部品、パリソンの総重量、材質、肉厚、冷却要件、または下流プロセスは含まれません。
実際の生産量は、完全な生産サイクルから始まります。蓄積とパリソンの押し出しは金型の閉鎖と一致する必要があります。ブロー、冷却、排気、開口、部品の取り外しを完了する必要があります。トリミングと下流での処理も遅れをとらないようにする必要があります。拒否された部分は、受け入れられた出力には属しません。
公表されている HDPE の溶融能力の範囲は、もう 1 つの境界です。どちらのページにも 130 ~ 160 kg/h と記載されています。その範囲を完成部品重量だけではなく、総材料需要と比較してください。時間当たりの総需要には、すべてのパリソン コンポーネントと計画されたイベント レートが含まれます。実際の樹脂とプロセス条件によって結果が変わる可能性があります。
キンググルを使うサイクルタイムガイド制限的なイベントを特定します。次に、安定した実行全体で受け入れられた部品をカウントします。部品の重量、壁の分布、寸法、および必要な機能テストを記録します。製品にさらなる冷却が必要な場合、またはラインで部品が不良品になる場合、機械の高速動作はほとんど価値がありません。
エネルギーは同じ許容出力分母を使用する必要があります。 2 つの公開表では、平均エネルギー消費量として 35 ~ 45 kW の範囲がラベル付けされています。キロワットは、部品あたりのエネルギーではなく、平均電力を表します。のエネルギー測定ガイドでは、承認された製品ごとに kWh を測定する方法を説明します。その結果を実際の試験に結び付けておいてください。
生産セルは公表されている機械エンベロープより大きい
2 つの 60L ページには、同じ機械の寸法 (長さ 5.45 m、幅 3.5 m、高さ 4.2 m) が掲載されています。それは有用な最初のチェックです。サービス通路、材料システム、オペレータの位置、金型の取り扱い、部品の排出、または下流の機器は表示されません。
製品フローに基づいてセルを構築します。樹脂が入る場所と完成した部品が出る場所に印を付けます。ロボット、トリミング、検査、不合格品のためのスペースを確保してください。金型交換ルートを示します。ヒーター、油圧装置、ダイヘッド、制御キャビネットにアクセスできるようにしてください。最終的な一般的な取り決めでは、これらのインターフェイスを特定する必要があります。

ユーティリティも選択した構成に属します。最終的に接続された負荷、供給電圧、機械の吸気要件、および冷却水の要件を尋ねます。すべてのローカル補助を含めます。類似モデルのテーブルからプラントを設計しないでください。オプションと現地の電気設計により、最終的なパッケージが変更される可能性があります。
キンググルズユーティリティ要件ガイド接続された負荷を動作需要から分離します。圧縮空気の流れ、冷却、レイアウトについても説明します。プロジェクト ユーティリティ シートおよび最終的な機械図面と一緒に使用します。設置計画はマシンの出荷前に承認される必要があります。
床面と同様に垂直方向の経路も注意深く確認してください。公表されている高さには、持ち上げ動作や現場の障害物がすべて含まれているわけではありません。ドア、屋根の構造、クレーンへのアクセス、および金型の取り扱いに使用される経路を確認します。メンテナンスプラットフォームとオープンガードをレイアウトに表示します。機械は建物内に設置できますが、それでも設置や保守は困難です。
下流ラインでレビューを完了します。大きなパーツを損傷せずに安定させ、トリミングし、移動させるためのスペースが必要です。ロボットの落下点、コンベア幅、検査位置を確認します。プロセスがフラッシュをグラインダーに戻す場合は、そのルートもマークします。多くの場合、これらの詳細によって、マシンを設置できる場所が決まります。
8 つの製品証拠を中心に RFQ を作成する
パーツ パッケージのないモデル リクエストでは、最大の決定が未解決のままになります。キンググルズ販売プロセス製品の写真または図面、重量、サイズ、材質、厚さ、生産量、耐薬品性のニーズをお伺いします。 KGB90A および KGB90AP の決定については、その情報をこの順序で整理します。
- 制御部品図面を送信してください。全体の寸法、ネックまたはインターフェイスの詳細、パーティングラインの制限、および最新のリビジョンが含まれます。
- 総質量と完成質量を記載します。完成品の重量をフラッシュ、テール、その他の加工材料から分離します。
- すべてのマテリアル ストリームを定義します。樹脂のグレード、サプライヤー、色、再生ルール、およびストリーム間の必要な関係を指定します。
- 壁の構造を説明します。1 つのストリーム、二重層、または二重色にマークを付けます。検査方法と許容範囲を追加します。
- 金型パッケージを提供します。最終的な幅、高さ、厚さ、重量、冷却レイアウト、取り付けポイント、インサート、および送風インターフェースを提出してください。
- 受け入れられる出力を設定します。時間当たりの販売可能部品、計画されたシフト、不良品の処理、および対応する必要がある下流プロセスを定義します。
- 工場出荷時の状態を列挙します。電圧、周波数、圧縮空気、冷却水、天井の高さ、昇降アクセス、利用可能な床面積が含まれます。
- 裁判に同意する。樹脂、金型、テスト期間、品質チェック、生産数、エネルギー境界、および承認前に必要な文書の名前を指定します。
標準モデル データとプロジェクト固有のデータを区別するよう回答を求めます。標準の表は、プラットフォームの比較に役立ちます。技術契約には、注文された構成について説明する必要があります。製品図面、金型図面、ユーティリティ シート、および受け入れ計画書にリビジョン番号を保管してください。
を使用します。工場受け入れテストガイド実行を定義します。製品関連のエネルギーが決定の一部である場合、EUROMAP 46.2 は特定の機械、金型、および指定された製品の測定方法を提供します。この方法では、製品が顧客の要件を満たす必要もあります。
キンググルズダウンロードページレビュー用にパラメーター テーブルとコントローラーのドキュメントを提供します。各ドキュメントが最終モデルおよび制御パッケージと一致していることを確認します。同様のマシンのマニュアルは背景として役立ちますが、注文した技術ファイルをオーバーライドするものではありません。
製造を開始する前に、双方に同じデータセットに署名するよう依頼してください。壁の構造が変更されると、押出機の選択が変わる可能性があります。パリソンが重くなるとショットレビューが変わる可能性があります。金型が大きくなると、機械のフィット感が変わる可能性があります。リビジョン管理により、早期の見積が誤って最終的な承認の基準になることが防止されます。
RFQ には、どの項目が未解決のままであるかも記載する必要があります。典型的な例には、最終樹脂グレード、金型冷却接続、または下流の自動化が含まれます。各オープン ポイントに所有者と期限を指定します。その後、工場は、確認済みの機械設計入力を、まだ購入者の承認が必要な情報から分離できます。
承認された製品に適合するモデルを選択してください
KGB90A と KGB90AP は、公開されている成形制限の多くを共有しています。したがって、モデルの選択は押し出しアーキテクチャから始まります。承認された 1 ストリーム コンセプトの開始点として KGB90A を使用します。指定したレイヤーまたはカラー構造に 2 つの押し出しストリームが必要な場合は、KGB90AP を使用します。
モデルの複雑さを製品定義の代わりに使用しないでください。二重押出機には、2 つの材料処理パス、定義された起動方法、および層または色の検査計画が必要です。製品にこれらの機能が必要ない場合、製品に受け入れられるメリットを生み出すことなく、作業が追加されます。
記載されている機械重量が軽いという理由だけで KGB90A を選択しないでください。金型の適合性、パリソンの総需要、および受け入れられる生産量の方が重要です。ワンストリーム製品でも、壁のプログラミング、冷却、部品の取り扱いには注意が必要です。製品のトライアルでは完全な結果を証明する必要があります。
購入者が将来の製品を期待している場合は、今すぐ出品してください。最大の金型と最も重い総パリソンを確認します。将来の 2 層または 2 色の要件をマークします。次に、追加のアーキテクチャが最初の購入に属するか、それ以降の製品に属するかを決定します。未確認の将来のアイデアは、現在の受け入れテストとは別にしてください。
出荷前に、合意された部品を合意された材料で実行します。レシピ、品質結果、受け入れられた出力、およびユーティリティ条件を記録します。を使用します。起動チェックリストコミッショニングと切り替えガイド製品ファミリーに複数の金型または色が含まれる場合。
よくある質問
KGB90A と KGB90AP の主な違いは何ですか?
現在の KGB90A の表には、1 つの 90 mm スクリューと 45 kW の押出機モーターがリストされています。 KGB90AP の表には、2 つの 70 mm ネジと 2 つの 22 kW モーターがリストされています。 Kinggle は、KGB90AP を 2 層または 2 色製品用の 2 重押出オプションとして説明しています。それ以外の点では、公開されている成形寸法の多くは同じです。
60L の容量定格は、すべての 60L 製品が適合することを意味しますか?
いいえ。ボリュームは初期のスクリーニング値にすぎません。完成した金型は、プラテン、最大金型寸法、厚さの範囲、開口部の配置に適合する必要があります。総パリソンはアキュムレータの要件を満たさなければなりません。投影面積、クランプの需要、インサート、冷却、部品の取り外しも検討する必要があります。
公開されている 1 時間あたり 500 個を生産量として使用できますか?
いいえ。どちらのページにも、その数値はドライサイクル出力として表示されています。成形品、樹脂、重量、冷却時間、不合格ルール、下流側の設定などは識別されません。生産成果物は、実際の製品と材料を使用した合意された試用中に、合格した部品として測定される必要があります。
購入者はどのような場合に KGB90AP 二重押出モデルを選択する必要がありますか?
承認された製品で、指定された二層構造または二色構造に対して 2 つの溶融ストリームが必要な場合は、KGB90AP を選択してください。両方の材料、ストリームと検査方法の間の意図された関係を定義します。 2 番目のエクストルーダーを一般的なアップグレードとしてのみ追加しないでください。
Kinggle が 60L マシンの提案に必要な製品情報は何ですか?
製品の図面または写真、寸法、仕上がり質量および総質量、樹脂グレード、壁構造、厚さ要件、出力目標および機能テストを送信してください。利用可能な場合は、金型の詳細とファクトリ ユーティリティを追加します。この情報により、機械、ダイヘッド、金型、試行計画で同じ製品ベースを使用できるようになります。
2 つのモデル間でエネルギー消費量をどのように比較すればよいですか?
同一の合格品を同一条件で作製し、各モデルを測定します。機械のkWh、受け入れられた出力、押し出された質量、および含まれる補助装置を同じ時間枠から記録します。接続されたモーターの定格や乾燥サイクルを、製品のエネルギー結果であるかのように比較しないでください。
モデルを選択する前に製品を送信してください
図面、樹脂、パリソン総質量、壁構造、金型情報、受け入れられた生産物および工場ユーティリティを共有します。 Kinggle は、KGB90A、KGB90AP、またはその他のプラットフォームがプロジェクトに適合するかどうかを確認できます。
製品ベースの提案をリクエストするこのガイドのためにチェックされたソース
- Kinggle KGB90A 60L アキュムレートブロー成形機、現在の製品の説明と公開された表、2026 年 9 月 9 日に確認されました。
- Kinggle KGB90AP 60L アキュムレーターブロー成形機、二重押し出しの説明と公開された表、2026 年 9 月 9 日に確認。
- Moog DigiPack III 取扱説明書、アキュムレータ位置プロファイル制御メソッド。Kinggle 経由でアクセスします。
- EUROMAP 46.2、バージョン 1.0、2014 年 1 月、指定された製品および金型の製品関連のエネルギー測定。
- Kinggle の販売プロセス、機械提案に求められた製品情報、2026 年 9 月 9 日に確認されました。